Wenn ein Druck, der gestern noch perfekt gehalten hat, plötzlich an den Ecken hochkommt oder sich bereits in der ersten Schicht löst, wird häufig sofort an Z-Offset, Betttemperatur oder Slicer-Profil geschraubt. Bei modernen Druckern ist die Ursache jedoch erstaunlich oft viel banaler: Die Druckplatte ist nicht mehr wirklich fettfrei.
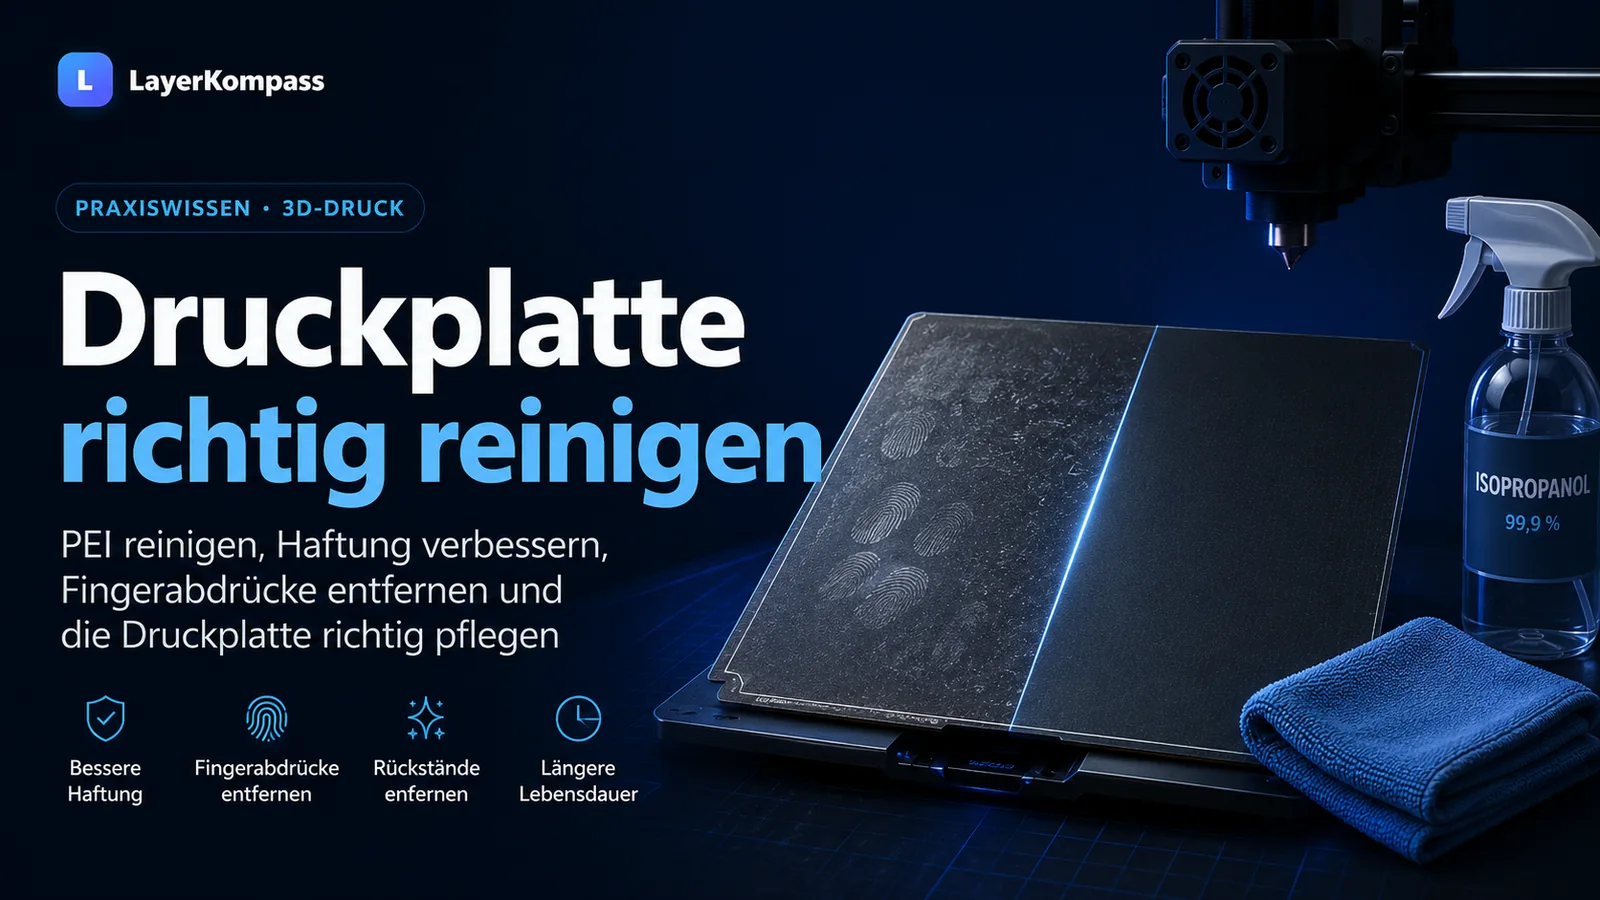
Fingerabdrücke, Hautfett, Staub, Kleberreste und bestimmte Reinigungsmittel können die Oberflächenenergie einer Druckplatte verändern. Dadurch haftet geschmolzener Kunststoff schlechter. Gleichzeitig ist „mehr Chemie“ nicht automatisch besser: Falsche Lösungsmittel können Beschichtungen angreifen. Dieser Guide erklärt deshalb eine sichere, materialunabhängige Vorgehensweise und zeigt, wann IPA, Spülmittel oder eine Trennschicht sinnvoll sind.
Die wichtigste Regel: Herstellerfreigabe schlägt Internet-Tipp
„PEI-Platte“ ist heute kein eindeutiger Produkttyp mehr. Es gibt glatte PEI-Folien, pulverbeschichtete strukturierte Federstahlplatten, satinierte Oberflächen und zahlreiche proprietäre Cool-, High-Temp- oder Engineering-Plates. Zwei Platten, die optisch ähnlich aussehen, können unterschiedliche Reinigungsregeln haben.
Deshalb gilt: Bevor aggressive Reiniger zum Einsatz kommen, sollte die Pflegeanleitung des Herstellers geprüft werden. Insbesondere Aceton ist kein universelles PEI-Reinigungsmittel. Mehrere moderne Beschichtungen dürfen ausdrücklich nicht damit behandelt werden.
Warum Fingerabdrücke so problematisch sind
Die Unterseite eines 3D-Drucks soll sich während des ersten Layers möglichst gleichmäßig mit der Oberfläche verbinden. Hautfett bildet lokal eine dünne hydrophobe Schicht. Schon wenige Berührungen können deshalb Bereiche erzeugen, an denen PLA oder andere Filamente deutlich schlechter haften. Das ist tückisch, weil die Platte optisch sauber aussehen kann.
Die einfachste Prävention ist daher überraschend effektiv: Druckfläche möglichst nur an den Rändern anfassen. Wer Bauteile regelmäßig mit der ganzen Handfläche von der Platte drückt, reinigt häufiger als nötig.
Schnellreinigung mit Isopropanol (IPA)
Für viele vom Hersteller dafür freigegebene Druckplatten ist hochprozentiges Isopropanol eine praktische Zwischenreinigung. Wichtig ist, die Platte abkühlen zu lassen und ein sauberes, fusselfreies Tuch zu verwenden. Mit einem bereits fettigen Lappen verteilt man die Rückstände lediglich neu.
IPA löst viele Fette gut, aber nicht jede Art von Verunreinigung gleich effektiv. Zucker, bestimmte Kleberreste oder Pflegemittel können trotz Alkohol zurückbleiben. Wenn die Haftung nach mehreren IPA-Reinigungen schlecht bleibt, ist deshalb nicht automatisch der Sensor oder das Bett schuld.
Grundreinigung mit Wasser und Spülmittel
Zuerst die genaue Platte identifizieren. „PEI“ allein reicht nicht als Freigabe: Folie, Pulverbeschichtung und Spezialoberfläche können andere Pflegevorgaben haben. Wasser und nicht rückfettendes Spülmittel nur verwenden, wenn der Hersteller es für diese Platte erlaubt.
Ein konkretes Gegenbeispiel zu einer pauschalen Waschroutine: Prusa empfiehlt für die strukturierte Stahlplatte IPA auf kalter Oberfläche. Eine Wäsche mit warmem, nicht heißem Wasser und wenig Spülmittel ist dort eine seltene letzte Maßnahme bei fortbestehenden Haftungsproblemen; die Platte ist nicht wasserdicht. Nicht lange einweichen oder nass lagern.
Bei freigegebener Wasserreinigung: Rückstände lösen, gründlich abspülen, vollständig trocknen und nur am Rand anfassen. Handseife mit Pflegezusätzen ist ungeeignet. Bleibt die Haftung danach schlecht, nicht automatisch stärkere Chemie oder Scheuermittel einsetzen.
Diese Reinigungsmittel sind problematisch
Handseife und rückfettende Reiniger
Sie können Pflegekomponenten hinterlassen – genau das Gegenteil einer fettfreien Druckoberfläche.
Glasreiniger
Glasreiniger enthält je nach Produkt Duftstoffe, Tenside oder andere Zusätze. Einige ältere 3D-Druck-Tipps empfehlen Glasreiniger gezielt, bei modernen Platten sollte er aber nur verwendet werden, wenn der Hersteller dies ausdrücklich vorsieht.
Aceton
Aceton ist stark und kann bestimmte Oberflächen beschädigen. Ohne eindeutige Freigabe: nicht verwenden. Besonders bei satinierten, strukturierten und proprietär beschichteten Platten sollte man sich nicht auf alte Tutorials für klassische glatte PEI-Folien verlassen.
Schleifpapier oder Scheuerschwamm
Mechanisches Aufrauen verändert die Oberfläche dauerhaft. Das ist keine normale Reinigung und kann Beschichtungen zerstören. Nur dann anwenden, wenn der Hersteller genau dieses Verfahren vorsieht.
Wann Kleber sinnvoll ist – und wann nicht
Klebestift oder Flüssigkleber wird im 3D-Druck oft pauschal als Haftverstärker beschrieben. Das ist zu einfach. Auf einigen Kombinationen aus Filament und Druckplatte wird Kleber primär als Trennschicht eingesetzt. PETG und besonders flexible Materialien können auf bestimmten Oberflächen extrem fest haften. Eine dünne Zwischenschicht erleichtert dann das Entfernen und schützt die Platte.
Bei TPU ist dieser Punkt besonders wichtig: Flexible Materialien können eine sehr große Kontaktfläche und starke mechanische Verzahnung entwickeln. Ob eine Trennschicht erforderlich ist, hängt von der jeweiligen Druckplatte ab. Die konkrete Herstellerfreigabe sollte deshalb immer geprüft werden.
Glattes PEI, strukturiertes PEI und Spezialplatten
Diese Beispiele sind produktspezifisch. Sie sind keine Freigabe für alle Platten mit ähnlicher Bezeichnung.
| Konkrete Oberfläche | Dokumentierte Pflege | Grenze |
|---|---|---|
| Prusa Smooth Steel Sheet | IPA auf kalter Platte; Aceton nur im ausdrücklich beschriebenen Ausnahmefall. | Die Aceton-Freigabe nicht auf strukturierte oder andere beschichtete Platten übertragen. |
| Prusa Textured Steel Sheet | IPA auf kalter Platte; Wasserwäsche nur selten als letzte Maßnahme. | Kein Aceton. Nicht als wasserdichte Platte behandeln. |
| Andere PEI-, Satin- oder Spezialplatte | Hersteller, genaue Produktbezeichnung und aktuelle Pflegeanleitung prüfen. | Aus Oberfläche oder Farbe allein keine Chemikalienfreigabe ableiten. |
Auch Trennschicht und Plattenprofil sind vom konkreten Produkt und Filament abhängig. Eine Reinigungsempfehlung beantwortet nicht automatisch die Frage, ob PETG oder TPU direkt darauf gedruckt werden darf. Pflegeabschnitt geprüft am 13. Oktober 2026.
Haftungsproblem: Reinigung oder doch etwas anderes?
Wenn eine gründlich gereinigte Platte weiterhin nicht hält, sollte strukturiert weitergesucht werden:
- Richtiges Plattenprofil gewählt? Moderne Drucker berücksichtigen Plattentypen bei Temperaturen und Kalibrierung.
- Düse sauber? Materialreste an der Düsenspitze können automatische Messungen verfälschen.
- Erster Layer gleichmäßig? Runde Linien mit Lücken deuten auf zu großen Abstand, stark aufgeriebene Linien auf zu geringen Abstand.
- Betttemperatur passend? Zu kalt reduziert die Haftung; zu heiß kann andere Probleme verursachen.
- Filament geeignet? Manche Oberflächen sind für bestimmte Werkstoffe nur mit Kleber/Trennschicht freigegeben.
Die sichere Reinigungsroutine für den Alltag
Lass die Platte abkühlen, entferne das Bauteil nach Herstellerhinweis und kontrolliere auch die Unterseite sowie die Auflage auf lose Partikel. Wähle die freigegebene Reinigungsmethode, trockne vollständig und setze die Platte korrekt ein. Danach nur am Rand anfassen.
Für einen nachvollziehbaren Vergleich: Nutze dieselbe kleine First-Layer-Datei, dasselbe Material, Plattenprofil und dieselben Temperaturen. Ändere zunächst nur die Reinigung. Notiere, ob der Fehler überall oder nur an bestimmten Stellen auftritt. Bessere Haftung ist ein Hinweis auf die Oberfläche, kein Beweis: Das erneute Einsetzen oder eine automatische Messung kann ebenfalls etwas verändert haben.
Wenn die Oberfläche sauber ist und die erste Schicht weiter auffällig bleibt, führt der ABL-/Z-Offset-Guide durch die nächsten Prüfungen. Bei Kratzen der Düse oder sichtbarer Beschädigung den Druck abbrechen, statt weitere Versuche mit mehr Anpressung zu machen.
Typische Anfängerfehler bei der Druckplatte
- Nach jeder misslungenen ersten Schicht sofort den Z-Offset verändern.
- Die Druckfläche nach der Reinigung wieder mit den Fingern anfassen.
- Ein einziges Reinigungsmittel für jede Beschichtung verwenden.
- Bauteile gewaltsam von einer noch heißen Platte hebeln.
- PETG oder TPU ohne Prüfung der Material-/Plattenkompatibilität drucken.
- Kleber als reine „Haftverstärkung“ betrachten, obwohl er teilweise als Trennschicht dient.
Wie oft sollte eine Druckplatte gereinigt werden?
Es gibt kein sinnvolles starres Intervall wie „nach fünf Drucken“. Eine Platte, die nur am Rand angefasst wird und auf der kein Kleber verwendet wird, kann viele Drucke hintereinander zuverlässig funktionieren. Wird sie dagegen häufig mit den Fingern berührt, mit Staub belastet oder mit Trennmitteln genutzt, kann eine Reinigung deutlich früher nötig sein.
Ein guter Praxisansatz lautet: nicht ritualisiert reinigen, sondern nach Zustand. Wenn die Haftung sichtbar nachlässt oder die Oberfläche stark berührt wurde, reinigen. Nach jedem Druck unnötig mit Lösungsmitteln über die Platte zu gehen bringt keinen Vorteil und erhöht nur den Verbrauch.
Druckplatte nach Materialwechsel neu beurteilen
Ein Wechsel von PLA zu PETG, ASA oder TPU ist nicht nur ein Filamentwechsel. Manche Platten funktionieren für mehrere Materialien unterschiedlich. Eine glatte Oberfläche, die PLA hervorragend hält, kann PETG zu aggressiv binden. Eine strukturierte Platte kann dagegen für PETG ideal sein, während sehr kleine PLA-Kontaktflächen dort schlechter funktionieren.
Deshalb sollte bei einem neuen Material immer geprüft werden, welche Druckplatte der Hersteller empfiehlt und ob eine Trennschicht vorgesehen ist. Das ist besonders wichtig, wenn neue Spezialplatten mit sehr hoher Haftung verwendet werden.
Warum „zu wenig Haftung“ und „zu viel Haftung“ zwei verschiedene Probleme sind
Bei zu wenig Haftung löst sich das Bauteil während des Drucks. Typische Folgen sind Warping, verschobene Teile oder ein kompletter Fehldruck. Bei zu viel Haftung ist der Druck zunächst perfekt, aber beim Entfernen kann die Beschichtung beschädigt werden oder Material von der Platte abreißen. Beide Probleme benötigen gegensätzliche Maßnahmen.
Bei zu wenig Haftung helfen Reinigung, richtige Temperatur und passende erste Schicht (First Layer). Bei zu viel Haftung helfen Abkühlen, flexible Federstahlplatten, eine geeignete Oberfläche oder eine Trennschicht. Mehr Kleber ist also nicht automatisch die Lösung für jedes Druckbettproblem.
So entfernst du fertige Drucke ohne die Platte zu beschädigen
Viele moderne Federstahlplatten sind dafür gedacht, nach dem Abkühlen leicht gebogen zu werden. Dadurch löst sich das Bauteil meist deutlich schonender als durch Hebeln mit einem Metallspachtel. Warte zuerst, bis die Platte abgekühlt ist. Unterschiedliche Wärmeausdehnung zwischen Bauteil und Platte reduziert die Haftung oft bereits erheblich.
Wenn ein Spachtel erforderlich ist, sollte er nur entsprechend der Herstellerempfehlung und möglichst flach angesetzt werden. Scharfe Metallkanten können PEI-Folien oder Spezialbeschichtungen einschneiden. Gewalt ist ein Hinweis darauf, dass Material und Oberfläche eventuell zu stark miteinander haften.
Druckplatten-Lebensdauer: Verschleiß ist normal
Auch korrekt gepflegte Druckplatten sind Verschleißteile. Häufiges Drucken an exakt derselben Position kann sichtbare Bereiche erzeugen. Besonders aggressive Materialien oder mechanisches Entfernen beanspruchen die Beschichtung. Eine leichte optische Veränderung bedeutet nicht sofort, dass die Platte unbrauchbar ist; entscheidend ist, ob Haftung und Oberflächenqualität noch gleichmäßig sind.
Bei wiederkehrenden lokalen Haftungsproblemen lohnt sich deshalb ein Test an einer anderen Position der Platte. Funktioniert derselbe Druck dort problemlos, kann die Oberfläche lokal verschlissen oder kontaminiert sein.
Checkliste: Wenn der erste Layer nicht hält
- Druckplatte abkühlen lassen und gründlich reinigen.
- Richtiges Plattenprofil im Slicer/Drucker kontrollieren.
- Düse auf anhaftende Kunststoffreste prüfen.
- Ersten Layer beobachten: Linien geschlossen, aber nicht überquetscht?
- Betttemperatur des konkreten Filaments kontrollieren.
- Bei großen Teilen: Warping, Zugluft und Materialeignung prüfen.
- Erst danach Kalibrierparameter verändern.
Diese Reihenfolge ist bei aktuellen Druckern oft sinnvoller als sofort mit manuellen Offset-Korrekturen zu beginnen. Automatische Level- und Z-Kalibrierung nimmt viele klassische Aufgaben bereits ab, kann aber eine fettige oder falsch ausgewählte Druckplatte nicht kompensieren.
Schnellreinigung und Grundreinigung sind nicht dasselbe
Für den Alltag hilft es, zwei Ebenen zu unterscheiden. Die Schnellreinigung entfernt leichte Rückstände zwischen Drucken und dauert nur wenige Sekunden. Die Grundreinigung wird seltener durchgeführt und soll Fettfilme, Kleberreste und hartnäckige Verunreinigungen vollständig entfernen. Wer beides vermischt, neigt entweder zu unnötig häufigem Waschen oder versucht ein hartnäckiges Problem immer wieder mit einem kurzen IPA-Wisch zu lösen.
Nach einer Grundreinigung sollte die Platte möglichst nicht mehr auf der Druckfläche angefasst werden. So lässt sich auch gut diagnostizieren: Haftet der nächste vergleichbare Testdruck wieder zuverlässig, spricht das für einen Einfluss der Oberfläche. Es ist kein eindeutiger Ursachenbeweis, wenn zugleich Plattensitz oder automatische Referenzmessung verändert wurden. Bleibt das Problem bestehen, kann systematisch mit Plattenprofil, Temperatur, Düsenzustand und erstem Layer weitergesucht werden.
Was ist mit Kleberesten auf der Platte?
Wenn Klebestift oder Flüssigkleber regelmäßig verwendet wird, entsteht mit der Zeit eine ungleichmäßige Schicht. Das kann dazu führen, dass der erste Layer lokal unterschiedlich haftet oder eine sichtbare Struktur übernimmt. Statt immer neue Schichten aufzutragen, sollte die Platte entsprechend der Herstelleranleitung vollständig gereinigt und der Kleber anschließend wieder dünn und gleichmäßig aufgetragen werden.
Bei wasserlöslichen Klebern ist warmes Wasser häufig der sinnvollste Weg. Aggressive Lösungsmittel sind nicht automatisch besser und können je nach Beschichtung unerwünscht sein. Besonders bei Spezialplatten lohnt sich ein Blick in die aktuelle Dokumentation, weil sich Material und Beschichtung zwischen Produktgenerationen ändern können.
Fazit
Eine saubere Druckplatte ist eine der einfachsten Voraussetzungen für zuverlässige erste Schichten. Im Alltag reicht bei vielen freigegebenen Oberflächen eine schonende Zwischenreinigung; bei hartnäckigem Fett ist Wasser mit geeignetem Spülmittel oft wirksamer. Entscheidend ist jedoch, die konkrete Beschichtung zu berücksichtigen. Alte Universalrezepte wie „immer Aceton“ oder „immer maximal viel IPA“ passen nicht mehr zu der Vielzahl moderner Druckplatten.
Häufige Fragen
Ist Isopropanol oder Spülmittel besser für PEI?
Beides hat einen anderen Zweck. IPA eignet sich gut für die schnelle Reinigung einer kalten, geeigneten Oberfläche. Warmes Wasser mit einfachem Spülmittel kann Fett und Rückstände entfernen, die Alkohol nicht vollständig löst. Herstellerhinweise der konkreten Platte haben Vorrang.
Darf ich Aceton auf PEI verwenden?
Nicht pauschal. Einige moderne beschichtete Platten dürfen ausdrücklich nicht mit Aceton gereinigt werden. Deshalb sollte Aceton ohne klare Freigabe des Plattenherstellers nicht verwendet werden.
Warum haftet PLA plötzlich nicht mehr?
Sehr häufig sind Fett oder Pflegerückstände auf der Oberfläche beteiligt. Weitere Ursachen können ein falsches Plattenprofil, eine verschmutzte Düse, zu niedrige Betttemperatur oder ein fehlerhafter erster Layer sein.