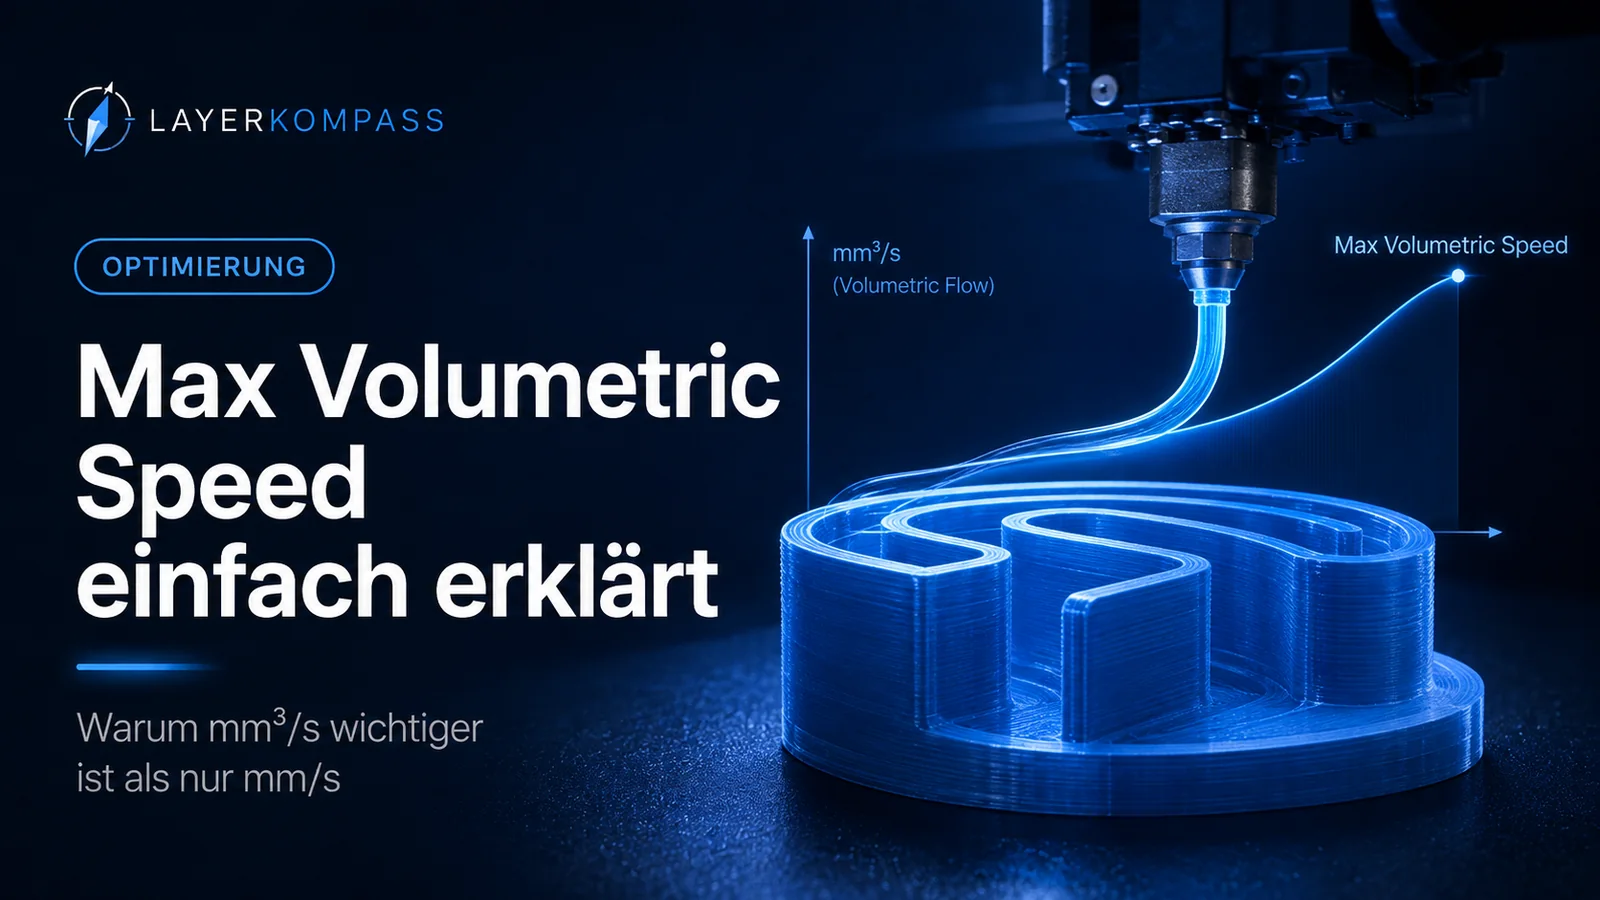
„Mein Drucker kann 500 mm/s“ klingt beeindruckend – sagt aber wenig darüber aus, wie schnell ein konkretes Bauteil mit einem konkreten Filament tatsächlich sauber gedruckt werden kann. Häufig ist nicht die Bewegungsgeschwindigkeit das Limit, sondern der maximale Volumenstrom des Extrusionssystems: der Max Volumetric Speed, kurz MVS.
MVS beschreibt, wie viele Kubikmillimeter Kunststoff pro Sekunde Hotend, Düse und Filament zuverlässig aufschmelzen und extrudieren können. OrcaSlicer nutzt diesen Wert als Materialgrenze und kann Druckgeschwindigkeit (Print Speed)en automatisch begrenzen, bevor der geforderte Flow das kalibrierte Limit überschreitet.
Die Grundformel: Linienbreite (Line Width) × Layerhöhe × Geschwindigkeit
Der benötigte Volumenstrom lässt sich näherungsweise so bestimmen:
Volumenstrom ≈ Linienbreite × Layerhöhe × Geschwindigkeit
Beispiel: 0,45 mm Linienbreite × 0,20 mm Layerhöhe × 200 mm/s ergeben rund 18 mm³/s. Bei 0,60 mm Linienbreite und 0,30 mm Layerhöhe wären dieselben 200 mm/s bereits 36 mm³/s.
Deshalb ist die reine mm/s-Angabe ohne Layerhöhe und Linienbreite nur eingeschränkt aussagekräftig.
Was passiert oberhalb des Flow-Limits?
Kann das Hotend das Material nicht schnell genug aufschmelzen, steigt der Widerstand im Filamentpfad. Typische Folgen sind Unterextrusion (Under-Extrusion), matte oder raue Bahnen, schwächere Layerhaftung, Maßabweichungen und im Extremfall Extruder-Klicken. Der Druck kann dabei optisch noch eine Weile „okay“ wirken, obwohl die mechanische Qualität bereits sinkt.
Genau deshalb sollte man beim MVS-Test nicht erst den Punkt eines kompletten Versagens suchen. OrcaSlicer empfiehlt, den Bereich zu beachten, in dem die Qualität sichtbar zu leiden beginnt.
MVS ist eine Qualitätsgrenze – nicht nur eine Versagensgrenze
Es gibt zwei sinnvolle Denkweisen: „Wie viel schafft das System maximal?“ und „Wie viel möchte ich für gute Qualität dauerhaft nutzen?“. Für ein Alltagsprofil ist die zweite Frage wichtiger. Ein kleiner Sicherheitsabstand zum sichtbaren Limit erhöht die Robustheit, insbesondere bei wechselnden Geometrien und langen Drucken.
Warum Material und Farbe einen Unterschied machen
Auch zwei PLA-Rollen derselben Materialfamilie können unterschiedliche MVS-Werte erreichen. Pigmente, Füllstoffe, Polymermischungen und Feuchte beeinflussen das Fließverhalten. Deshalb empfiehlt OrcaSlicer, den maximalen Volumenstrom pro Filament beziehungsweise Profil zu kalibrieren.
High-Speed-/Rapid-Filamente sind gezielt darauf ausgelegt, bei höherem Durchsatz stabiler zu fließen. Mehr dazu im Guide High-Speed-Filamente.
Düse und Hotend: wo mehr Flow wirklich herkommt
Eine größere Düse erlaubt größere Linien und Layer, erhöht aber nicht automatisch die Schmelzleistung des Heizsystems. High-Flow-Düsen und Hotends mit längerer beziehungsweise geteilter Schmelzzone können den real nutzbaren Durchsatz erhöhen. Entscheidend ist die komplette Kombination.
| Änderung | Mögliche Wirkung auf MVS | Wichtig |
|---|---|---|
| höhere Düsentemperatur | häufig höherer Flow möglich | Ooze, Materialalterung und Oberflächenqualität beachten |
| High-Flow-Düse | oft deutlich mehr Schmelzleistung | abhängig von Hotend und Material |
| größere Standarddüse | nicht automatisch höherer MVS | fordert bei gleicher Geschwindigkeit sogar mehr Flow |
| High-Speed-Filament | kann höheren Durchsatz erlauben | produkt- und farbabhängig |
| nasses/geschädigtes Filament | instabiler Flow | Kalibrierung wird unzuverlässig |
So funktioniert der OrcaSlicer-MVS-Test
OrcaSlicer erzeugt einen Test, bei dem der geforderte Volumenstrom schrittweise steigt. Du beobachtest die Stelle, an der Oberfläche, Extrusionsbreite oder Layerbindung sichtbar schlechter werden. Die Standardspanne von Orca ist ein Startpunkt; bei High-Flow-Systemen oder sehr langsamen Hotends muss der Bereich sinnvoll angepasst werden.
Nicht nur auf einen einzelnen hässlichen Layer schauen. Prüfe, ob die Veränderung reproduzierbar mit steigendem Flow zusammenhängt.
Temperatur und MVS gehören zusammen
Ein höherer Temperaturwert kann die Schmelzleistung erhöhen. Deshalb muss ein MVS-Wert immer zusammen mit der Profiltemperatur betrachtet werden. Ein bei 240 °C ermittelter PETG-Wert ist nicht automatisch bei 225 °C gültig.
Umgekehrt sollte man Temperatur nicht beliebig erhöhen, nur um einen höheren MVS-Wert zu erreichen. Ziel ist ein stabiles Gesamtprofil aus Flow, Oberfläche, Stringing und Layerhaftung.
Warum 300 mm/s im Slicer trotzdem nie erreicht werden
Selbst wenn die eingetragene Geschwindigkeit hoch ist, können drei andere Limits vorher greifen:
- MVS begrenzt den Extrusionsdurchsatz.
- Beschleunigung verhindert auf kurzen Strecken das Erreichen der Zielgeschwindigkeit.
- Qualitätsregeln reduzieren Außenwand (Outer Wall)-, Overhang- oder Small-Perimeter-Speed.
Darum sind reale G-Code-/Preview-Geschwindigkeiten aussagekräftiger als eine einzelne Zahl im Speed-Menü.
Wie viel Reserve ist sinnvoll?
Es gibt keine universelle Prozentzahl. Als Praxisansatz kann man den ersten klaren Qualitätsabfall als obere Grenze betrachten und das Alltagsprofil etwas darunter setzen. Wie viel Reserve nötig ist, hängt davon ab, wie konstant Material, Temperatur und Hotend arbeiten.
MVS nach Düsen- oder Materialwechsel neu prüfen?
Ja, wenn sich die Flussbedingungen deutlich ändern. Ein Wechsel von Standard- auf High-Flow-Düse, 0,4 auf 0,6 mm, normalem auf Rapid-Filament oder eine große Temperaturänderung kann den Wert verschieben. Auch verschiedene Farben können sich unterscheiden.
MVS und Pressure Advance sind unterschiedliche Kalibrierungen
MVS beschreibt die maximale Schmelz-/Flow-Leistung. Pressure Advance beschreibt die dynamische Druckkompensation beim Beschleunigen und Abbremsen. Ein gutes Profil braucht beides: PA korrigiert keinen Flow-Mangel oberhalb des Hotend-Limits, und ein hoher MVS-Wert korrigiert keine bauchigen Ecken.
Praktischer Workflow
- Filamentzustand plausibilisieren.
- Temperaturbereich sinnvoll wählen.
- Flow Ratio kalibrieren.
- Pressure Advance kalibrieren.
- MVS-Test im realistischen Bereich durchführen.
- Alltagswert mit Qualitätsreserve setzen.
- In der Vorschau prüfen, wo der MVS tatsächlich Geschwindigkeit begrenzt.
Unser Volumetric-Flow-Rechner zeigt dir zusätzlich, welchen mm³/s-Wert eine konkrete Kombination aus Linienbreite, Layerhöhe und Geschwindigkeit verlangt.
MVS und reale Druckzeit: wann mehr Flow überhaupt etwas bringt
Ein höherer MVS-Wert verkürzt nicht automatisch jeden Druck. Kleine Modelle, viele kurze Segmente, langsame Außenwände oder starke Beschleunigungsbegrenzungen können dafür sorgen, dass das Flow-Limit nur selten erreicht wird. In solchen Fällen bringt ein High-Flow-Hotend kaum Zeitgewinn.
Die OrcaSlicer-Vorschau hilft: Wenn große Bereiche bereits durch MVS begrenzt werden, kann mehr nutzbarer Flow tatsächlich Druckzeit sparen. Wenn fast alles durch Beschleunigung, Cooling oder Qualitäts-Speeds limitiert ist, liegt der Hebel woanders.
0,4 vs. 0,6 mm: warum der MVS-Wert anders genutzt wird
Mit einer 0,6-mm-Düse werden häufig breitere Linien und höhere Layer gedruckt. Dadurch erreicht man denselben MVS-Wert schon bei deutlich geringerer Bewegungsgeschwindigkeit. Das ist kein Nachteil: Für große Bauteile kann genau das effizient sein, weil mehr Material pro Bahn abgelegt wird.
Die wichtige Frage lautet nicht „Wie viele mm/s?“, sondern „Wie viele mm³/s bei sinnvoller Geometrie?“
Außenwand-MVS bewusst niedriger?
Ein Filament kann bei hohem Durchsatz mechanisch noch sauber extrudieren, während Glanz, Farbe oder Oberflächenruhe bereits leiden. Für sichtbare Außenwände darf deshalb ein niedrigerer Geschwindigkeits-/Flow-Bereich sinnvoll sein, während Infill und innere Wände näher am MVS-Limit laufen.
Fazit
Max Volumetric Speed ist eine der wichtigsten Größen moderner High-Speed-Profile. Er übersetzt die Marketingzahl „mm/s“ in die Frage, die physikalisch wirklich zählt: Wie viel Kunststoff kann dein konkretes System zuverlässig pro Sekunde verarbeiten? Wer MVS sauber kalibriert, vermeidet Unterextrusion und versteht gleichzeitig, warum größere Layer, breitere Linien und hohe Geschwindigkeit nicht unabhängig voneinander betrachtet werden können.
Häufige Fragen
Was bedeutet Max Volumetric Speed in mm³/s?
Der Wert beschreibt, wie viel Kunststoffvolumen pro Sekunde das Extrusionssystem zuverlässig aufschmelzen und fördern kann. Der Slicer begrenzt daraus die lineare Geschwindigkeit.
Warum erreicht mein Drucker die eingestellten 300 mm/s nicht?
Neben Bauteilgeometrie, Beschleunigung und Motion-Limits kann der Max-Volumetric-Speed-Wert die Geschwindigkeit begrenzen. Je breiter und höher die Extrusionslinie, desto mehr mm³/s werden benötigt.
Ist ein höherer Max-Volumetric-Speed-Wert immer besser?
Nein. Wird der reale Schmelz- und Förderbereich überschritten, drohen Unterextrusion, schlechte Layerhaftung und ungleichmäßige Oberflächen. Der Wert sollte material- und hotendspezifisch kalibriert werden.