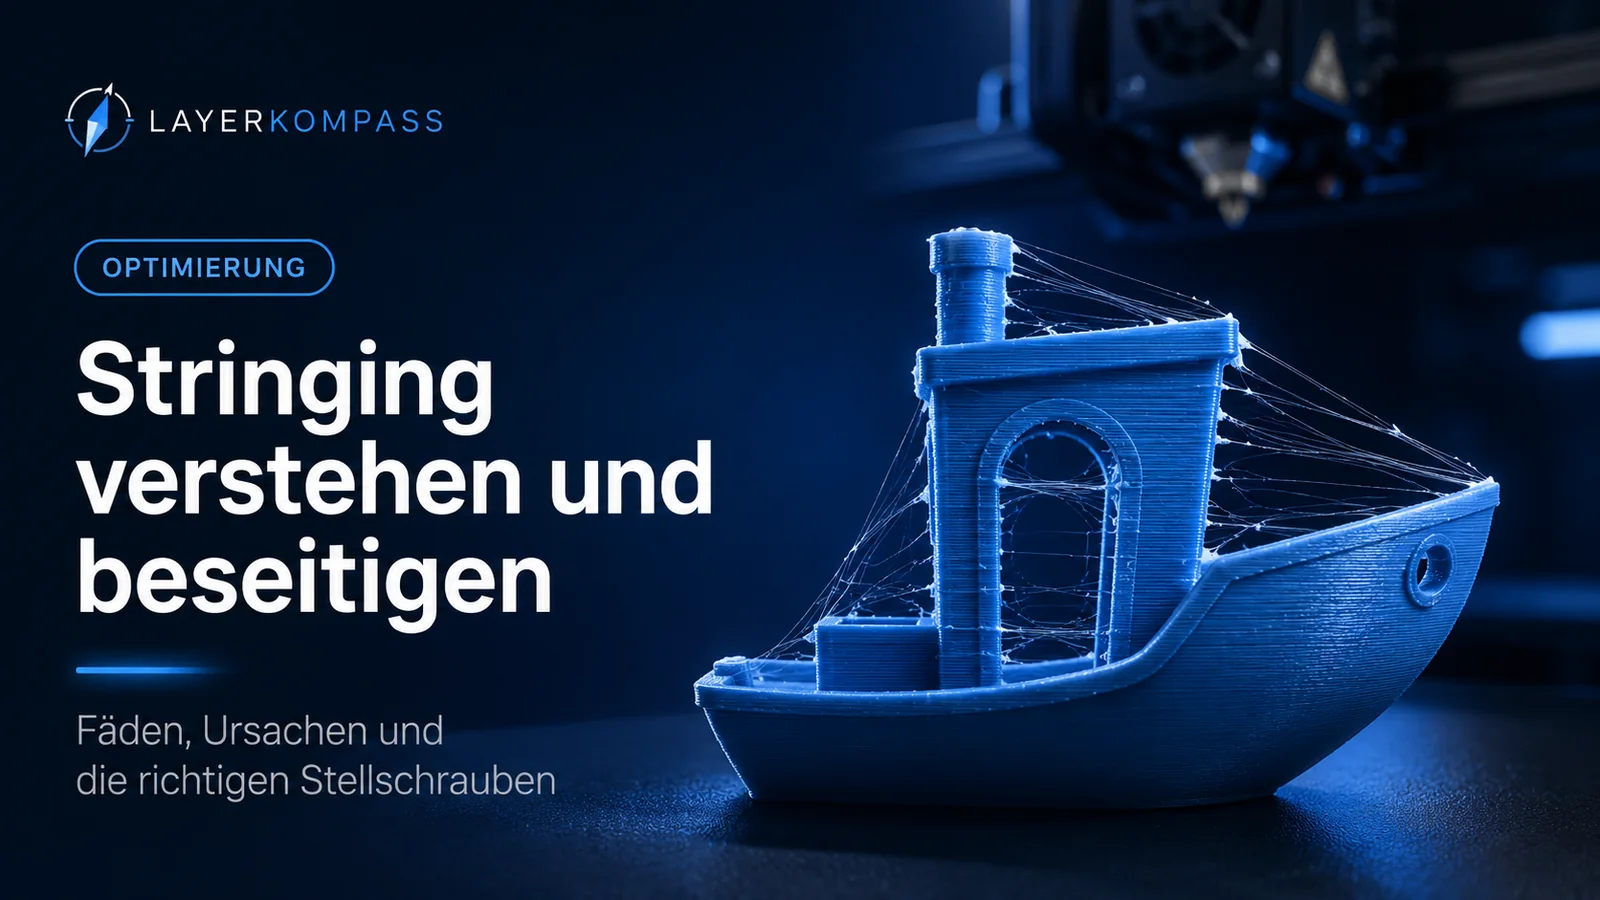
Stringing gehört zu den häufigsten 3D-Druckfehlern: Zwischen getrennten Bereichen entstehen feine Fäden, obwohl der Slicer dort keine Extrusion geplant hat. Die schnelle Reaktion lautet oft „Retract erhöhen“. Das kann helfen – ist aber bei modernen Direct-Drive-Druckern häufig nicht der sinnvollste erste Schritt.
Ein systematischer Ansatz beginnt mit einer anderen Frage: Warum steht während der Leerfahrt noch so viel fließfähiges Material oder Restdruck an der Düsenspitze an? Feuchtigkeit, Temperatur, Travel-Zeit, Retract, Pressure Advance, Nahtverhalten und Materialeigenschaften können ein sehr ähnliches Fehlerbild erzeugen.
Was ist echtes Stringing – und was sieht nur ähnlich aus?
Beim klassischen Stringing wird während einer Travel-Bewegung ein dünner Kunststofffaden von einer bereits gedruckten Stelle zur nächsten gezogen. Größere Tropfen, Pickel oder Materialüberschüsse an Start- und Endpunkten gehören eher in Richtung Blobs/Naht, Flow oder Pressure Advance.
| Fehlerbild | Typische Richtung | Erster Test |
|---|---|---|
| sehr feine Spinnweben | Temperatur / Materialfeuchte | Filamentzustand + Temperatur |
| dicke Fäden zwischen Türmen | Retract / Travel / Ooze | Travel und moderaten Retract-Test |
| Fäden plus Knacken/Blasen | Feuchtigkeit | Filament passend zum Datenblatt trocknen |
| Blobs an der Naht | Flow / PA / Seam | Flow und Pressure Advance prüfen |
| nur bei schnellen Profilen | Temperatur / Flow / Dynamik | MVS und PA kontrollieren |
1. Filamentzustand zuerst prüfen
Hygroskopische Filamente nehmen Feuchtigkeit aus der Luft auf. Beim Aufschmelzen kann Wasser verdampfen und den Materialfluss unruhig machen. Typische Begleiterscheinungen sind Knistergeräusche, kleine Blasen, raue Oberflächen und stärkeres Stringing. Besonders PETG, TPU, PA/Nylon und viele technische Materialien reagieren sichtbar darauf.
Ein Retract-Tower mit feuchtem Filament kann dich in die falsche Richtung führen. Du findest dann möglicherweise einen extremen Retract-Wert, der nur die Feuchtigkeit kaschiert. Erst trocknen, wenn konkrete Symptome oder Herstellerangaben dafür sprechen, und danach neu testen.
2. Temperatur unter realen Bedingungen testen
Mit steigender Temperatur sinkt die Viskosität der Schmelze. Das erleichtert hohen Durchsatz, fördert aber oft Ooze. Deshalb kann eine etwas niedrigere Temperatur Stringing reduzieren – solange Layerhaftung und Schmelzleistung stabil bleiben.
Der klassische Fehler: Ein Temperaturtower wird sehr langsam gedruckt, das spätere Profil läuft aber mit wesentlich höherem Volumenstrom (Volumetric Flow). Dann ist die „beste“ Tower-Temperatur nicht zwangsläufig die beste Temperatur für den realen Druck. Temperaturtests sollten möglichst nahe an der späteren Geschwindigkeit und dem späteren Flow liegen.
3. Travel Speed, Beschleunigung und Wegplanung
Je länger die Düse zwischen zwei Bereichen unterwegs ist, desto mehr Zeit bleibt zum Auslaufen. Schnellere Travel-Bewegungen können Stringing daher reduzieren. Entscheidend ist aber nicht nur die eingetragene Travel-Speed-Zahl: Wenn die Strecke kurz ist, erreicht der Drucker diese Geschwindigkeit wegen der Beschleunigungsgrenzen möglicherweise gar nicht.
Auch die Wegplanung zählt. Travel innerhalb bereits gedruckter Bereiche kann sichtbare Fäden auf Außenflächen reduzieren. Das löst keine echte Ooze-Ursache, kann sie aber optisch entschärfen.
4. Retract-Distanz: so wenig wie nötig
Beim Retract wird Filament vor einer Leerfahrt zurückgezogen, um den Druck an der Düse zu reduzieren. Moderne Direct-Drive-Systeme brauchen meist deutlich weniger Distanz als klassische lange Bowden-Setups. Alte Internetwerte von mehreren Millimetern sind deshalb keine universelle Empfehlung.
Zu wenig Retract lässt Restdruck stehen. Zu viel Retract kann dagegen die Extrusion nach dem Travel verzögern, Filament unnötig verformen oder bei ungünstigen Hotends Heat-Creep- und Clog-Risiken verschärfen. Ziel ist der kleinste zuverlässig funktionierende Wert.
5. Retract-Geschwindigkeit ist nicht „je schneller, desto besser“
Eine höhere Retract-Geschwindigkeit baut Druck schneller ab, kann aber Filament abschaben, flexible Materialien deformieren oder die Mechanik unnötig belasten. Zu langsam kann wiederum weniger wirksam sein. Deshalb Distanz und Geschwindigkeit getrennt testen.
OrcaSlicer besitzt einen eigenen Retraction-Test. Ändere pro Test möglichst nur eine Variable, damit die Ursache des Ergebnisses nachvollziehbar bleibt.
6. Pressure Advance vor extremem Retract-Tuning
Beim Beschleunigen und Verzögern ändert sich der Druck im Extrusionssystem nicht sofort. Pressure Advance kompensiert diese Dynamik. Klipper weist ausdrücklich darauf hin, dass passend eingestelltes Pressure Advance Ooze reduzieren und die nötige Retract-Länge verkürzen kann.
Wenn Ecken sichtbar aufquellen und der Drucker beim Abbremsen viel Restdruck aufbaut, ist ein riesiger Retract-Wert oft nur Symptombehandlung. Flow Ratio und Pressure Advance sollten vor dem Feintuning des Retracts plausibel sein.
7. Wipe ja – Coasting mit Vorsicht
Wipe-Funktionen können Restmaterial kontrolliert an einer bereits gedruckten Bahn abstreifen und sind ein sinnvoller Feinschliff. Klassisches Coasting versucht dagegen, die Extrusion schon vor Bahnende zu stoppen. Bei modernen Firmware-/Slicer-Workflows ist eine korrekt abgestimmte Extrusionsdynamik meist die sauberere Grundlage.
8. PETG, TPU und PLA verhalten sich unterschiedlich
PETG
PETG gilt als stringing-anfällig, aber das Verhalten hängt stark von Feuchte, Rezeptur und Temperatur ab. Bei PETG immer erst Materialzustand und Temperatur prüfen, bevor du große Retract-Werte übernimmst.
TPU
TPU lässt sich im Filamentpfad komprimieren. Große oder schnelle Retracts können das Material stärker verformen und die Förderung verschlechtern. Ein kurzer, gut geführter Filamentpfad und moderate Retracts sind meist wichtiger als aggressive Werte.
PLA / PLA+
PLA ist meist leichter zu kontrollieren. Wenn plötzlich starkes Stringing auftritt, obwohl das Profil vorher sauber war, sind Feuchtigkeit, eine geänderte Rezeptur/Farbe, höhere Raumtemperatur oder ein verschmutzter Filamentpfad sinnvolle Prüfpunkte.
9. Stringing nach Düsen- oder Materialwechsel
Eine andere Düse verändert nicht nur den Durchmesser, sondern möglicherweise auch Innengeometrie und Schmelzleistung. Ein Materialwechsel verändert Viskosität und nötige Temperatur. Deshalb Retract-Werte nicht blind als „Druckerwert“ betrachten. Sie gehören zum Zusammenspiel aus Extruder, Hotend, Düse, Material und Temperatur.
Empfohlener Diagnose-Workflow
- Fehlerbild einordnen: echte Fäden oder eher Naht/Blobs?
- Filamentzustand und mögliche Feuchtigkeit prüfen.
- Temperatur unter realistischer Geschwindigkeit verifizieren.
- Flow Ratio kalibrieren beziehungsweise plausibilisieren.
- Pressure Advance / Flow Dynamics prüfen.
- Travel Speed und Wegplanung kontrollieren.
- Retract-Distanz fein abstimmen.
- Retract-Geschwindigkeit und Wipe als Feinschliff testen.
Wann ein Stringing-Tower dich täuschen kann
Synthetische Tests provozieren bewusst viele Travels auf kleiner Fläche. Das ist nützlich, kann aber ein Profil auf eine Situation optimieren, die im echten Modell kaum vorkommt. Wenn ein Wert den Tower minimal verbessert, dafür aber reale Bauteile durch schlechtere Naht, verzögerte Extrusion oder unnötige Druckzeit verschlechtert, ist er kein guter Gesamtwert.
Z-Hop und Stringing: Zusammenhang, aber kein direkter Fix
Z-Hop hebt die Düse während Travels an. Dadurch werden Fäden nicht verhindert; die Travel-Strecke kann sogar länger werden. Z-Hop ist primär eine Kollisions-/Oberflächenfunktion. Wer Stringing bekämpfen will, sollte es deshalb nicht als Retract-Ersatz betrachten.
Wenn trotz guter Retract-Werte weiter Fäden entstehen
Bleibt Stringing nach sauberer Material-, Temperatur- und Retract-Abstimmung bestehen, lohnt sich ein Blick auf die Düsenspitze und das Hotend. Eine verschlissene oder außen stark verschmutzte Düse kann Material anders abstreifen. Auch ein partieller Clog kann den Fluss ungleichmäßig machen. Dann ist weiteres Retract-Tuning nicht die richtige Richtung.
Stringing nur an einer bestimmten Stelle des Modells
Tritt das Problem nur in einem Bereich auf, kann die Geometrie beziehungsweise Travel-Planung wichtiger sein als das globale Filamentprofil. Prüfe in der G-Code-Vorschau, ob dort besonders lange offene Travels, häufige Nahtwechsel oder kleine Inseln entstehen.
Fazit
Stringing ist ein Diagnoseproblem, kein einzelner Retract-Regler. Die robuste Reihenfolge lautet: Material → Temperatur → Flow/PA → Travel → Retract → Wipe. Wer so vorgeht, findet meist niedrigere, stabilere Retract-Werte und vermeidet es, Feuchtigkeit oder falsche Extrusionsdynamik mit aggressiven Einstellungen zu kaschieren.
Häufige Fragen
Ist mehr Retract immer die beste Lösung gegen Stringing?
Nein. Zu viel Retract kann neue Probleme wie ungleichmäßige Extrusion, Heat-Creep-Risiken oder unnötig lange Druckzeiten verursachen. Vor dem Retract-Tuning sollten Filamentzustand, Temperatur und Travel geprüft werden.
Kann feuchtes Filament Stringing verursachen?
Ja. Feuchtigkeit kann beim Aufschmelzen zu Blasen, instabiler Extrusion und deutlich mehr Fäden führen. Besonders PETG, TPU und manche technische Filamente reagieren sichtbar darauf.
Hilft Pressure Advance gegen Stringing?
Pressure Advance kann Ooze und Druckschwankungen während Beschleunigung und Verzögerung reduzieren und dadurch den nötigen Retract verringern. Es ersetzt aber kein korrektes Temperatur- und Materialmanagement.