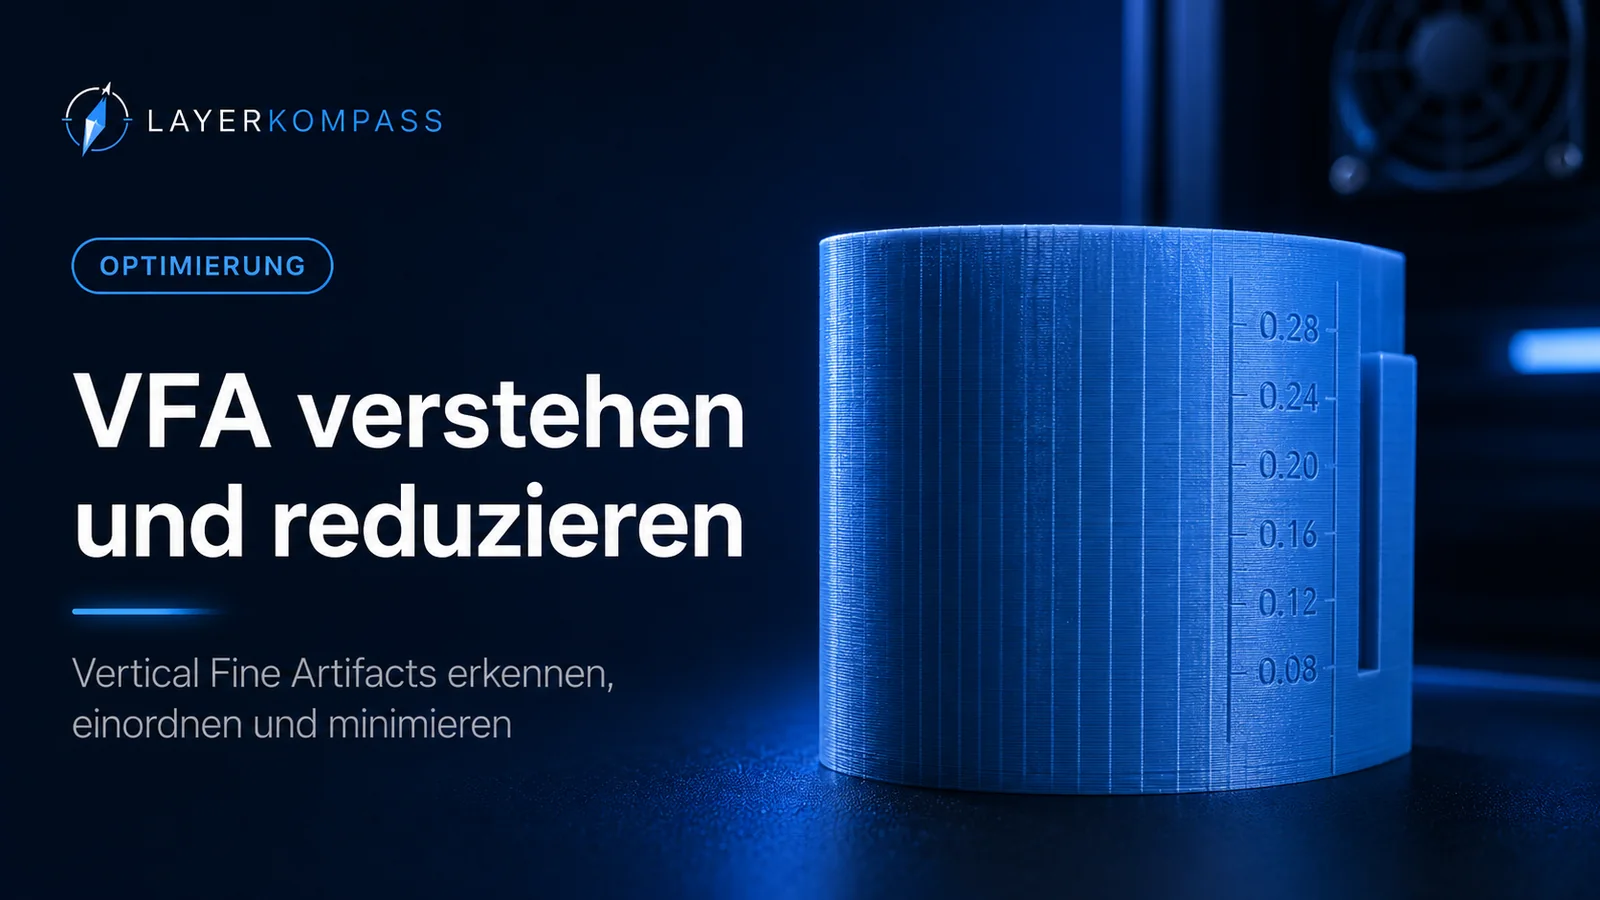
VFA steht für Vertical Fine Artifacts – feine, meist regelmäßig wiederkehrende vertikale Strukturen auf Außenwänden. Sie werden oft mit Ringing, Z-Wobble oder normalen Layerlinien verwechselt, obwohl die Ursachen und Gegenmaßnahmen deutlich anders sein können.
Der wichtigste Hinweis ist das Muster: VFA treten häufig als feine, periodische Streifen in Bewegungsrichtung auf und können stark von der Druckgeschwindigkeit (Print Speed) abhängen. OrcaSlicer bietet deshalb einen eigenen VFA Speed Test, der genau diesen Zusammenhang sichtbar machen soll.
VFA, Ringing, Z-Wobble oder Layerlinien?
| Artefakt | Typisches Muster | Häufige Richtung |
|---|---|---|
| VFA | feine periodische vertikale Streifen | Motor-/Riemen-/Bewegungscharakteristik, Geschwindigkeit |
| Ringing/Ghosting | Wellen nach Kanten/Richtungswechseln | Resonanz, Beschleunigung, Input Shaping |
| Z-Wobble/Z-Banding | horizontale periodische Linien | Z-Mechanik, Extrusion, periodische Bewegung |
| normale Layerlinien | horizontal entsprechend Layerhöhe | FDM-Prozess, Layerhöhe, Oberflächenwinkel |
Warum Geschwindigkeit bei VFA so wichtig ist
Bestimmte Motor-/Riemen-Systeme erzeugen in bestimmten Geschwindigkeitsbereichen stärkere periodische Anregungen oder sichtbare Bewegungsunregelmäßigkeiten. Deshalb kann ein Druck bei 80 mm/s deutlich schlechter aussehen als bei 120 mm/s – oder umgekehrt. Mehr Geschwindigkeit ist nicht automatisch besser; entscheidend ist, problematische Geschwindigkeitsbereiche zu erkennen.
Der OrcaSlicer VFA Speed Test
OrcaSlicer druckt einen Turm mit wechselnden Geschwindigkeiten und verschiedenen Wandwinkeln. Dadurch lässt sich beobachten, ab welchem Bereich die feinen Streifen stärker oder schwächer werden. Der Test ist besonders nützlich, weil er nicht versucht, VFA mit einer einzigen pauschalen Einstellung zu „kalibrieren“, sondern einen günstigen Geschwindigkeitsbereich sichtbar macht.
Dokumentiere Start-, End- und Schrittgeschwindigkeit und notiere den Bereich mit der ruhigsten Außenwand (Outer Wall). Danach sollte ein reales Modell in diesem Bereich gegengeprüft werden.
Mechanik und Bewegungscharakteristik
Motoren, Mikroschritte und Antriebscharakteristik
VFA werden häufig mit der Schrittbewegung von Motoren und der mechanischen Übertragung in Verbindung gebracht. Das bedeutet aber nicht, dass ein Nutzer sofort Motorstrom, Microsteps oder Treiberparameter verändern sollte. Moderne Drucker sind hier oft werkseitig abgestimmt.
Erster Hebel ist der Geschwindigkeitsbereich, nicht ein blindes Firmware-Tuning. Mechanische oder elektrische Änderungen sind erst sinnvoll, wenn ein reproduzierbarer Zusammenhang nachgewiesen ist und der Hersteller sie unterstützt.
Riemen und Pulleys prüfen – aber nicht überreagieren
Ein beschädigter Riemen, eine schlecht laufende Umlenkrolle oder eine lockere Pulley kann periodische Muster erzeugen oder verstärken. Prüfe deshalb:
- gleichmäßigen Riemenlauf,
- keine ausgefransten oder beschädigten Zähne,
- korrekt sitzende Pulleys,
- keine auffälligen Lager-/Idler-Geräusche,
- Herstellervorgaben zur Riemenspannung (Belt Tension).
„Riemen maximal stramm“ ist keine Lösung. Zu hohe Spannung kann Lager und Motoren belasten und selbst neue Artefakte erzeugen.
Warum Input Shaper VFA nicht automatisch beseitigt
Input Shaping zielt primär auf Resonanzen, die sich als Ringing/Ghosting nach Beschleunigungsänderungen zeigen. VFA können einen anderen Ursprung haben. Ein korrekt kalibrierter Input Shaper ist sinnvoll, aber VFA und Ringing sollten separat diagnostiziert werden.
Außenwandgeschwindigkeit gezielt wählen
Wenn der VFA-Test einen klaren „schlechten“ Bereich zeigt, ist es oft sinnvoller, die Außenwandgeschwindigkeit gezielt darunter oder darüber zu platzieren, statt den ganzen Drucker langsamer zu machen. Innere Wände und Infill dürfen weiterhin schneller laufen, solange Flow und Mechanik es erlauben.
Beschleunigung und kurze Segmente
Auf kurzen Wandsegmenten erreicht der Drucker die eingestellte Geschwindigkeit eventuell gar nicht. Dann kann ein VFA-Test auf langen Flächen andere Ergebnisse liefern als ein kleinteiliges Modell. Deshalb reale Geometrie und G-Code-Vorschau mit einbeziehen.
VFA auf CoreXY, Bedslinger und anderen Kinematiken
VFA sind nicht exklusiv für eine Kinematik. CoreXY und kartesische Drucker können unterschiedliche Quellen haben, weil Motoren und Riemen anders gekoppelt sind. Entscheidend ist das reproduzierbare Muster – nicht eine pauschale Aussage wie „CoreXY macht VFA“ oder „Bedslinger sind schuld“.
Praxis: Sichtbarkeit und Fehlinterpretationen
Wann das Filament das Muster nur sichtbarer macht
Glänzende, Silk- oder sehr gleichmäßig reflektierende Filamente können feine Oberflächenstrukturen stärker zeigen. Matte Filamente kaschieren sie optisch teilweise. Das bedeutet nicht, dass das Material die mechanische Ursache erzeugt – es kann sie lediglich sichtbarer oder unsichtbarer machen.
Praktischer Diagnose-Workflow
- Artefakt gegen Ringing und Z-Banding abgrenzen.
- VFA Speed Test in OrcaSlicer durchführen.
- guten und schlechten Geschwindigkeitsbereich notieren.
- Riemen, Pulleys und Idler auf offensichtliche Auffälligkeiten prüfen.
- Außenwandgeschwindigkeit gezielt außerhalb des schlechten Bereichs testen.
- reales Modell statt nur Testtower vergleichen.
- erst danach tiefer in Motor-/Firmwareparameter gehen.
VFA nur auf einer Achse oder nur in einer Bewegungsrichtung?
Wenn die Streifen nur auf Flächen auftreten, die überwiegend von einer bestimmten Achse oder Bewegungsrichtung erzeugt werden, ist das ein wertvoller Hinweis. Bei kartesischen Druckern lässt sich die Ursache manchmal stärker einer X- oder Y-Bewegung zuordnen. Bei CoreXY-Systemen wirken dagegen zwei Motoren gemeinsam auf X/Y, sodass eine einfache „X-Motor ist schuld“-Zuordnung oft nicht funktioniert.
Deshalb sind unterschiedliche Wandwinkel im VFA-Test wichtig: Sie helfen zu erkennen, ob das Artefakt von der Bewegungsrichtung abhängt oder bei allen Orientierungen ähnlich bleibt.
VFA und Extrusionsschwankungen auseinanderhalten
Nicht jede vertikale Textur kommt aus dem Antrieb. Periodische Extrusionsschwankungen – etwa durch ein beschädigtes Extruderzahnrad, unrund laufende Filamentförderung oder ungewöhnlich schwankenden Materialfluss – können ebenfalls regelmäßige Oberflächenmuster erzeugen. Der Unterschied: Solche Muster können sich auch an Geometrien zeigen, deren Bewegungsrichtung sich ändert, und reagieren unter Umständen weniger klar auf den VFA-Speed-Test.
Wenn ein Geschwindigkeitstest kaum Einfluss hat, lohnt sich deshalb ein zusätzlicher Blick auf Extruder, Filamentpfad und Flow-Konstanz.
Warum ein Foto allein selten für die Diagnose reicht
VFA sind stark von Licht und Material abhängig. Ein glänzendes Filament unter seitlichem Licht kann ein sehr feines Muster dramatisch aussehen lassen, das bei mattem Material kaum auffällt. Für einen brauchbaren A/B-Test sollten Filament, Beleuchtung, Wandorientierung und Kamera möglichst gleich bleiben.
Hilfreich ist außerdem ein Finger- oder Fingernageltest: Ist das Muster deutlich fühlbar, liegt möglicherweise ein stärkerer geometrischer oder Extrusionsfehler vor. Ist es fast nur optisch sichtbar, kann die Oberflächenreflexion einen kleinen Bewegungsfehler stark hervorheben.
Welche Änderungen du nicht gleichzeitig machen solltest
Wer gleichzeitig Riemenspannung, Input Shaper, Motorstrom und Außenwandgeschwindigkeit verändert, kann anschließend nicht mehr erkennen, was geholfen hat. Bei VFA immer nur einen Hebel verändern. Der Speed-Test ist deshalb so nützlich: Er verändert gezielt die Geschwindigkeit und lässt den Rest des Systems weitgehend gleich.
Wann du VFA einfach akzeptieren kannst
Bei funktionalen Bauteilen kann ein sehr feines, nur unter Streiflicht sichtbares Muster irrelevant sein. Eine aggressive Jagd nach absolut perfekten Wänden kann dafür Druckzeit, Geräusch oder mechanische Reserve verschlechtern. Entscheidend ist, ob das Artefakt im realen Einsatz sichtbar und störend ist.
Fazit
VFA lassen sich am zuverlässigsten über Muster und Geschwindigkeit diagnostizieren. Der OrcaSlicer VFA Speed Test ist deshalb ein sinnvoller erster Schritt. Wer VFA sauber von Ringing und Z-Banding trennt, vermeidet unnötige Änderungen an Input Shaper, Z-Spindeln oder Firmware und kann häufig schon durch eine passend gewählte Außenwandgeschwindigkeit sichtbar bessere Oberflächen erreichen.
Häufige Fragen
Was sind VFA beim 3D-Druck?
VFA sind feine, periodisch wiederkehrende vertikale beziehungsweise diagonal wahrnehmbare Oberflächenmuster, die mit der Bewegungsmechanik und bestimmten Geschwindigkeits-/Frequenzbereichen zusammenhängen können.
Sind VFA dasselbe wie Ringing oder Ghosting?
Nein. Ringing zeigt typischerweise nach abrupten Konturänderungen ausklingende Wellen. VFA können dagegen gleichmäßiger über längere Wandbereiche auftreten und sind oft stark geschwindigkeitsabhängig.
Kann man VFA nur durch langsameren Druck beseitigen?
Nicht zwingend. Häufig existieren bestimmte Geschwindigkeitsbereiche mit stärkeren und schwächeren Artefakten. Ein Speed-Test kann helfen, problematische Bereiche zu identifizieren und bewusst zu meiden.