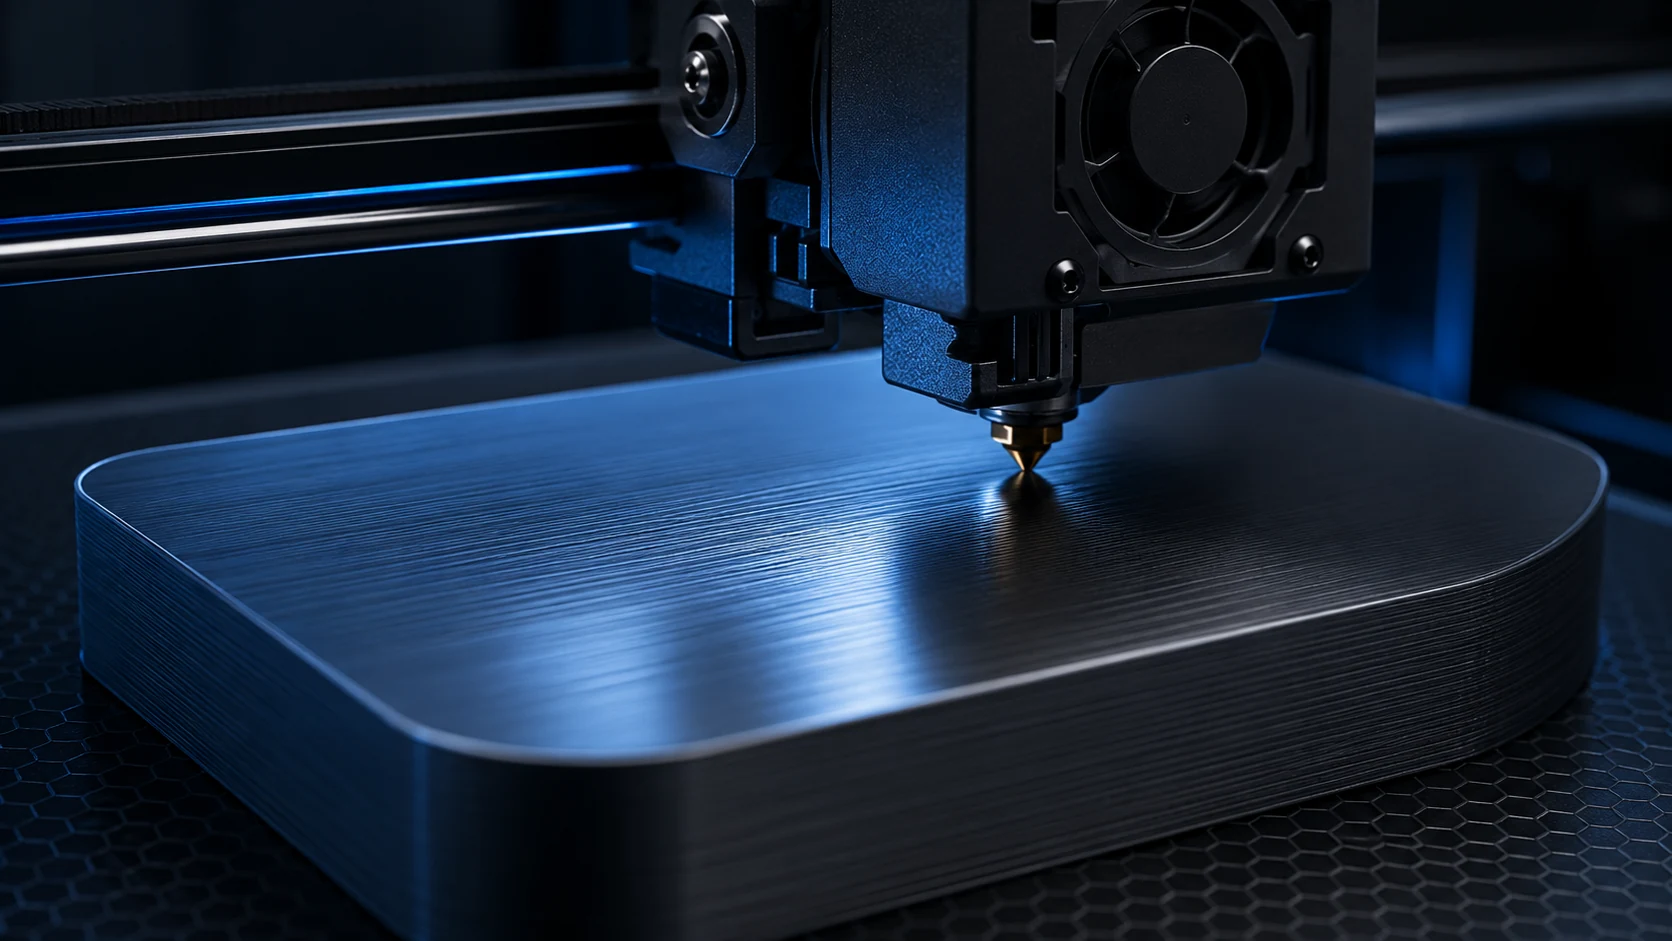
Ironing – im Deutschen oft „Bügeln“ genannt – gehört zu den Slicer-Funktionen, die mit einem einzigen Haken spektakulär aussehen können und trotzdem häufig enttäuschen. Das Grundprinzip ist simpel: Nach der normalen oberen Deckschicht fährt die heiße Düse noch einmal über dieselbe Z-Höhe, extrudiert dabei nur sehr wenig Material und glättet Erhebungen beziehungsweise füllt kleine Vertiefungen. In der Praxis entscheiden aber mehrere gekoppelte Parameter darüber, ob die Oberfläche wirklich homogener wird oder ob Rillen, Schlieren, aufgeworfene Ränder und matte/glänzende Streifen entstehen.
Genau deshalb sind die mitgelieferten Slicerwerte kein „falscher“ Standard, aber eben auch kein fertig kalibriertes Ironing-Profil für jede Kombination aus Drucker, Düse, Layerhöhe und Filament. Aktuelle Bambu-Studio-Basisprofile verwenden beispielsweise 10 % Ironing Flow, 0,15 mm Spacing und 30 mm/s, während Prusa-Profile je nach Profilfamilie andere Kombinationen verwenden. Diese Werte sind sinnvolle Ausgangspunkte – nicht die physikalisch richtige Antwort für jede Topfläche.
Was Ironing tatsächlich macht
Beim Ironing wird keine neue normale Deckschicht gedruckt. Die Düse fährt auf derselben Schichthöhe (Layer Height) noch einmal über die Oberfläche. Dabei wirken zwei Effekte gleichzeitig:
- mechanisches Glätten: die heiße Düsenfläche streicht über kleine hochstehende Bereiche,
- gezielte Mikroextrusion: ein geringer Materialfluss füllt kleine Täler zwischen den vorhandenen Top-Surface-Linien.
Die Funktion ist daher eher mit einer Kombination aus „Glätten“ und „Nachfüllen“ vergleichbar als mit Schleifen. Das erklärt auch, warum Flow und Line Spacing gemeinsam betrachtet werden müssen. Wird sehr eng gebügelt, überfährt die Düse dieselbe Fläche mehrfach. Wird gleichzeitig zu viel Material extrudiert, sammelt sich Kunststoff vor oder neben der Düse und wird über die Oberfläche geschoben.
OrcaSlicer beschreibt denselben Zielkonflikt ausdrücklich: Ein geringerer Ironing Flow kann glatter werden, deckt aber möglicherweise nicht vollständig; ein höherer Flow verbessert die Füllung, kann jedoch Überextrusion (Over-Extrusion) und eine rauere Oberfläche erzeugen. Auch die Line Spacing soll klein genug sein, dass die Düse die Fläche überlappend bearbeitet.
Warum Standardwerte so unterschiedlich funktionieren
Ein Ironing-Profil kennt nicht automatisch den realen Zustand deiner Topfläche. Zwei Drucke können mit derselben 0,4-mm-Düse und demselben Slicer völlig unterschiedlich reagieren, wenn nur einer dieser Punkte abweicht:
- tatsächlicher Filamentdurchmesser und Flow Ratio,
- Top-Surface-Line-Width,
- Layerhöhe,
- Anzahl und Gesamtdicke der Top Layers,
- Top-Surface-Pattern und Druckrichtung,
- Temperatur und Kühlung,
- Materialrezeptur – auch innerhalb „PLA“,
- Oberflächengeometrie und Größe der zu bügelnden Inseln,
- Düsenform, Verschleiß und anhaftendes Material.
Das erklärt, warum Copy-Paste-Empfehlungen wie „15 % Flow und 30 mm/s sind perfekt“ nur zufällig universell funktionieren würden. Selbst die offiziellen Ökosysteme verwenden unterschiedliche Defaults. Interessanter als der konkrete Zahlenwert ist daher, welches Fehlerbild eine Änderung erzeugt.
Vor dem Ironing: Top-Layer und Pillowing systematisch prüfen
Schalte Ironing für die Diagnose aus. Eine geschlossene Deckfläche ist die Grundlage: Ironing glättet eine Oberfläche, ersetzt aber keine zuverlässig aufgebaute Deckschale. Unterscheide Löcher über Infill-Zellen, Lücken am Wandanschluss, gleichmäßig fehlendes Material und aufgeworfene Linien.
| Fehlerbild ohne Ironing | In der Vorschau prüfen | Nächster einzelner Vergleich |
|---|---|---|
| Löcher oder aufgewölbte Bereiche über Infill-Zellen | Auflage der ersten geschlossenen Lagen und wirksame Deckschalendicke. | Mehr tragende Decklagen oder bessere Infill-Unterstützung einzeln vergleichen. |
| Schmaler Spalt direkt an der Außenwand | Top/Bottom-Infill-Wall-Overlap und tatsächliche Bahnanbindung. | Kontaktparameter der Deckfläche prüfen, nicht blind Sparse-Infill-Overlap ändern. |
| Dünne Bahnen/Lücken über die ganze Fläche | Volumenstrom, Speed und Materialfluss. | Bei gleichem Profil Top-Surface-Speed reduzieren und Extrusion kontrollieren. |
| Geschlossen, aber rau mit Materialwülsten | Flow, Düsenreste und Feature-Einstellungen. | Ursache der Materialanhäufung prüfen, statt Ironing-Flow zu erhöhen. |
Prüfe in OrcaSlicer sowohl Top Shell Layers als auch Top Shell Thickness; die geslicte Ausgabe entscheidet. Rechenbeispiel, kein Drucktest: Vier gleich hohe Lagen ergeben bei 0,20 mm rechnerisch 0,80 mm, bei 0,12 mm nur 0,48 mm. Zusätzliche Mindestdicke, variable Layerhöhen und lokale Geometrie können die tatsächliche Schale verändern. Eine gleiche Layerzahl ist daher nicht automatisch ein gleichwertiger Vergleich.
Nutze einen kleinen Ausschnitt mit derselben Deckgeometrie, Infill-Struktur und Orientierung. Halte Material, Temperatur und übrige Einstellungen konstant. Prüfe zuerst, ob die tragenden Lagen sauber entstehen; verändere anschließend nur Deckschale, Infill-Unterstützung oder den passenden Kontaktparameter. Kühlung muss zum Material und zur Layerhaftung passen, nicht pauschal auf Maximum stehen.
Weiter zu Ironing erst dann: Die Deckfläche bleibt ohne Bügeln geschlossen, ist nicht sichtbar aufgewölbt und zeigt keine abgerissenen Linien. Bleibt sie trotz ausreichender Schale lückenhaft, sind Materialfluss und Bahnplanung erneut zu prüfen. Eine optisch geschlossene Fläche ist kein Festigkeitsnachweis. Der Bridge-Guide hilft bei schlecht getragenen freitragenden Bahnen. Die Prusa-Ironing-Dokumentation erklärt die Glättung als zusätzlichen Oberflächenprozess. Abschnitt geprüft am 13. Oktober 2026.
Ironing Type: Top Surfaces oder nur Topmost Surface?
Die Auswahl des Ironing-Typs beeinflusst vor allem Druckzeit und welche Ebenen optisch behandelt werden.
| Modus | Was wird gebügelt? | Sinnvoll für |
|---|---|---|
| Top Surfaces | jede obere sichtbare Fläche auf unterschiedlichen Z-Höhen | Gehäuse, Stufen, Logos, Bauteile mit mehreren Plateaus |
| Topmost Surface | nur die höchste Topfläche des Objekts | Deckel, Plaketten, einfache Boxen, Zeit sparen |
| All solid surfaces/layers | auch weitere Solid-Bereiche | Spezialfälle; hoher Zeitbedarf |
Für viele Alltagsmodelle ist Topmost Surface der effizientere Einstieg, wenn wirklich nur die oberste sichtbare Ebene relevant ist. Wer dagegen mehrere unterschiedlich hohe sichtbare Flächen hat, benötigt Top Surfaces. „All solid“ sollte nicht reflexartig aktiviert werden – es vervielfacht die zusätzliche Toolpath-Fläche und ist eher ein Spezialmodus.
Ironing Flow: der empfindlichste Regler
Der Ironing Flow ist die kleine zusätzliche Extrusionsmenge während des Bügelns. Er wird prozentual zum normalen Extrusionsbezug angegeben. Die Zahl klingt harmlos, ist aber sehr empfindlich.
Zu wenig Flow zeigt sich typischerweise durch:
- sichtbare ungebügelte Rillen zwischen den Bahnen,
- glänzende oder matte Streifen, die der ursprünglichen Top Surface folgen,
- kleine Vertiefungen bleiben offen,
- das Ergebnis sieht kaum besser aus als ohne Ironing.
Zu viel Flow kann dagegen erzeugen:
- Materialwürste oder kleine Wellen,
- Kunststoff wird bis zum Rand geschoben,
- Schlieren und aufgerissene Oberfläche,
- Material baut sich an der Düse auf und wird später wieder abgesetzt.
Wichtig ist: Flow niemals isoliert interpretieren. Wenn du die Line Spacing enger machst, fährt die Düse häufiger über dieselbe Fläche. Ein vorher passender Flow kann dann effektiv zu aggressiv werden.
Line Spacing: kleiner ist nicht automatisch besser
Die Line Spacing legt den Abstand zwischen den Ironing-Bahnen fest. OrcaSlicer empfiehlt einen Wert nicht größer als den Düsendurchmesser (Nozzle Diameter); in der Praxis liegen typische Profilwerte deutlich darunter. Der Grund ist die Überlappung: Die breite Düsenunterseite soll benachbarte Bereiche mehrfach streifen.
Sehr kleine Abstände erhöhen allerdings massiv:
- die Anzahl der Bahnen,
- die Verweilzeit der heißen Düse auf der Topfläche,
- die Druckzeit,
- das Risiko, bei zu hohem Flow Material aufzuschieben.
Deshalb ist „0,05 mm muss besser sein als 0,15 mm“ keine gute Regel. Das bessere Ziel lautet: so eng wie nötig, aber nicht enger als für eine geschlossene, homogene Oberfläche erforderlich.
Ironing Speed: warum extrem langsam ebenfalls schaden kann
Langsamer bedeutet mehr Zeit für die Düse, Unebenheiten thermisch und mechanisch zu glätten. Deshalb empfiehlt Prusa grundsätzlich eher niedrigere Ironing-Geschwindigkeiten. Dennoch ist „so langsam wie möglich“ kein Universalrezept.
Bei sehr langsamen Bahnen verbleibt die heiße Düse länger über derselben Region. Das kann je nach Material zu Schmieren, stärkerem Glanzunterschied oder Materialanhaftung führen. Gleichzeitig bewegt sich das Filament extrem langsam durch das Hotend. OrcaSlicer und Prusa warnen beide vor Heat Creep beziehungsweise möglichen Verstopfungen bei langen Ironing-Passagen – besonders relevant bei PLA und warmem Bauraum.
Geschwindigkeit ist deshalb ein Feintuning-Regler. Wenn die Oberfläche grundsätzlich geschlossen ist, aber einzelne Rillen bleiben, sollte nicht automatisch nur die Geschwindigkeit halbiert werden. Erst Flow und Spacing logisch prüfen.
Inset: der unterschätzte Rand-Regler
OrcaSlicer bietet einen Ironing Inset. Er hält die Bügelbahnen gezielt von den äußeren Konturen fern. Das kann helfen, Material nicht bis an die Außenkante zu schieben.
Typisches Fehlerbild für einen zu kleinen Inset in Kombination mit viel Flow:
- Topfläche sieht in der Mitte gut aus,
- der Rand wirkt dagegen wulstig oder ausgefranst,
- an Außenkanten entstehen kleine überstehende Kunststoffnasen.
Ein größerer Inset schützt die Kante, lässt aber einen schmalen ungebügelten Streifen stehen. Daher nicht blind erhöhen, sondern zusammen mit Flow und tatsächlicher Randqualität betrachten.
Ironing Angle und Fixed Angle in aktuellem OrcaSlicer
Aktuelle OrcaSlicer-Versionen gehen über die klassische „einfach 45° bügeln“-Logik hinaus. Neben einem Winkel-Offset gibt es einen Fixed Angle. Damit kann die absolute Richtung der Ironing-Linien festgelegt werden, anstatt sie nur relativ zur Top-Surface-Richtung zu verschieben.
Das ist optisch relevant: Je nach Licht können wechselnde Linienrichtungen sogenannte Tiger-Striping-Effekte erzeugen. Orca nennt einen festen Winkel ausdrücklich als Möglichkeit, eine gleichmäßigere Reflexion zu erreichen. Bei der üblichen Top-Surface-Richtung von 45° werden 0° oder 90° als sinnvolle feste Testwinkel genannt.
Das ist ein gutes Beispiel dafür, warum ältere Ironing-Tutorials oft unvollständig sind: moderne Slicer bieten heute mehr Einfluss auf die sichtbare Lichtreflexion der Oberfläche als nur Flow, Spacing und Speed.
Rectilinear oder Concentric?
OrcaSlicer unterstützt für Ironing unter anderem Rectilinear und Concentric. Die Wahl ist nicht nur optisch. Bei großen rechteckigen Flächen ist Rectilinear häufig effizient und vorhersehbar. Concentric kann bei runden oder organischen Topflächen ästhetisch passen, erzeugt aber eine andere Bewegungscharakteristik und andere Randnähe.
Für die Kalibrierung empfiehlt sich zunächst ein simples rechteckiges Testteil mit Rectilinear. Erst wenn Flow, Spacing und Speed sauber funktionieren, lohnt es sich, Muster und Winkel bewusst als Designparameter zu verändern.
Material: PLA, PETG, ASA, Matte und Silk reagieren nicht gleich
Prusa weist ausdrücklich darauf hin, dass Materialien beim Ironing unterschiedlich reagieren. PLA lässt sich oft sehr schön bügeln, ist bei langen langsamen Passagen aber anfällig für Heat Creep. PETG kann gute Flächen liefern, neigt jedoch stärker dazu, an der Düse zu haften; angesammeltes Material kann dunkler werden und später auf dem Bauteil landen. ASA kann sehr glatte Ergebnisse erzeugen.
Für Matte PLA und Silk PLA sollte man zusätzlich die optische Rezeptur bedenken:
- Matte Filamente leben gerade von diffuser Lichtstreuung. Ironing kann lokale Glanzunterschiede sichtbar machen.
- Silk-Filamente reagieren stark auf Geschwindigkeit, Temperatur und Fließzustand. Eine perfekt geometrisch glatte Fläche ist nicht automatisch optisch gleichmäßig glänzend.
Darum ist ein Materialwechsel ein Grund für einen neuen kleinen Ironing-Test – nicht bloß für das Übernehmen desselben Prozessprofils.
Layerhöhe und Nozzle: warum derselbe Flow nicht immer übertragbar ist
OrcaSlicer weist darauf hin, dass eine niedrigere Layerhöhe einen anderen sinnvollen Ironing Flow erfordern kann. Dahinter steckt die Geometrie des normalen Extrusionsbezuges: Die Prozentangabe lebt nicht unabhängig von der zugrunde liegenden Layer-/Flow-Konfiguration.
Auch eine 0,6-mm-Düse ist kein „0,4-mm-Profil nur größer“. Die Kontaktfläche der Düse, Top-Surface-Line-Width und sinnvoller Bahnabstand ändern sich. Deshalb sollte man Ironing bei einem Düsenwechsel neu verifizieren.
Warum große Flächen schwieriger sind als kleine
Auf einer kleinen 30×30-mm-Testplatte kann ein Profil perfekt aussehen und auf einem großen Gehäusedeckel trotzdem versagen. Große Flächen verstärken:
- thermische Unterschiede über die Zeit,
- Heat-Creep-Risiko,
- Materialansammlung an der Düse,
- sichtbare Richtungs- und Reflexionsunterschiede,
- den Zeitaufschlag durch enge Line Spacing.
Deshalb sollte die finale Validierung auf einer Fläche erfolgen, die wenigstens grob zur Größe des späteren Bauteils passt.
Ein systematischer Ironing-Kalibrierworkflow
Statt zehn Online-Werte auszuprobieren, empfehlen wir eine feste Reihenfolge.
- Topfläche ohne Ironing sauber bekommen. Flow Ratio, Top-Shell-Dicke, Top-Surface-Speed und Muster müssen stimmen.
- Ironing mit dem vorhandenen Profilwert aktivieren. Zunächst keine drei Parameter gleichzeitig ändern.
- Flow testen. Kleine Schritte nach oben oder unten; auf Rillen versus Materialaufwurf achten.
- Spacing optimieren. Nur so weit verkleinern, bis die Fläche geschlossen wirkt.
- Speed fein abstimmen. Optik und Heat-Creep-Risiko gemeinsam betrachten.
- Inset prüfen. Besonders auf aufgeworfene Außenränder achten.
- Angle/Fixed Angle erst danach optimieren. Jetzt geht es primär um Reflexion und sichtbare Streifenrichtung.
- mit realem Bauteilmaß validieren.
Praktische Testmatrix statt „magischer Wert“
Für eine 0,4-mm-Düse kann man das vorhandene Druckerprofil als Zentrum einer kleinen Testmatrix verwenden. Beispiel: Wenn dein Profil 10 % Flow, 0,15 mm Spacing und 30 mm/s vorgibt, drucke nicht sofort fünf komplett andere Kombinationen. Teste zunächst nur Flow leicht niedriger und höher. Danach nimm den besten Flow und variiere Spacing. Danach Speed.
| Symptom | Wahrscheinliche Richtung | Zuerst prüfen |
|---|---|---|
| Rillen bleiben sichtbar | zu wenig Material / zu wenig Abdeckung | Top Surface, Flow, Spacing |
| Material wird vor der Düse hergeschoben | zu viel Material oder zu viel thermische Einwirkung | Flow, Speed, Temperatur |
| Rand wird wulstig | zu viel Material an der Kontur | Inset, Flow |
| abwechselnd matte/glänzende Streifen | Richtung/thermische Unterschiede | Fixed Angle, Speed, Material |
| kaum Verbesserung | Ironing greift zu wenig oder Grundfläche ist das Problem | Top Surface, Flow, Spacing |
| Düse sammelt Material | Material haftet an Nozzle / zu viel Flow / PETG-Effekt | Nozzle, Flow, Temperatur |
Wann Ironing die falsche Lösung ist
Ironing ist stark bei flachen horizontalen Topflächen. Es ist keine Universal-Oberflächenfunktion. Weniger sinnvoll ist es bei:
- stark organischen oder geneigten Oberflächen,
- Teilen, deren schönste Fläche auch direkt auf einer geeigneten Druckplatte erzeugt werden kann,
- sehr großen Flächen, wenn der Zeitaufschlag nicht zum Nutzen passt,
- funktionalen Kontaktflächen, bei denen Maßhaltigkeit (Dimensional Accuracy) wichtiger als Glanz ist,
- Materialien, die stark an der Düse kleben oder schlecht auf wiederholtes Erwärmen reagieren.
Prusa nennt einen einfachen, oft übersehenen Vergleich: Wenn das Modell sinnvoll gedreht werden kann, ist eine direkt auf dem Druckbett erzeugte Unterseite häufig noch glatter als eine gebügelte Topfläche. Ironing ist also nicht automatisch der beste Weg zu einer glatten Fläche.
Ironing bei Multi-Material-Drucken
OrcaSlicer empfiehlt bei Multi-Material-Projekten Material Setting Overrides, weil das optimale Ironing nicht zwingend für jedes Material gleich ist. Das ist besonders wichtig, wenn dieselbe Topfläche unterschiedliche Filamente enthält oder ein Toolchanger verschiedene Materialien ohne gemeinsame Melt-Zone nutzt.
Ein globales Ironing-Profil für PLA, PETG und Effektfilamente widerspricht der eigentlichen Materiallogik. Wer Multi-Material ernsthaft optimiert, sollte Ironing ebenso materialabhängig behandeln wie Temperatur, Flow oder Kühlung.
Heat Creep: der ungewöhnliche Ironing-Nebeneffekt
Ironing wirkt auf den ersten Blick wie eine reine Oberflächenfunktion. Trotzdem kann es ein Hotend-Problem auslösen: Während langer Bügelbahnen wird sehr wenig Filament transportiert, obwohl das Hotend vollständig auf Drucktemperatur bleibt. Dadurch steigt die Aufenthaltszeit des Filaments im heißen Bereich. OrcaSlicer und Prusa warnen deshalb explizit vor Heat Creep beziehungsweise Verstopfung – vor allem bei großen Flächen und PLA.
Wenn ein Druck immer genau während oder kurz nach einer langen Ironing-Phase Extrusionsprobleme bekommt, sollte man daher nicht nur Retract oder die Düse verdächtigen. Auch Hotend-Kühlung, Umgebungstemperatur und geschlossener Bauraum gehören in die Diagnose.
Unser empfohlenes Vorgehen für OrcaSlicer
- Flow Ratio und Top Surface zuerst kalibrieren.
- Top Surface beziehungsweise Topmost Surface bewusst auswählen.
- mit den Profilwerten starten, nicht mit einem Internet-„Best Setting“.
- Flow in kleinen Schritten kalibrieren.
- Spacing nur so weit reduzieren wie nötig.
- Speed auf Optik und thermisches Verhalten abstimmen.
- Inset für saubere Außenkanten verwenden.
- Fixed Angle testen, wenn wechselnde Reflexionsstreifen stören.
- für anderes Material oder andere Düse erneut validieren.
Fazit: Ironing ist eine Kalibrierung, kein Schalter
Die Standardwerte eines Slicers sind ein sinnvoller Startpunkt – aber sie können nicht wissen, wie deine reale Top Surface aussieht. Das ist der Kern des ganzen Themas. Ironing funktioniert dann zuverlässig, wenn die Oberfläche bereits sauber ist und Flow, Spacing, Speed sowie Rand- und Richtungsparameter systematisch aufeinander abgestimmt werden.
Gerade aktuelle OrcaSlicer-Versionen bieten mit Inset, Angle Offset und Fixed Angle mehr Möglichkeiten als viele ältere Tutorials berücksichtigen. Wer nur „Ironing einschalten“ und einen fremden Flow-Wert übernehmen möchte, verschenkt deshalb einen großen Teil der Funktion.
FAQ: Ironing im 3D-Druck
Welcher Ironing Flow ist der beste?
Es gibt keinen universellen Wert. Nutze das vorhandene Profil als Ausgangspunkt und erhöhe oder reduziere den Flow anhand des sichtbaren Fehlerbildes. Rillen sprechen eher für zu wenig effektive Abdeckung, aufgeschobenes Material eher für zu viel.
Welche Line Spacing ist optimal?
Sie muss klein genug sein, damit die Düse die Oberfläche überlappend bearbeitet. Noch kleinere Abstände erhöhen aber Druckzeit und thermische Belastung. Deshalb nur so eng wie nötig einstellen.
Ist langsamer beim Ironing immer besser?
Nein. Langsamer kann die Glättung verbessern, erhöht aber die thermische Verweilzeit. Bei großen PLA-Flächen kann sehr langsames Ironing das Heat-Creep-Risiko verschärfen.
Warum sieht PETG nach Ironing manchmal schmutzig aus?
PETG haftet vergleichsweise gern an der Düse. Material kann sich sammeln, thermisch verfärben und später auf der Topfläche abgesetzt werden. Eine saubere Düse und ein nicht zu hoher Ironing Flow sind daher besonders wichtig.
Soll ich Top Surfaces oder Topmost Surface verwenden?
Topmost spart Zeit, wenn nur die höchste Fläche relevant ist. Top Surfaces ist sinnvoll, wenn mehrere sichtbare Plateaus auf verschiedenen Höhen gebügelt werden sollen.
Warum entstehen glänzende Streifen?
Neben Flow und Speed kann die Linienrichtung die Reflexion beeinflussen. Aktuelles OrcaSlicer bietet dafür Angle Offset und Fixed Angle; ein fester Winkel kann bei manchen Teilen eine gleichmäßigere Optik erzeugen.
Quellen & Stand
- OrcaSlicer Wiki: Ironing / aktuelle Quality Settings
- Prusa Knowledge Base: Ironing
- Bambu Studio: aktuelles gemeinsames Prozessprofil
- PrusaSlicer: offizielles Open-Source-Repository
Stand: August 2026. Ironing-Optionen und Profilwerte können sich mit neuen Slicer-Versionen und Druckerprofilen ändern. Die genannten Werte sind Beispiele aus aktuellen Profilen, keine universelle Materialvorgabe.