Bei PLA und PETG lässt sich eine schlecht haftende Materialpaarung gezielt als Support Interface nutzen. Bei ABS, ASA, PC und Nylon/PA wird das deutlich anspruchsvoller: Die Materialien laufen heißer, brauchen oft einen geschlossenen Bauraum und reagieren empfindlicher auf Temperaturwechsel, Feuchtigkeit und Materialreste im Hotend.
Der wichtigste Punkt ist deshalb nicht „welches Filament löst sich von welchem?“, sondern ob Drucktemperatur, Bett-/Bauraumtemperatur, Haftung an der Interface-Grenze und Materialführung gleichzeitig zusammenpassen. Ein Material, das chemisch schlecht haftet, ist nutzlos, wenn es bei 280 °C weich wird, sich im Chamber verzieht oder beim Materialwechsel die Düse verstopft.

Warum Engineering-Materialien schwieriger sind als PLA/PETG
Bei einem Support-Interface sollen zwei widersprüchliche Ziele gleichzeitig erfüllt werden:
- Das Interface muss während des Drucks ausreichend haften, damit Überhänge sauber gestützt werden.
- Nach dem Druck soll es sich gezielt wieder trennen, ohne die Bauteiloberfläche zu zerstören.
Bei ABS, ASA, PC und PA kommen weitere Randbedingungen hinzu. OrcaSlicer nennt für ABS/ASA typische Düsentemperaturen um 230–260 °C, für PA etwa 225–260 °C und für PC bis etwa 270–310 °C. Viele dieser Materialien profitieren zusätzlich von erhöhten Chamber-Temperaturen. Ein Interface-Filament muss dieses thermische Fenster überhaupt überleben.
Support Interface statt komplettem Supportkörper
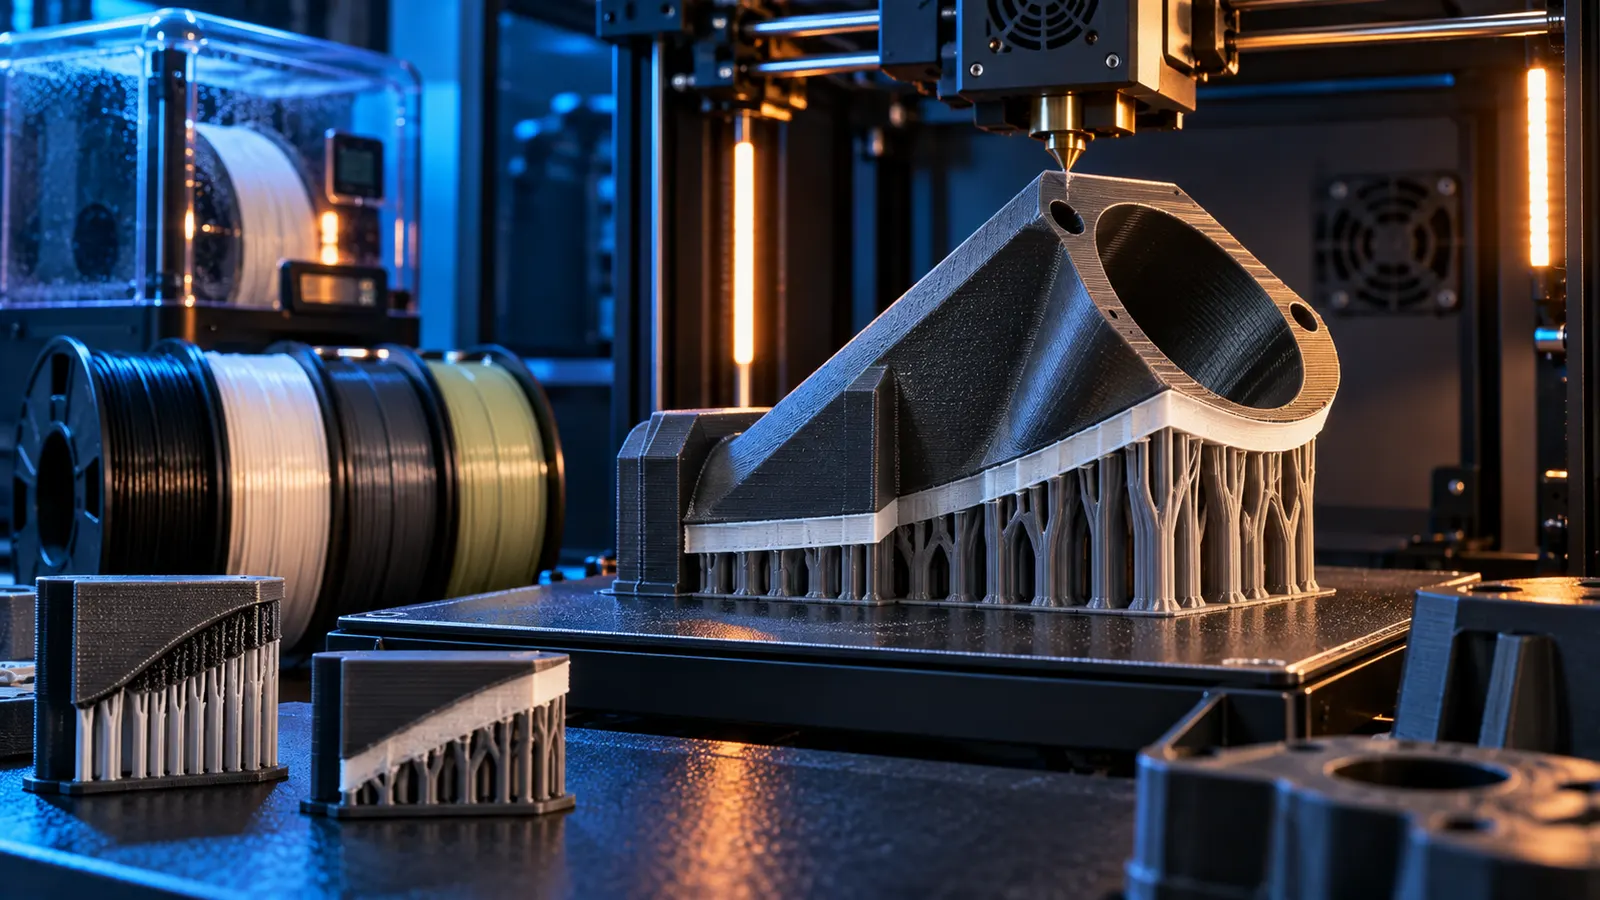
Auch bei Engineering-Filamenten sollte das Spezialmaterial meist nur die dichten Kontaktlagen drucken. Der Supportkörper selbst bleibt im Modellmaterial. Das spart teures Support-Filament, reduziert Materialwechsel und verhindert, dass ein schlecht haftendes Interface-Material einen großen instabilen Supportkörper bildet.
OrcaSlicer trennt dafür Support Base und Support Interface Filament. Sobald ein eigenes Interface-Filament gewählt wird, erzeugt Orca ab mehreren Interface-Lagen zusätzlich eine rückseitige Bonding-Lage im Basismaterial. Das stabilisiert den Übergang zwischen Supportkörper und Interface.
Mehr dazu für die einfachere PLA/PETG-Paarung findest du im bestehenden Guide PLA/PETG als Support-Interface.
Welche Kombinationen sind realistisch?
| Modellmaterial | Mögliche Interface-Strategie | Einordnung |
|---|---|---|
| ABS | HIPS oder spezielles ABS-Supportmaterial | gut dokumentiert; HIPS kann in Limonen gelöst werden |
| ASA | Same-Material-Support oder gezielt getestetes High-Temp-Breakaway | nicht automatisch jede ABS-Lösung übernehmen; Rezepturen unterscheiden sich |
| PC | Same-Material-Support oder herstellerqualifiziertes High-Temp-Supportmaterial | hohes Temperaturfenster; universelle Fremdmaterial-Paarung vermeiden |
| PA12 / langkettiges Nylon | dediziertes PA12-Breakaway-Support | sehr gute Option, wenn Materialfamilie ausdrücklich unterstützt wird |
| PA6 / CoPA / PA-CF/GF | produktabhängiges PA-Supportmaterial | Kompatibilität exakt prüfen; PA12-Support ist nicht automatisch für PA6/CoPA geeignet |
Diese Tabelle ist bewusst konservativ. „Nylon“ ist keine einzelne Materialklasse. Ein Support-Filament, das mit PA12 hervorragend trennt, kann mit PA6 oder CoPA völlig anders reagieren.
ABS: HIPS ist die klassische lösliche Lösung
Für ABS nennt Prusa HIPS als etablierte Alternative für lösliche Supports. HIPS kann mit Limonen gelöst werden und liegt temperaturseitig wesentlich näher an ABS als klassische PVA-/BVOH-Materialien.
Das macht HIPS besonders für komplexe innere Geometrien interessant, bei denen mechanisches Entfernen kaum möglich ist. Gleichzeitig bringt ein lösliches System zusätzliche Arbeit: Lösungsmittel, sichere Handhabung, Entsorgung und längere Nachbearbeitung.
Bambu führt außerdem ein eigenes Support for ABS mit einem typischen Hotend-Fenster von 240–270 °C. Das zeigt gut, warum ein speziell formuliertes Engineering-Supportmaterial gegenüber irgendeinem zufällig schlecht haftenden Filament die robustere Lösung sein kann.
ASA: ähnlich zu ABS heißt nicht identisch
ASA wird oft gemeinsam mit ABS genannt, weil beide Materialien ähnliche Drucktemperaturen und Anforderungen an einen warmen Bauraum haben. Daraus sollte man aber nicht ableiten, dass jede ABS-Supportpaarung automatisch mit jedem ASA funktioniert.
Bei ASA würde ich deshalb in dieser Reihenfolge vorgehen:
- Same-Material-Support mit sauber abgestimmtem Z-Abstand testen.
- Wenn die Oberfläche nicht reicht: Herstellerfreigaben für High-Temp-Breakaway prüfen.
- Eine ABS/HIPS-ähnliche Paarung nur mit kleinem Coupon testen, nicht direkt an einem langen Bauteil.
Gerade bei großen ASA-Teilen kann ein Interface mit deutlich anderem Schrumpf- oder Kühlverhalten selbst wieder Verzug in die Kontaktzone bringen.
PC: das Temperaturfenster ist der Knackpunkt
Polycarbonat wird häufig bei deutlich höheren Düsen- und Chamber-Temperaturen gedruckt. Ein Interface-Material, das bei PLA, PETG oder ABS funktioniert, kann deshalb bei PC zu weich werden, abbauen oder unzuverlässig fördern.
Für PC gilt daher besonders: Kompatibilität über den Hersteller oder einen belastbaren Materialtest absichern. Wenn keine geeignete High-Temp-Trennschicht verfügbar ist, ist ein gut eingestellter Same-Material-Support meist besser als eine theoretisch schlecht haftende Kombination, die thermisch nicht zusammenpasst.
Nylon/PA: die Materialfamilie exakt unterscheiden
Bei Nylon ist die Versuchung groß, alle PA-Filamente über einen Kamm zu scheren. Das ist ein Fehler. PA6, PA12, CoPA und faserverstärkte Varianten unterscheiden sich deutlich bei Feuchtigkeit, Temperatur, Schrumpfung und Grenzflächenhaftung.
Polymaker bietet beispielsweise PolySupport for PA12 ausdrücklich für PA12 und langkettige Nylons an und warnt zugleich, es nicht für CoPA zu verwenden. Das ist ein sehr gutes Praxisbeispiel dafür, wie spezifisch Engineering-Supportmaterial sein kann.
Bambu listet sein Support for PA/PET für PAHT-CF, PA6-CF, PA6-GF und PET-CF. Es verlangt hohe Verarbeitungstemperaturen und trockene Lagerung. Die Aussage „Support für Nylon“ ist also viel zu unspezifisch – entscheidend ist die tatsächlich freigegebene Materialfamilie.
Feuchtigkeit ist bei PA-Support doppelt kritisch
Viele Polyamide und auch verschiedene Supportmaterialien sind stark hygroskopisch. Feuchtes Material kann zu Blasen, Stringing, instabilem Flow und einer ungleichmäßigen Interface-Schicht führen. Dann lässt sich kaum noch beurteilen, ob die Materialpaarung selbst schlecht ist oder nur die Extrusion instabil war.
Polymaker fordert für sein PA12-Supportmaterial ausdrücklich trockene Bedingungen; Bambu kennzeichnet PA/PET-Support ebenfalls als trocknungspflichtig. Für Engineering-Supports gehört deshalb Drying vor dem Materialtest zum Kalibrierprozess, nicht erst zur Fehlerbehebung.
Single Nozzle vs. Toolchanger / IDEX
Engineering-Supportmaterialien profitieren besonders stark von getrennten Hotends. Bei einem Toolchanger oder IDEX kann jedes Material seine eigene Temperatur behalten. Bei einer gemeinsamen Düse müssen dagegen oft große Temperatursprünge und Purge-Mengen bewältigt werden.
Das ist nicht nur eine Frage von Zeit und Abfall. Reste des Modellmaterials im Supportfilament – oder umgekehrt – verändern die Grenzflächenhaftung. Ein Interface, das eigentlich sauber trennen sollte, kann dadurch lokal verschmelzen.
Polymaker empfiehlt für PolySupport PA12 ausdrücklich einen Drucker mit zwei Düsen; bei Single-Nozzle-Materialwechseln steigt laut Hersteller das Verstopfungsrisiko.
Z-Abstand: 0 mm ist bei Engineering-Materialien kein Automatismus
Ein dediziertes Support-Interface wird häufig mit sehr kleinem oder sogar null Z-Abstand verwendet. Das kann eine sehr saubere Unterseite erzeugen. Gleichzeitig zeigen reale High-Temp-Systeme, dass die Trennwirkung stark von Rezeptur, Feuchtigkeit und Kontaktfläche abhängt.
Deshalb sollte 0 mm nur der Start eines Tests sein, wenn Herstellerprofil oder Supportmaterial dies vorsieht. Lässt sich eine große Fläche nur mit Gewalt lösen, ist ein kleiner positiver Abstand oft sinnvoller als immer mehr mechanische Kraft.
Interface-Dichte, Pattern und Kühlung
OrcaSlicer erlaubt getrennte Einstellungen für Interface-Lagen, Pattern, Spacing, Geschwindigkeit und sogar die Lüftergeschwindigkeit des Support-Interfaces. Bei Engineering-Filamenten muss man hier vorsichtig sein: mehr Lüfter kann die Grenzfläche schwächen und das Ablösen erleichtern, kann bei ABS/ASA/PC aber gleichzeitig Warping oder Layerprobleme fördern.
Ein sinnvoller Start ist daher:
- wenige, dichte Interface-Lagen,
- moderate Interface-Geschwindigkeit,
- Materialkühlung nicht blind aus PLA-Profilen übernehmen,
- kleines Testteil mit großflächigem Überhang verwenden.
Wann löslich, wann Breakaway?
| Typ | Vorteil | Nachteil |
|---|---|---|
| Breakaway | schnell, kein Lösungsmittel, oft gute Oberflächen | muss zugänglich sein; falsche Paarung kann zu stark haften |
| Wasserlöslich | ideal für innere Hohlräume und komplexe Geometrie | Feuchtigkeit, Lagerung, längere Auflösung, Temperaturkompatibilität |
| Lösungsmittel-basiert | z. B. HIPS bei ABS für schwer zugängliche Supports | Chemikalienhandhabung und Entsorgung erforderlich |
Praxis-Workflow: neue Materialpaarung testen
- Herstellerdaten prüfen: Modell- und Supportmaterial müssen im gleichen Temperaturfenster funktionieren.
- Beide Filamente trocknen, besonders PA/PET-Support und Nylon.
- Nur Interface-Material zuweisen, nicht den kompletten Supportkörper.
- Kleinen Coupon drucken: flacher Überhang mit 20–40 mm Kontaktfläche reicht.
- 0 mm nur dann testen, wenn Profil/Hersteller dies vorsieht; sonst kleinen Z-Abstand mitprüfen.
- Trennung erst nach vollständigem Abkühlen beurteilen.
- Oberfläche und Restmaterial prüfen: saubere Trennung ist wichtiger als ein theoretisch perfektes Interface.
- Erst danach das lange Engineering-Bauteil drucken.
Typische Fehler
| Problem | Wahrscheinliche Ursache | Prüfen |
|---|---|---|
| Interface verschmilzt mit Bauteil | Materialpaarung zu kompatibel, zu heiß, Kontamination | Z-Abstand, Purge, Temperatur, Herstellerfreigabe |
| Interface hält während des Drucks nicht | zu geringe Grenzflächenhaftung oder schlechte Bonding-Lage | Interface-Lagen, Pattern, Basismaterial-Lage |
| PA-Support knistert / fadet | Feuchtigkeit | trocknen und trocken zuführen |
| Single-Nozzle verstopft nach Materialwechsel | großer Temperaturunterschied / Restmaterial | Purge, Change-Temperatur, getrennte Hotends erwägen |
| große ASA/PC-Unterseite verzieht sich | Kühlung / Chamber-Gradient / Interface schrumpft anders | Chamber, Fan, kleinere Interface-Fläche |
Fazit
Bei ABS, ASA, PC und Nylon ist ein Support-Interface kein einfacher Material-Hack. Die beste Lösung ist diejenige, bei der Temperaturfenster, Feuchtigkeit, Grenzflächenhaftung und Druckerarchitektur zusammenpassen.
ABS hat mit HIPS eine etablierte lösliche Route und inzwischen auch dedizierte Breakaway-Supportmaterialien. Für PA gibt es sehr gute spezialisierte Lösungen – aber oft nur für bestimmte Nylon-Familien. Bei PC und vielen ASA-/PA6-/CoPA-Setups ist ein sauber kalibrierter Same-Material-Support oder ein ausdrücklich freigegebenes High-Temp-Supportmaterial die robustere Wahl.
Wer mit einer gemeinsamen Düse arbeitet, sollte außerdem Purge und Temperaturwechsel genauso ernst nehmen wie die Materialpaarung selbst. Bei Toolchangern und IDEX-Systemen wird der Workflow deutlich kontrollierbarer.
Quellen & aktueller Stand
- OrcaSlicer Wiki – Support Filament
- OrcaSlicer Wiki – Support Interface Layers, Pattern & Spacing
- OrcaSlicer Wiki – Material Temperatures
- Prusa Knowledge Base – lösliche Supportmaterialien / HIPS für ABS
- Bambu Lab – Support Material Comparison incl. ABS and PA/PET
- Polymaker – PolySupport for PA12
Recherchestand: 22. September 2026. Support-Kompatibilität ist hersteller-, material- und rezepturabhängig. Vor langen Engineering-Drucken immer mit einem kleinen Interface-Coupon testen.
Häufige Fragen
Welches Support-Interface eignet sich für ABS?
HIPS ist eine etablierte lösliche Option für ABS und kann mit Limonen entfernt werden. Zusätzlich gibt es spezielle Breakaway-Supportmaterialien für ABS.
Kann ich HIPS auch für ASA verwenden?
Nicht pauschal. ASA und ABS haben ähnliche Temperaturbereiche, aber Rezepturen und Grenzflächenhaftung unterscheiden sich. ASA/HIPS sollte mit einem kleinen Coupon getestet werden.
Welches Supportmaterial eignet sich für Nylon?
Das hängt von der PA-Familie ab. PA12-Supportmaterial ist nicht automatisch für PA6 oder CoPA geeignet. Herstellerfreigaben sind hier besonders wichtig.
Kann ich PLA oder PETG als Interface für PC verwenden?
Das ist wegen des deutlich höheren PC-Temperaturfensters meist keine robuste Standardlösung. Für PC sind Same-Material-Support oder ausdrücklich high-temperature-kompatible Supportmaterialien sinnvoller.
Warum ist ein Toolchanger für Engineering-Supports besser?
Separate Hotends erlauben unterschiedliche Materialtemperaturen und vermeiden starke Kontamination im gemeinsamen Schmelzkanal. Dadurch wird die Interface-Haftung reproduzierbarer.