Ein Helm, eine Rüstung, eine große Figur oder ein Gehäuse kann perfekt aussehen – und trotzdem größer sein als das Druckbett. Dann reicht es nicht, das STL einfach irgendwo zu zerschneiden. Skalierung, Schnittposition, Verbinder, Toleranz und Druckorientierung entscheiden gemeinsam darüber, ob die Segmente später sauber zusammenpassen.
Der wichtigste Grundsatz lautet: erst die Zielgröße festlegen, dann teilen. Wer ein bereits zerlegtes Modell nachträglich unterschiedlich skaliert oder einzelne Segmente unabhängig anpasst, baut sich Maßfehler direkt in die Fügeflächen.
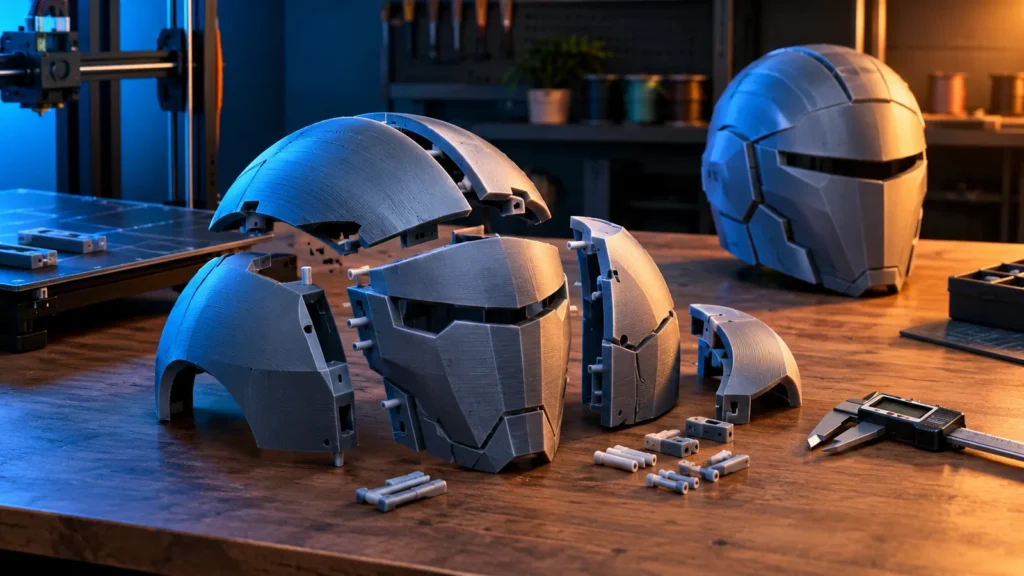
1. Erst skalieren, dann schneiden
Bei großen Modellen ist die Reihenfolge wichtiger als sie klingt. Die korrekte Abfolge ist:
- Modell in Originalgröße prüfen.
- Zielmaß bestimmen.
- gleichmäßig skalieren, solange die Proportionen erhalten bleiben sollen.
- erst danach die endgültigen Schnitte setzen.
- Verbinder und Toleranzen auf der final skalierten Geometrie anlegen.
Unser Scale & Fit Calculator hilft dabei, einen einheitlichen Skalierungsfaktor aus Original- und Zielmaß zu berechnen und zusätzlich den Bauraum zu prüfen.
Helme und Rüstungsteile: Zielmaß statt Bauchgefühl
Bei tragbaren Teilen reicht „110 % sieht ungefähr richtig aus“ selten. Für einen Helm sind mehrere Innenmaße wichtig – beispielsweise Breite, Tiefe und Höhe des nutzbaren Innenraums. Zusätzlich braucht das Modell Reserve für Polster, Haare, Brille oder die Art, wie der Helm über den Kopf geführt wird.
Ein einzelnes Kopfmaß ist deshalb nur ein Startpunkt. Prüfe möglichst die engste relevante Innenkontur des Modells und nicht nur die äußere Bounding Box.
| Situation | Sinnvolle Vorgehensweise |
|---|---|
| reines Display-Modell | Uniform skalieren nach gewünschter Gesamtgröße |
| tragbarer Helm | Innenbreite, -tiefe und Öffnung gegen reale Maße prüfen |
| Rüstungsteil | Körpermaß plus Bewegungs-/Polsterreserve berücksichtigen |
| funktionales Gehäuse | Einbauteile und Befestigungspunkte als Referenz verwenden |
Uniform oder X/Y/Z getrennt skalieren?
Uniform Scaling ist der sichere Standard, weil alle Proportionen erhalten bleiben. Eine getrennte Skalierung von X, Y und Z kann bei Wearables sinnvoll sein, wenn ein Modell zwar in der Höhe passt, aber beispielsweise zu schmal ist. Sie verändert jedoch Winkel, Radien, Wandstärken und alle bereits konstruierten Passungen.
Deshalb: Non-uniform Scaling nur bewusst einsetzen und anschließend kritische Geometrie neu prüfen. Bei zweiteiligen Bauteilen niemals nur eine Hälfte separat skalieren.
2. Die richtige Schnittposition ist wichtiger als die Zahl der Teile
Große Modelle lassen sich oft mit wenigen großen oder vielen kleineren Segmenten drucken. Weniger Teile bedeuten weniger Klebenähte, aber größere Druckrisiken. Mehr Segmente lassen sich leichter orientieren und bei einem Fehldruck günstiger wiederholen.
Eine gute Schnittposition erfüllt möglichst mehrere Ziele gleichzeitig:
- beide Segmente passen komfortabel aufs Druckbett,
- die neue Auflagefläche erleichtert die Orientierung,
- sichtbare Hauptflächen werden nicht unnötig durchschnitten,
- die Naht liegt an einer natürlichen Kante oder später gut bearbeitbaren Stelle,
- Verbinder haben genug Material um sich herum,
- der Schnitt erzeugt keine extrem dünnen Restwände.
PrusaSlicer unterstützt im Cut Tool planare Schnitte, Dovetail-Schnitte sowie erzeugte Connector-/Dowel-Geometrie. Bambu Studio bietet ebenfalls ein Cut Tool mit Verbindern; die genaue Oberfläche und die verfügbaren Connector-Typen können sich mit der Slicer-Version ändern.
Schnittflächen bewusst verstecken
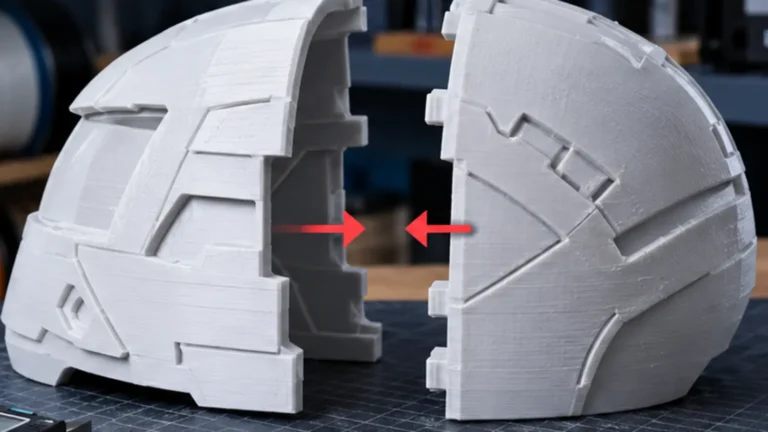
Bei Helmen und großen Figuren lohnt es sich, vorhandene Designlinien auszunutzen: Paneelkanten, Rüstungsspalten, Gürtel, Sockel oder harte Übergänge kaschieren eine Fuge wesentlich besser als eine Naht mitten durch eine glatte Sichtfläche.
Eine optisch perfekte Schnittlinie ist allerdings nicht automatisch die beste Drucklinie. Wenn ein Segment danach nur mit massiven Supports gedruckt werden kann, kann eine weniger versteckte, aber druckfreundlichere Teilung insgesamt sauberer werden.
3. Verbinder: Dowel, Plug, Nut oder einfache Passstifte?
Verbinder übernehmen zwei Aufgaben: Sie richten Segmente aus und können die Klebefläche mechanisch unterstützen. Sie sollten aber nicht als Ersatz für eine ausreichend große, saubere Fügefläche betrachtet werden.
| Verbinder | Stärke | Typischer Einsatz |
|---|---|---|
| runde Passstifte / Dowels | einfach, robust, gut testbar | Helme, Figuren, Gehäuse |
| mehrkantige Plug-Verbindungen | zusätzliche Drehsicherung | größere Segmente mit definierter Orientierung |
| Dovetail | führt entlang der Schnittfläche | lange, gut zugängliche Fugen |
| Magnete / Schrauben / Inserts | lösbare Verbindung möglich | Wartungszugang, abnehmbare Panels |
Connector-Toleranz: keine Universalzahl übernehmen
Ein häufiger Fehler ist, einen im Internet genannten Clearance-Wert als universell zu betrachten. Die reale Passung hängt unter anderem von Drucker, Material, Flow, XY-Kompensation, Bauteilorientierung und Abkühlung ab.
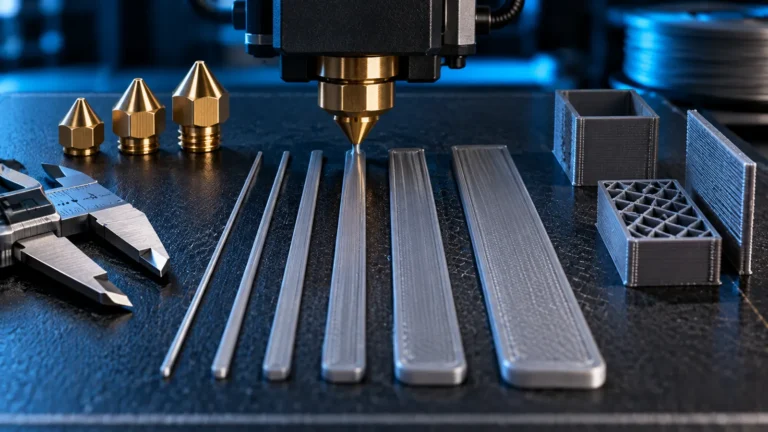
Die bessere Methode ist ein kleiner Passungs-Coupon: gleiche Stiftgeometrie, gleiche Orientierung, mehrere abgestufte Toleranzen. Damit lässt sich in wenigen Minuten feststellen, was auf dem eigenen Setup als Press Fit, leichter Schiebesitz oder Klebesitz funktioniert.
Genau dieses Prinzip ist auch sinnvoll, wenn deine bereits geteilten Teile später nicht sauber zusammenpassen. Unser Guide „Geteilte 3D-Druckteile passen nicht zusammen“ trennt dafür Flow-, Elephant-Foot-, Shrinkage-, Warping- und Clearance-Probleme voneinander.
4. Orientierung jedes Segments neu bewerten
Nach dem Split ist jedes Segment ein eigenes Druckteil. Deshalb sollte die ursprüngliche Orientierung nicht automatisch übernommen werden. Prüfe für jedes Teil:
- welche Seite als stabile Auflage dienen kann,
- wo Supports die spätere Sichtfläche beschädigen würden,
- wie die Layer zur mechanischen Belastung verlaufen,
- ob lange, schmale Bereiche zum Warping neigen,
- ob die Fügefläche wirklich plan bleibt.
Gerade bei Helmen kann eine Schnittfläche als ideale neue Auflage dienen. Umgekehrt kann eine senkrecht stehende dünne Schale zwar wenig Support benötigen, aber deutlich empfindlicher auf Warping oder Schwingungen reagieren.
5. Skalierung verändert auch Wandstärke und Details
Beim Skalieren eines STL werden nicht nur Außenmaße verändert. Eine 2-mm-Wand wird bei 50 % Skalierung zu 1 mm; ein konstruiertes 0,3-mm-Spiel wird zu 0,15 mm. Druckerfehler und Materialschrumpfung halbieren sich dabei aber nicht automatisch.
Das ist besonders wichtig bei:
- Steckverbindungen,
- Schraublöchern und Gewinden,
- Snap Fits,
- dünnen Kanten,
- Magnettaschen,
- bereits vorhandenen Passstiften.
Große Skalierungsänderungen können deshalb eine Geometrie funktional verändern, obwohl das Modell im Slicer noch korrekt aussieht.
6. Warum große Segmente trotz identischem STL nicht perfekt fluchten
Selbst perfekte digitale Schnittflächen garantieren keine unsichtbare Naht. Große FDM-Teile können sich durch Abkühlung und Warping leicht verformen. Dazu kommen Elephant Foot, Flow-Abweichung, Supportkontakt und lokale Überhitzung.
Für zusammengehörige Segmente lohnt es sich deshalb, die wichtigsten Prozessbedingungen möglichst konstant zu halten:
- gleiches Filament und möglichst gleiche Charge,
- gleiches Profil,
- gleiche Wandstrategie,
- vergleichbare Bauteilkühlung,
- keine unnötigen Änderungen an Flow oder XY Compensation zwischen den Teilen.
Wenn nur die Fügezone zu eng ist, ist globales Skalieren fast immer die falsche Reparatur.
7. Dry Fit vor Kleber und Spachtel
Vor dem endgültigen Zusammenbau sollten alle Segmente trocken zusammengesteckt werden. Markiere die Positionen, prüfe die Außenkontur und beseitige lokale Störstellen. Erst wenn die Gesamtgeometrie stimmt, sollte geklebt oder mechanisch verschraubt werden.
- Teile entgraten, aber Fügeflächen nicht „blind“ stark abschleifen.
- Verbinder einzeln testen.
- komplette Baugruppe trocken zusammensetzen.
- Außenkontur und Symmetrie prüfen.
- erst danach verkleben.
- Naht füllen, schleifen und finishen.
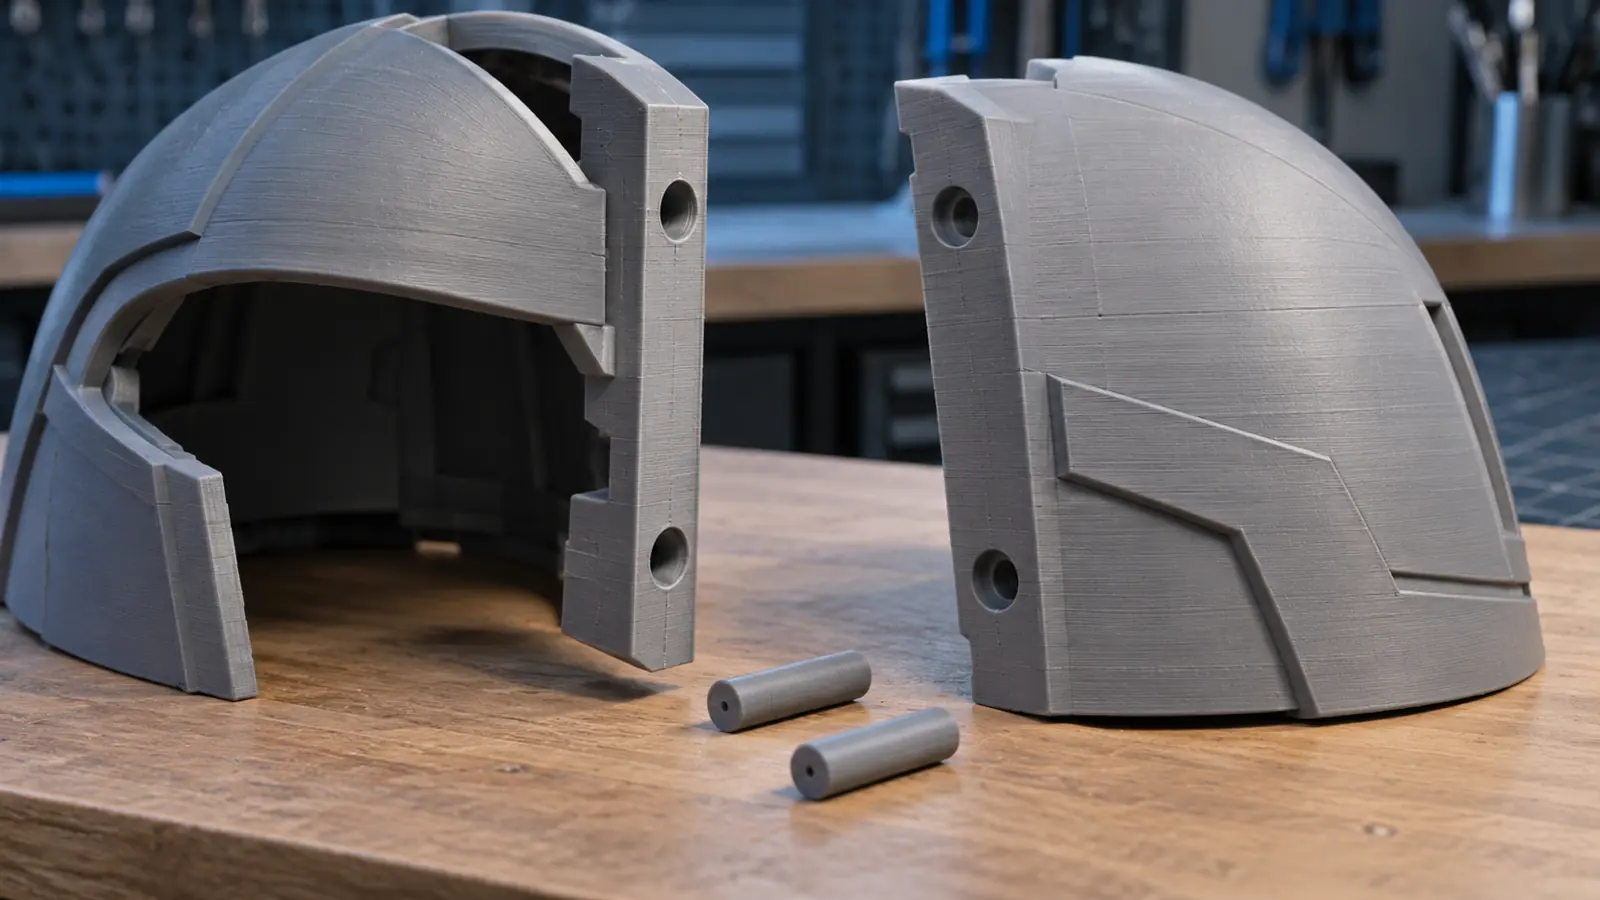
Planungsbeispiel: vor dem langen Helmsegment entscheiden
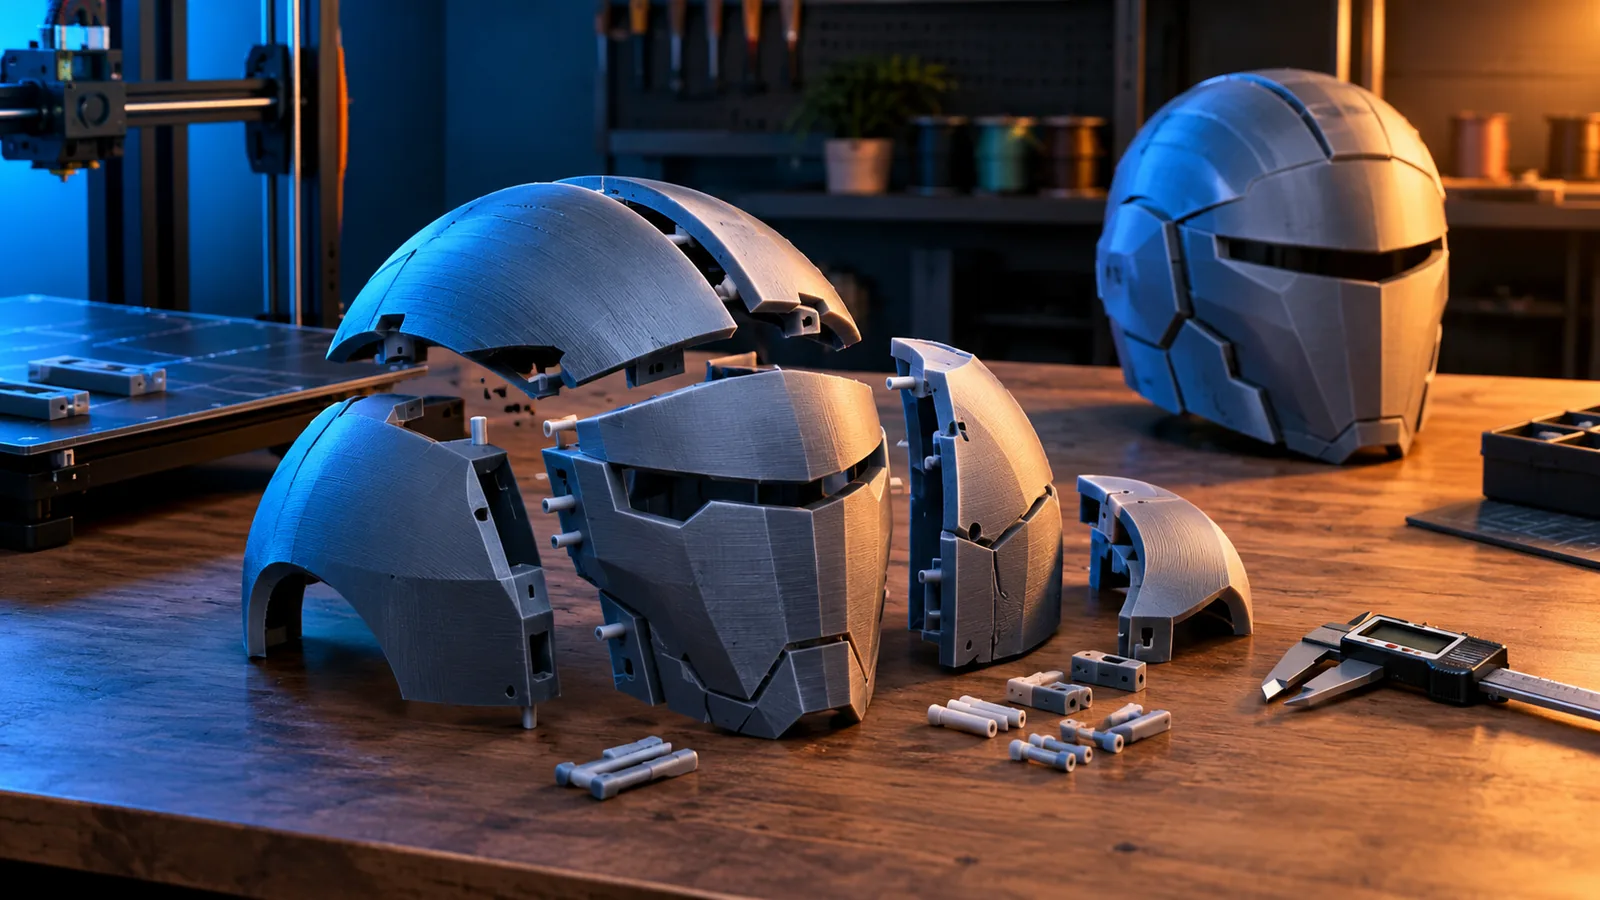
Illustrativer Ablauf, kein dokumentierter Drucktest: Der Helm passt in Zielgröße nicht auf das Druckbett. Prüfe zuerst eine andere Orientierung. Wenn eine Teilung nötig bleibt, entscheide nicht nach einer pauschalen Segmentzahl, sondern nach Bauraum, Nahtposition, Supportbedarf und zugänglicher Montage.
| Prüfung | Entscheidung vor dem Druck |
|---|---|
| Zielgröße | Innenraum und Öffnung prüfen; alle Segmente erhalten denselben endgültigen Maßstab. |
| Schnitt | Eine stabile Auflage und ausreichende Wandstärke an Verbindern höher gewichten als die unsichtbarste Naht. |
| Verbinder | Zunächst ein Steck- oder Klebemuster testen. Separate Dowels erlauben einen neuen Pin, ohne beide großen Segmente neu zu drucken. |
| Bauraum | Brim, Support und Sicherheitsrand in der tatsächlichen Druckorientierung berücksichtigen. |
| Montage | Prüfen, ob Stifte später eingeführt und Klebeflächen erreicht werden können. |
Prusa beschreibt beim Dowel-Typ getrennte Stifte und Taschen in beiden Teilen. Die Ausführung hängt vom verwendeten Slicer ab. Prüfe die erzeugten Objekte und deren Maße in der Vorschau, statt einen Connector-Typ nur nach seinem Namen auszuwählen.
- Endgültige Größe festlegen und Innenkontur prüfen.
- Schnitt und Verbinder planen; Bauraum einschließlich Hilfsstrukturen kontrollieren.
- Einen Ausschnitt der echten Verbindung mit gleicher Orientierung drucken.
- Bei passendem Ausschnitt große Segmente drucken, abkühlen lassen und ohne Kleber zusammenlegen.
- Einzeln geprüfte Verbinder einsetzen; erst nach vollständigem Dry Fit kleben oder mechanisch schließen.
Ein bestandener kleiner Coupon bestätigt die lokale Passung, nicht die Planheit eines großen Segments. Größere Flächen können trotzdem warpen. Scheitert die Baugruppe, prüfe die Fuge zunächst ohne Verbinder nach dem Passungsfehler-Guide. Für abnehmbare Bereiche erklärt der Magnet-Guide zusätzliche Befestigungsoptionen.
Wann besser in CAD statt im Slicer teilen?
Für einfache planare Schnitte sind moderne Slicer sehr schnell. CAD oder Mesh-Editing ist sinnvoller, wenn:
- die Schnittfläche einer komplexen Kontur folgen soll,
- eigene Schraubdome oder Verstärkungen benötigt werden,
- Magnettaschen exakt definiert werden müssen,
- verschachtelte oder funktionale Verbindungen entstehen sollen,
- Wandstärken rund um den Connector konstruktiv angepasst werden müssen.
Der Slicer ist hervorragend für schnelle, reversible Teilungen. Für echte Konstruktionsänderungen bleibt CAD die sauberere Ebene.
Checkliste vor dem langen Druck
| Prüfung | Frage |
|---|---|
| Skalierung | Ist die endgültige Zielgröße festgelegt und bei allen Teilen identisch? |
| Bauraum | Passt jedes Segment inklusive Brim/Support mit Reserve aufs Bett? |
| Schnitt | Liegt die Naht drucktechnisch und optisch sinnvoll? |
| Connector | Ist genug Material um Stift, Nut oder Tasche vorhanden? |
| Toleranz | Wurde die Passung mit dem realen Material/Profil getestet? |
| Orientierung | Sind Sichtflächen und Fügeflächen möglichst supportarm? |
| Warping | Kann ein langes Segment die Fügefläche beim Abkühlen verziehen? |
| Montage | Ist ein kompletter Dry Fit vor dem Kleben möglich? |
Fazit
Große 3D-Druckmodelle funktionieren am zuverlässigsten, wenn Skalieren, Splitten und Verbinden als ein gemeinsamer Workflow betrachtet werden. Die finale Größe kommt zuerst. Danach werden Schnitte so gesetzt, dass Druckbarkeit, sichtbare Naht und Montage zusammenpassen.
Connectoren erleichtern die Ausrichtung, aber die passende Toleranz kommt nicht aus einer Universaltabelle. Ein kleiner Test-Coupon und ein vollständiger Dry Fit sparen bei Helmen, Rüstungen und großen Figuren oft wesentlich mehr Zeit als sie kosten.
Quellen & aktueller Stand
- Prusa Knowledge Base – Cut Tool, Dovetail und Connectoren
- Bambu Lab Wiki – Cut Tool
- Bambu Lab Wiki – große Dateien teilen und mit Connectoren drucken
- Formlabs – Modelle größer als der Bauraum drucken
- BigRep – Oversized Parts: Split, Orientierung und Montage
Recherchestand: 9. Oktober 2026. Slicer-Funktionen und Connector-Typen können sich mit Versionen ändern. Toleranzen sind drucker-, material- und profilabhängig und sollten an einem kleinen Testteil validiert werden.
Häufige Fragen
Soll ich ein großes Modell zuerst skalieren oder zuerst teilen?
Zuerst auf die endgültige Zielgröße skalieren und erst danach schneiden. So bleiben alle Segmente und Verbinder geometrisch konsistent.
Welche Toleranz sollte ein Connector im 3D-Druck haben?
Es gibt keinen universellen Wert. Drucker, Material, Flow, XY-Kompensation und Orientierung verändern die reale Passung. Ein kleiner Test-Coupon mit mehreren Abstufungen ist zuverlässiger.
Wie teile ich einen Helm für den 3D-Druck?
Nutze möglichst vorhandene Designlinien, achte auf druckbare Auflageflächen und platziere Connectoren nur dort, wo genug Wandstärke vorhanden ist. Vorher muss die endgültige Helmgröße feststehen.
Kann ich Teile nach dem Split einzeln unterschiedlich skalieren?
Bei zusammengehörigen Segmenten sollte das vermieden werden. Unterschiedliche Skalierung verändert die Schnittflächen und führt schnell zu Versatz und ungleichen Fugen.
Wann sollte ich statt im Slicer in CAD schneiden?
Wenn die Schnittfläche komplexen Konturen folgen soll oder funktionale Details wie Schraubdome, Verstärkungen, Magnettaschen oder spezielle Verbindungen konstruiert werden müssen.