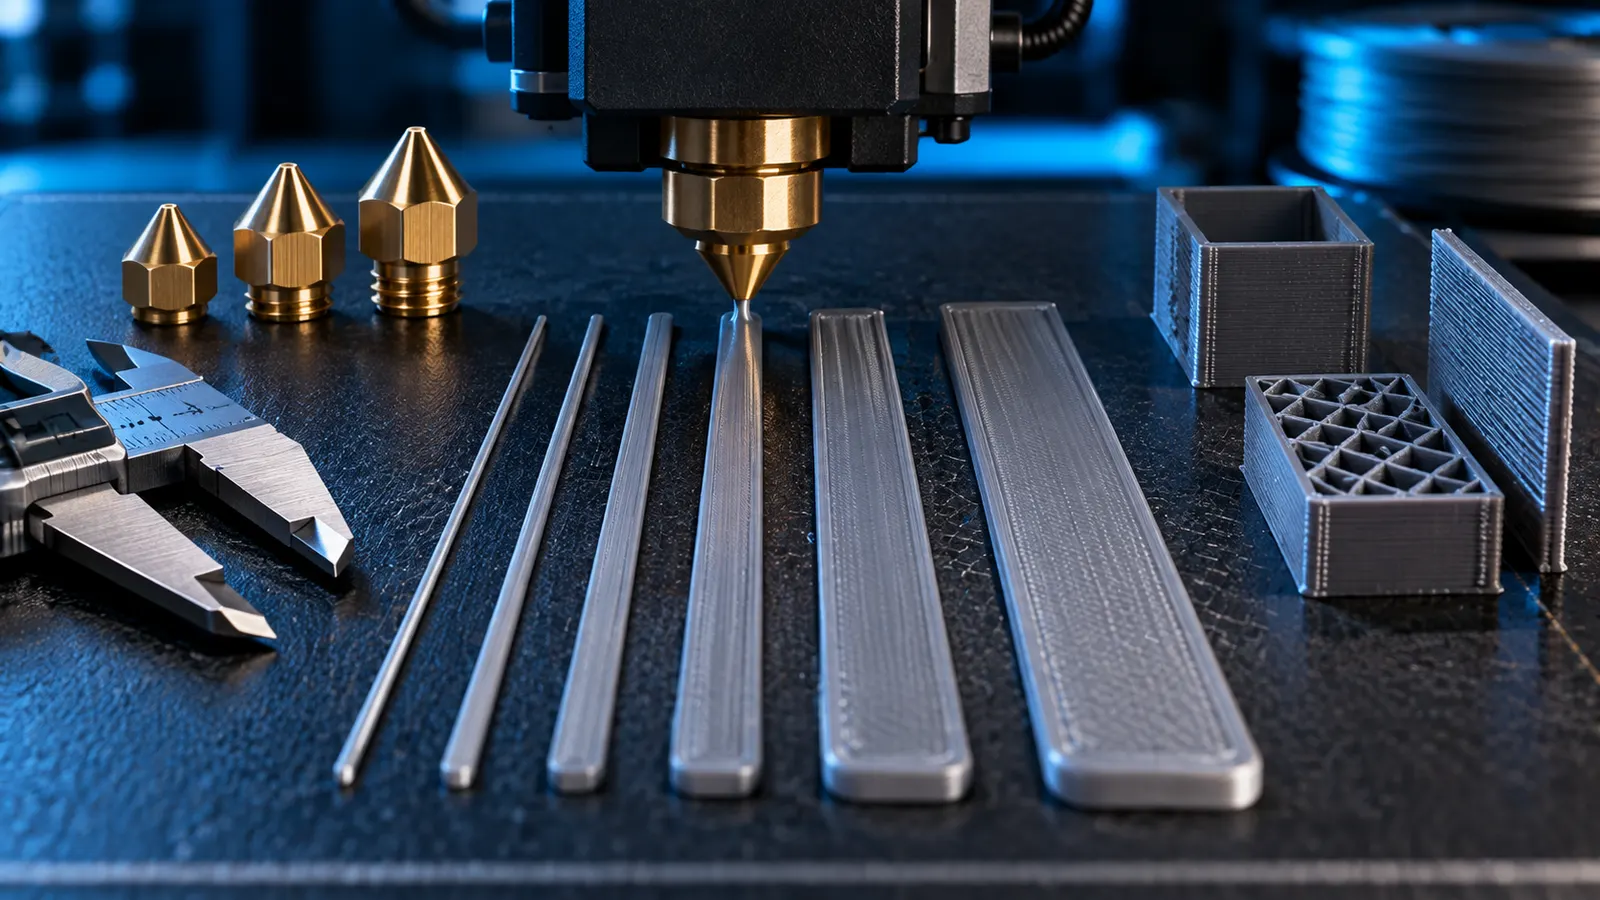
Eine 0,4-mm-Düse muss nicht ausschließlich 0,40 mm breite Linien drucken. Im Slicer lässt sich die Linienbreite (Line Width) je nach Druckmerkmal bewusst schmaler oder breiter wählen – und moderne Wall Generator wie Arachne passen sie teilweise sogar dynamisch an die Geometrie an.
Das ist praktisch, weil eine breitere Extrusion innere Wände oder Infill robuster machen kann, während sichtbare Außenwände und Top Surfaces meist von konservativeren Werten profitieren. Gleichzeitig steigt mit der Linienbreite auch der erforderliche Volumenstrom. Deshalb ist „breiter = stärker und schneller“ nur bis zu einem gewissen Punkt richtig.
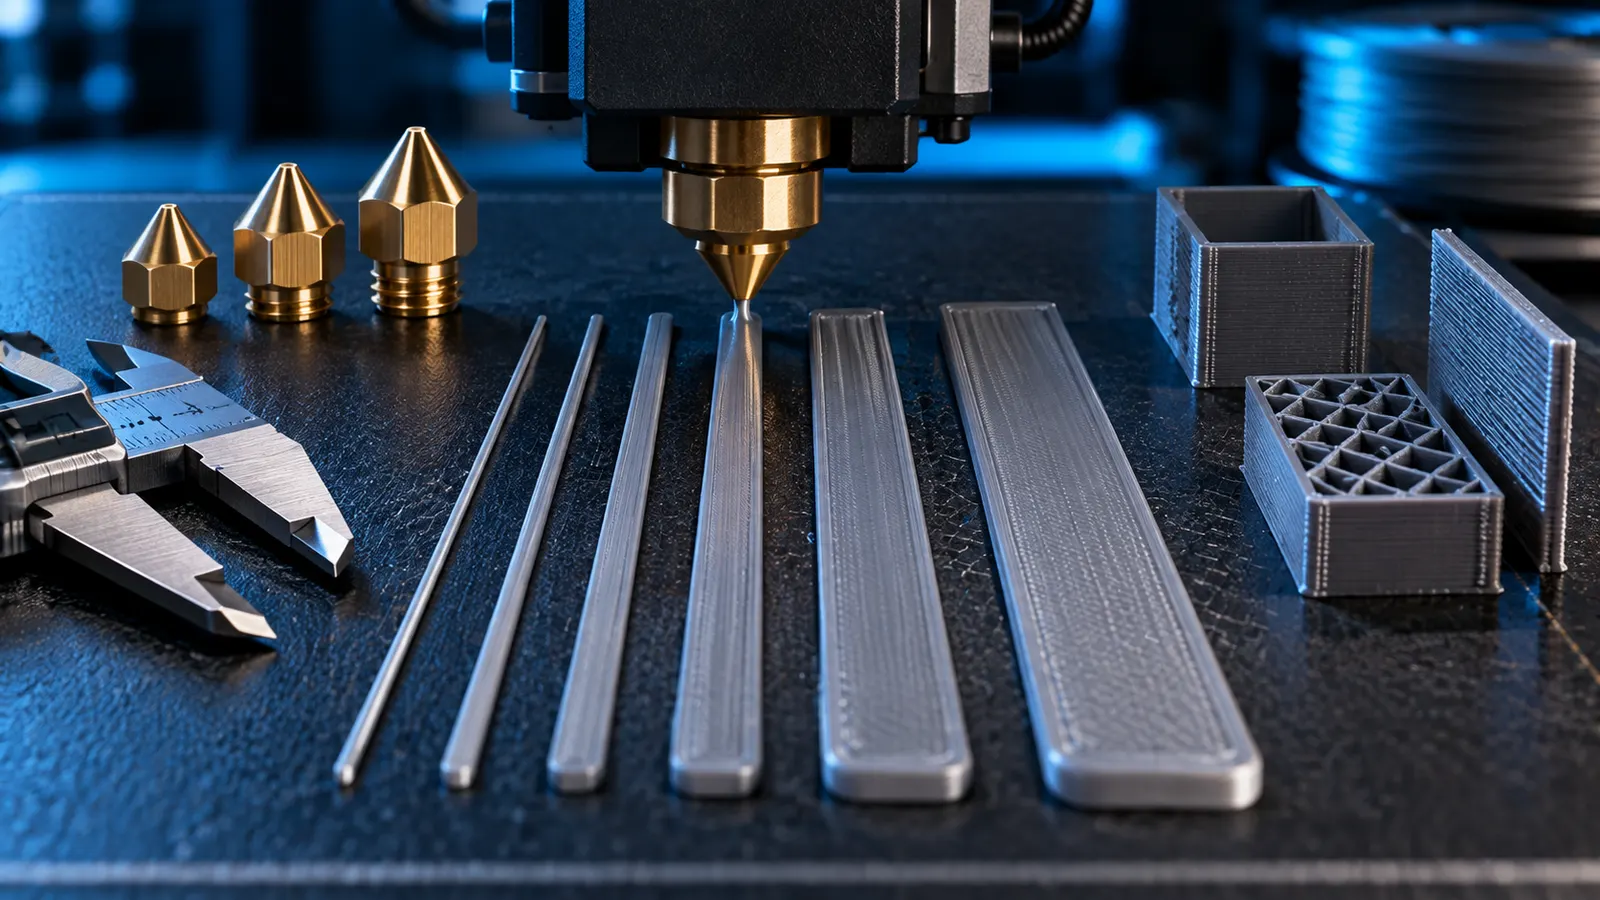
Düsendurchmesser und Linienbreite sind nicht dasselbe
Der Düsendurchmesser beschreibt die mechanische Öffnung der Düse. Die Linienbreite beschreibt dagegen, wie breit die extrudierte Kunststoffbahn nach dem Ablegen auf der vorherigen Schicht sein soll.
Das Filament verlässt die Düse rund, wird beim Auflegen aber abgeflacht. Dadurch kann eine Bahn breiter als die Düsenöffnung werden. Genau deshalb arbeiten viele Profile standardmäßig mit einer Extrusionsbreite, die ungefähr in der Größenordnung des Düsendurchmessers oder etwas darüber liegt.
| Begriff | Bedeutung | Beispiel |
|---|---|---|
| Nozzle Diameter | mechanischer Durchmesser der Düsenöffnung | 0,4 mm |
| Line Width / Extrusion Width | geplante Breite der abgelegten Bahn | z. B. 0,42–0,48 mm |
| Layer Height | vertikale Höhe einer Schicht | z. B. 0,20 mm |
Wie breit kann eine 0,4-mm-Düse wirklich drucken?
Es gibt keine einzelne magische Maximalbreite für jede Düse und jedes Material. Als robuste Orientierung ist die aktuelle OrcaSlicer-Dokumentation hilfreich: 100 % des Düsendurchmessers gilt als guter Startpunkt; deutlich unter 100 % kann die Haftung zwischen Bahnen verschlechtern, während Werte über etwa 150 % zu Überextrusion, Blobs oder schlechter Oberflächenqualität führen können.
Für eine 0,4-mm-Düse ergibt das als grobe Praxiszone:
| Linienbreite | Verhältnis zur 0,4-mm-Düse | Einordnung |
|---|---|---|
| 0,36 mm | 90 % | schmal; eher Spezialfall, Qualität und Bahnenbindung prüfen |
| 0,40 mm | 100 % | solider Referenzwert |
| 0,42–0,48 mm | 105–120 % | typischer sinnvoller Bereich für viele Features |
| 0,50–0,56 mm | 125–140 % | breit; eher für innere Wände/Infill und mit Flow-Reserve |
| 0,60 mm | 150 % | obere Spezialanwendung; nicht für jedes Feature sinnvoll |
Wichtig: Diese Tabelle ist keine universelle Freigabe. Hotend, Material, Layerhöhe, Geschwindigkeit und Geometrie bestimmen mit, ob eine breite Linie tatsächlich sauber extrudiert wird.
Außenwand, Innenwand, Top Surface: nicht alles braucht dieselbe Breite
OrcaSlicer erlaubt unterschiedliche Line Widths pro Druckmerkmal. Das ist sinnvoll, weil eine sichtbare Außenwand andere Ziele hat als ein innerer Wall oder Sparse Infill.
| Feature | OrcaSlicer-Richtung | Bei 0,4-mm-Düse grob | Ziel |
|---|---|---|---|
| Outer Wall | 105–120 % | 0,42–0,48 mm | saubere Oberfläche, Maßhaltigkeit, Overhangs |
| Inner Wall | typisch ≥120 % | ab ca. 0,48 mm | mehr Material pro Wand, Festigkeit |
| Top Surface | 100–105 % | 0,40–0,42 mm | gleichmäßige sichtbare Deckschicht |
| Sparse Infill | ca. 115 % | ca. 0,46 mm | gute Bahnenbindung ohne unnötig hohen Flow |
| Support | ca. 100 % | ca. 0,40 mm | Balance aus Stabilität und Entfernbarkeit |
| Bridge | ca. 100 %, nicht breiter als Düse | ca. 0,40 mm | stabiler freier Strang ohne unnötige Masse |
Diese Werte stammen aus der aktuellen OrcaSlicer-Dokumentation und sind als Startpunkte zu verstehen, nicht als Pflichtwerte für jedes Profil.
Warum breitere Linien stärker sein können
Eine breitere Bahn kann mehr Kontaktfläche zur benachbarten Extrusion und zur Schicht darunter erzeugen. Besonders bei inneren Wänden und Infill kann das die Verbindung verbessern und mit weniger einzelnen Bahnen dieselbe Wandstärke füllen.
Das kann außerdem Druckzeit sparen: Wenn eine 1,2-mm-Wand statt drei 0,4-mm-Linien beispielsweise mit zwei breiteren Bahnen sinnvoll gefüllt werden kann, sinkt die Zahl der Fahrwege. Ob das tatsächlich schneller wird, hängt aber wieder vom verfügbaren Volumenstrom ab.
Breitere Line Width erhöht den Volumenstrom
Die wichtigste Nebenwirkung wird oft übersehen: Mehr Linienbreite bedeutet bei gleicher Layerhöhe und Geschwindigkeit mehr Kunststoff pro Sekunde. Näherungsweise steigt der erforderliche Volumenstrom mit:
Line Width × Layer Height × Print Speed
Die reale Extrusionsgeometrie ist zwar keine perfekte Rechteckfläche, aber die Näherung zeigt die Richtung gut. Wenn du von 0,40 auf 0,56 mm gehst, steigt der Materialbedarf pro Strecke deutlich.
Deshalb solltest du breite Linien immer zusammen mit dem Max Volumetric Speed (MVS) und der realen Feature-Geschwindigkeit betrachten. Unser Nozzle-/Layer-/Speed-Planer hilft dabei, die Kombination plausibel einzuordnen.
Wann ist eine schmalere Linie sinnvoll?
Schmalere Line Width kann helfen, wenn eine Geometrie mit einer breiten Bahn nicht sauber aufgelöst werden kann. Das gilt zum Beispiel für kleine Zwischenräume, feine Außenkonturen oder schmale Stege.
Allerdings sollte man eine 0,4-mm-Düse nicht einfach beliebig auf 0,25 mm „herunterrechnen“. Je weiter die gewünschte Linienbreite von der realen Düse abweicht, desto empfindlicher wird der Prozess gegenüber Flow, Druckregelung und Geometrie.
Wenn feinste XY-Details regelmäßig wichtig sind, ist eine echte 0,2- oder 0,25-mm-Düse oft die sauberere Lösung. Genau deshalb haben wir beim FDM-Miniaturen-Guide die kleine Düse separat betrachtet.
Arachne verändert die Regeln
Beim klassischen Wall Generator ist eine eingestellte Linienbreite relativ direkt. Arachne behandelt sie stärker als Referenz und kann die Breite dynamisch an die lokale Modellgeometrie anpassen.
Das ist besonders bei dünnen Wänden und variierenden Wandstärken nützlich. Eine einzelne nominelle Line Width sagt bei Arachne daher weniger über jede tatsächlich erzeugte Bahn aus als beim klassischen Generator.
Wenn du verstehen willst, warum dünne Wände plötzlich mit variablen Bahnen gefüllt werden, lies unseren Arachne-Guide.
PrusaSlicer: ähnliche Idee, andere Details
Auch PrusaSlicer trennt Düsendurchmesser und Extrusionsbreite. In der aktuellen Dokumentation empfiehlt Prusa als generelle Orientierung ungefähr 110 % des Düsendurchmessers. Wird die Default Extrusion Width auf 0 gesetzt, leitet PrusaSlicer sie automatisch aus der Düse ab und verwendet laut Dokumentation 1,125 × Düsendurchmesser.
Für den First Layer nennt Prusa breitere Extrusionen von ungefähr 120–140 % als möglichen Weg zu besserer Bettanhaftung – mit dem ausdrücklichen Nachteil geringerer XY-Auflösung.
First Layer: breiter kann helfen, aber nicht alles reparieren
Eine etwas breitere erste Schicht kann die Bettanhaftung verbessern und kleine Unebenheiten toleranter machen. Sie ersetzt aber keinen korrekten Z-Offset, Bed Mesh oder First Layer.
Wenn die Düse zu tief steht, macht zusätzliche Linienbreite einen Elefantenfuß eher schlimmer. Wenn sie zu hoch steht, kann eine breitere Linie das zugrunde liegende Referenzproblem ebenfalls nicht zuverlässig lösen.
Bridges sind ein Sonderfall
Bei Bridges hängt der Kunststoff frei in der Luft und wird nicht wie eine normale Bahn auf die vorherige Schicht gedrückt. OrcaSlicer empfiehlt deshalb für Bridge Line Width ungefähr den Düsendurchmesser und weist darauf hin, dass die Bridge-Breite nicht größer als die Düse sein sollte.
Wenn Bridges zu dünn, schwer oder instabil sind, sind Bridge Flow, Speed, Kühlung und Thick Bridges meist die sinnvolleren Stellschrauben. Unser Bridging-Guide geht darauf im Detail ein.
0,4-mm-Düse mit 0,6-mm-Line-Width: sinnvoll oder nicht?
Ja, technisch kann das in bestimmten Situationen funktionieren. 0,60 mm entsprechen bei einer 0,4-mm-Düse 150 %. Das liegt genau an der Grenze, ab der OrcaSlicer vor zunehmenden Problemen wie Überextrusion, Blobs und schlechterer Oberfläche warnt.
Ich würde 0,60 mm deshalb nicht als pauschalen Standard für eine 0,4-mm-Düse verwenden. Sinnvoller ist es als gezielte Option für robuste innere Strukturen, wenn:
- das Hotend genug Volumenstrom liefert,
- Flow Ratio und Pressure Advance sauber kalibriert sind,
- die Geschwindigkeit dazu passt,
- die Geometrie breite Bahnen zulässt,
- die sichtbare Oberflächenqualität nicht im Vordergrund steht.
Wann ist eine größere Düse die bessere Lösung?
Wenn du dauerhaft sehr breite Bahnen drucken möchtest, ist eine größere Düse oft sinnvoller als eine kleine Düse ständig am oberen Ende ihrer Line Width zu betreiben.
Eine 0,6-mm-Düse bringt nicht nur eine größere Öffnung, sondern ist auch für höhere Materialdurchsätze und größere Layerhöhen gedacht. Sie ist besonders interessant für große funktionale Teile, dicke Wände und schnelle Drucke. Der Nachteil ist weniger XY-Detail bei kleinen Strukturen.
Die Düse bestimmt also weiterhin die physische Prozessklasse. Line Width ist ein flexibler Parameter innerhalb dieser Klasse – kein vollständiger Ersatz für einen Düsenwechsel.
Infill-Wand-Anschluss: Lücke, zu wenig Flow oder zu viel Überlappung?
Eine breitere Infill-Linie verbessert nicht automatisch die Verbindung zur Wand. Entscheidend ist, ob die erzeugte Bahn anschließt und anschließend vollständig extrudiert wird. Prüfe einen passenden Ausschnitt in der Vorschau und am abgekühlten Vergleichsteil, bevor du Flow oder Überlappung erhöhst.
| Beobachtung | Prüfung | Passende nächste Änderung |
|---|---|---|
| Slicer-Vorschau zeigt schon fehlende Bahnen | Geometrie, Wall Generator, lokale Breite und erzeugten Kontakt prüfen. | Bahnplanung korrigieren; mehr globaler Flow erzeugt keine fehlende Bahn. |
| Bahnen geplant, Druck aber dünn oder abgerissen | Infill-Speed, MVS, Materialpfad und Extrusion prüfen. | Durchsatzbelastung reduzieren, bevor Kontaktwerte erhöht werden. |
| Sparse Infill sauber, aber Wandanschluss lückenhaft | Infill Wall Overlap im konkreten Profil und Bahnanbindung prüfen. | Überlappung moderat einzeln ändern und erneut vergleichen. |
| Lücke nur zwischen Deckfläche und Wand | Top/Bottom-Infill-Wall-Overlap prüfen. | Den Deckschalenparameter nutzen, nicht das falsche Infill-Feld. |
| Materialwülste oder Muster auf der Sichtwand | Zu viel Überlappung, Wandaufbau und Flow getrennt betrachten. | Kontaktmenge reduzieren oder Wandaufbau gezielt prüfen. |
OrcaSlicer unterscheidet Infill Wall Overlap für das Infill und Top/Bottom Infill/Wall Overlap für die Deck-/Bodenbereiche. Ähnlich benannte Felder sind nicht austauschbar. Die Prozentdefinition prüfen und nach einer Breitenänderung neu slicen: Derselbe eingetragene Prozentwert bedeutet nicht bei jeder Bahnbreite denselben nominellen Überlappungsweg.
Kontrollierter Vergleich: Gleiche Geometrie, Materialbasis, Orientierung und Wandzahl verwenden. Erst Materialfluss plausibilisieren, dann nur Breite oder Überlappung verändern. Akzeptiere die Änderung, wenn die Bahnen am Anschluss nicht sichtbar abbrechen und keine neuen Wülste, Kratzspuren oder Durchzeichnungen entstehen. Visuelle Verbindung ist kein Nachweis für eine belastbare Verklebung oder Bauteilfestigkeit.
Infill-Kreuzungen mit lokalen Erhöhungen sind ein anderes Problem als ein fehlender Wandanschluss; prüfe dafür Muster und tatsächlichen Werkzeugweg. Mehr Infill-Dichte oder mehr globaler Flow kann neue Probleme erzeugen. Für reine Durchsatzprobleme hilft der MVS-Guide. Abschnitt geprüft am 13. Oktober 2026.
Typische Fehler beim Einstellen der Line Width
| Fehler | Warum problematisch | Besser |
|---|---|---|
| alle Features auf 150 % setzen | sichtbare Flächen, Bridges und kleine Details leiden | Feature-spezifisch einstellen |
| breiter stellen, ohne MVS zu prüfen | Hotend erreicht Flow-Limit | Volumenstrom und Geschwindigkeit zusammen prüfen |
| schmale Linie als Ersatz für kleine Düse | Prozess wird instabil, Detailgewinn begrenzt | für dauerhaft feine Details kleinere Düse nutzen |
| Prusa-/Orca-Prozentwerte 1:1 kopieren | Prozentbasis kann sich unterscheiden | Definition der konkreten Einstellung prüfen |
| Arachne wie Classic behandeln | tatsächliche Bahn kann dynamisch variieren | Preview kontrollieren |
| First Layer nur über Breite korrigieren | Z-Offset-/Bed-Problem bleibt bestehen | erst Referenz und First Layer korrekt einstellen |
Praxis-Workflow: eine Feature-Breite gezielt ändern
Beginne mit einem funktionierenden Profil und einem Ausschnitt des Bauteils, an dem die geplante Änderung sinnvoll ist. Verändere zuerst nur die innere Wand oder den Infill, wenn dort Effizienz gesucht wird. Sichtbare Außenwand, Deckfläche und Bridge brauchen eigene Kriterien.
Die Orca-Dokumentation unterscheidet Feature-Breiten und weist bei Arachne auf dynamische Anpassung hin. Der eingetragene Wert ist dann eine Referenz, keine Garantie für jede Bahn. Kontrolliere erzeugte Wandzahl, lokale Bahnbreiten, geschlossene dünne Bereiche und tatsächlichen Volumenstrom in der Vorschau.
| Ziel | In der Vorschau prüfen | Am gedruckten Teil prüfen |
|---|---|---|
| Weniger Fahrwege | Bleibt die Wand sinnvoll gefüllt; sinkt die Zahl der Bahnen tatsächlich? | Kontur, sichtbare Übergänge und Passungen. |
| Innere Strukturen breiter drucken | Begrenzt MVS die Geschwindigkeit nach der Änderung? | Extrusion, Verbindung der Bahnen und benötigte Funktion. |
| Feine Geometrie erhalten | Welche Details erzeugt der Wall Generator überhaupt? | Sind feine Bereiche vorhanden und ausreichend robust? |
| Oberfläche verbessern | Wurde nur das relevante Feature geändert? | Entsteht eine bessere Oberfläche ohne neue lokale Wülste? |
Rechenbeispiel: breiter ist nicht automatisch schneller
Illustrative Näherung: Bei 0,20 mm Layerhöhe und 150 mm/s ergeben 0,45 mm Linienbreite rechnerisch 13,5 mm³/s. Mit 0,60 mm sind es 18,0 mm³/s. Bei einer angenommenen MVS-Grenze von 15 mm³/s wären für die breitere Bahn ungefähr 125 mm/s die Grenze dieser einfachen Rechteckrechnung.
Die Rechnung beschreibt keine gemessene Druckerleistung und keine vollständige Slicer-Extrusionsgeometrie. Tatsächliche Querschnitte, Arachne, Beschleunigung und Feature-Regeln beeinflussen das Ergebnis. Wenn weniger Bahnen zugleich langsamer gefahren werden, kann der Zeitgewinn kleiner sein als erwartet oder entfallen. Entscheidend ist die geslicte Datei.
Vergleiche Ausgangs- und geändertes Projekt bei unveränderter Orientierung und Materialbasis. Speichere eine Breitenänderung erst, wenn Oberfläche, Maßpassung und nötige Funktion passen; für Festigkeit reicht eine optisch geschlossene Wand nicht als Beleg. Der Flow-Rechner liefert die Näherung, der High-Speed-Guide hilft bei der Engpassentscheidung. Abschnitt geprüft am 13. Oktober 2026.
Fazit
Line Width und Nozzle Diameter gehören zusammen, sind aber nicht identisch. Eine 0,4-mm-Düse kann sinnvoll auch breitere Linien als 0,40 mm drucken. Für viele Features liegt ein moderater Bereich um 105–120 % nahe, während sehr breite Extrusionen gezielte Spezialanwendungen bleiben.
Der wichtigste Punkt ist die Kombination: Linienbreite beeinflusst Detail, Festigkeit, Oberflächenqualität, Druckzeit und vor allem den benötigten Volumenstrom. Deshalb solltest du Line Width nie isoliert betrachten.
Wenn du eine Kombination aus Düse, Layerhöhe und Geschwindigkeit planen möchtest, nutze den Nozzle-/Layer-/Speed-Planer und prüfe bei hohen Durchsätzen zusätzlich den Max Volumetric Speed.
Quellen & aktueller Stand
- OrcaSlicer Wiki – Line Width
- OrcaSlicer Wiki – Mixed Nozzle Sizes
- Prusa Knowledge Base – Profile für verschiedene Düsen
- Prusa Knowledge Base – verschiedene Düsendurchmesser
Recherchestand: 18. September 2026. Sinnvolle Linienbreiten hängen von Material, Hotend, Wall Generator, Layerhöhe, Geschwindigkeit und Modellgeometrie ab.
Häufige Fragen
Kann eine 0,4-mm-Düse 0,6 mm breite Linien drucken?
Ja, in bestimmten Situationen. 0,6 mm entsprechen 150 Prozent des Düsendurchmessers und liegen damit eher am oberen Ende einer sinnvollen Spezialanwendung als bei einem universellen Standard.
Welche Linienbreite ist für eine 0,4-mm-Düse sinnvoll?
100 Prozent des Düsendurchmessers ist ein guter Startpunkt. Für viele Features sind etwa 105 bis 120 Prozent sinnvoll, während sichtbare Top Surfaces und Bridges meist konservativer bleiben.
Macht eine breitere Linie den Druck stärker?
Oft kann sie die Kontaktfläche und Bahnenbindung verbessern, besonders bei inneren Wänden. Gleichzeitig steigen Materialdurchsatz und Volumenstrom.
Kann ich mit einer 0,4-mm-Düse sehr schmale Linien für mehr Detail drucken?
Begrenzt. Deutlich unter Düsendurchmesser wird die Extrusion empfindlicher. Für dauerhaft feine XY-Details ist eine kleinere Düse meist die robustere Lösung.
Warum verändert Arachne meine Linienbreite?
Arachne passt die Extrusionsbreite dynamisch an die Modellgeometrie an. Die eingestellte Line Width dient stärker als Referenz als beim klassischen Wall Generator.