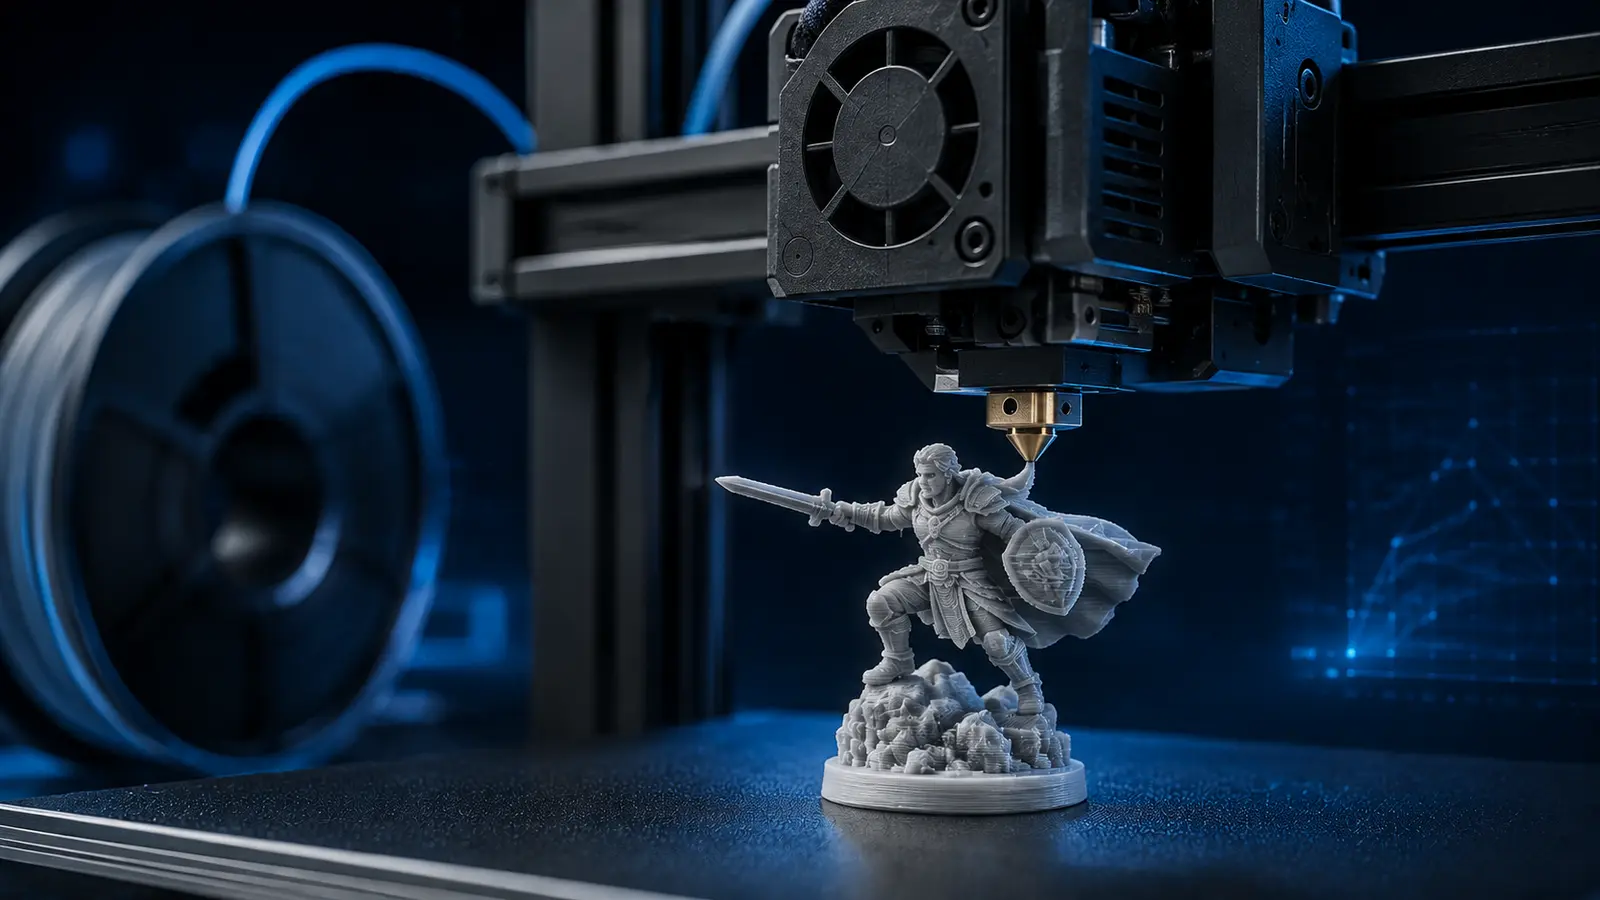
Miniaturfiguren gelten oft als klassisches Resin-Thema. Trotzdem lässt sich auch mit einem FDM-Drucker erstaunlich viel herausholen – vor allem dann, wenn das Setup bewusst auf kleine Details ausgelegt wird. Eine der häufigsten Fragen lautet dabei: Lohnt sich für Miniaturen eine 0,2-mm-Düse?
Die kurze Antwort: Ja, oft schon. Eine 0,2-mm-Düse macht aus einem normalen FDM-Drucker zwar keine Resin-Maschine. Sie kann aber kleine Konturen, feinere Oberflächen, lesbarere Details und sauberere Stützstrukturen deutlich realistischer machen – besonders bei Figuren im Tabletop- oder Display-Bereich.
Was bringt eine 0,2-mm-Düse bei Miniaturen konkret?
Der größte Vorteil ist nicht nur „mehr Auflösung“, sondern vor allem mehr Kontrolle über kleine Geometrien. Mit schmaleren Linien kann der Slicer feine Kanten, dünne Schwerter, Gesichtszüge, Finger, Falten oder Rüstungskanten genauer beschreiben. Dadurch sehen Miniaturen weniger grob und weniger „zugelaufen“ aus.
- feinere Außenkonturen und schärfere Kanten
- kleinere Details, die mit 0,4 mm oft nur angedeutet werden
- weniger grobe Support-Abdrücke, wenn Supports sauber gesetzt sind
- bessere Proportionen bei kleinen Zubehörteilen, Waffen und Bases
- ruhigere Top- und Schrägflächen, wenn Layerhöhe und Kühlung passen
Gerade bei Figuren zwischen etwa 28 und 75 mm Größe ist der Unterschied oft deutlicher, als viele erwarten.
Was eine 0,2-mm-Düse nicht kann
Wichtig ist aber auch die Gegenrichtung: Eine kleinere Düse löst nicht automatisch alle Miniaturen-Probleme.
| Erwartung | Realistische Einordnung |
|---|---|
| „0,2 mm macht FDM so gut wie Resin“ | Nein. Resin bleibt bei feinsten Details, glatten Oberflächen und winzigen Strukturen meist überlegen. |
| „Ich muss nur die Düse wechseln“ | Nein. Miniaturen profitieren zusätzlich von kleiner Layerhöhe, passender Kühlung, sauberer Ausrichtung und gut gesetzten Supports. |
| „Je kleiner, desto immer besser“ | Nicht unbedingt. Unter 0,2 mm steigen Empfindlichkeit, Verstopfungsrisiko und Druckzeit weiter an. |
| „Alle Figuren werden plötzlich perfekt“ | Nur wenn auch Material, Slicer-Profil und Modell-Geometrie sinnvoll zusammenpassen. |
Für wen sich FDM-Miniaturen mit 0,2 mm besonders lohnen
- du hast bereits einen gut eingestellten FDM-Drucker und möchtest ohne Resin feinere Figuren drucken,
- du willst Tabletop-Miniaturen, Büsten oder Terrain-Details sichtbar verbessern,
- du bevorzugst den einfacheren FDM-Workflow ohne Harz, Geruch und Nachhärtung,
- du druckst Miniaturen eher zum Spielen, Bemalen oder für Dioramen statt für extreme Vitrinen-Perfektion.
Besonders sinnvoll ist die 0,2-mm-Düse auch dann, wenn du Figuren zwar detailreicher drucken willst, aber kein zweites Drucksystem parallel betreiben möchtest.
Sinnvolle Grundeinstellungen für FDM-Miniaturen
Es gibt kein einziges Universalprofil. Als praxisnaher Startpunkt funktioniert für viele PLA-Miniaturen aber ungefähr folgende Richtung:
| Parameter | Praxistipp | Warum das hilft |
|---|---|---|
| Düse | 0,2 mm | mehr Detailauflösung bei kleinen Features |
| Layerhöhe | 0,08–0,12 mm | ruhigere Oberflächen und feinere Stufen |
| Linienbreite (Line Width) | ca. 0,20–0,24 mm | saubere, kontrollierbare Extrusionsbreite |
| Außenwand (Outer Wall)-Speed | moderat, z. B. 20–35 mm/s | mehr Präzision an sichtbaren Konturen |
| Kühlung | für PLA eher hoch | kleine Layer können schneller stabilisieren |
| Temperatur | eher am unteren sauberen Ende | weniger Schmieren und weich werdende Details |
| Naht | bewusst platzieren oder verstecken | deutlich sichtbarer Einfluss bei kleinen Figuren |
Wenn du noch unsicher bist, kannst du dafür auch unseren Nozzle-, Layerhöhen- & Speed-Planer und den Filament-Kalibrierassistenten als Ausgangspunkt nutzen.
Welche Materialwahl für Miniaturen sinnvoll ist
Für FDM-Miniaturen ist PLA meist der unkomplizierteste Start. Es druckt sich sauber, profitiert stark von Kühlung und zeigt feine Details meist klarer als weichere oder zähere Materialien. PETG ist für Miniaturen zwar möglich, neigt aber eher zu Fäden, weicheren Kanten und einer etwas „schmierigeren“ Wirkung bei sehr kleinen Details.
Wenn du möglichst saubere Figuren drucken willst, ist ein gut kontrollierbares PLA oder PLA+ in Kombination mit trockener Lagerung, sauberer Düse und stabiler Kühlung fast immer die einfachere Wahl.
Orientierung und Supports sind fast wichtiger als die Düse
Eine 0,2-mm-Düse hilft nur dann wirklich, wenn die Miniatur sinnvoll ausgerichtet ist. Viele schlechte FDM-Miniaturen scheitern weniger an der Düse als an unglücklichen Supports oder einer ungünstigen Druckrichtung.
- Sichtflächen möglichst nicht direkt auf Support legen.
- Gesichter und Frontdetails so ausrichten, dass sie von sauberen Außenwänden profitieren.
- lange dünne Teile wie Schwerter oder Speere so positionieren, dass sie nicht unnötig in der Luft „wabbeln“.
- Stützpunkte lieber bewusst fein und zahlreicher setzen als wenige grobe Supports verwenden.
Gerade bei Figuren lohnt es sich, zwei oder drei Ausrichtungen zu testen, statt nur auf eine Standard-Orientierung zu setzen.
Wo die meiste Qualität gewonnen oder verloren wird
Bei FDM-Miniaturen entscheiden oft ein paar kleine Stellschrauben über „überraschend gut“ oder „sieht grob aus“:
- saubere Kühlung für kleine Layer und feine Überhänge,
- nicht zu hohe Temperatur, damit Details nicht aufquellen,
- moderate Außenwandgeschwindigkeit,
- saubere Extrusion ohne Teilverstopfung,
- keine unnötig groben Layerhöhen,
- ein trockener Filamentzustand.
Wenn Miniaturen trotz 0,2 mm unsauber aussehen, lohnt außerdem ein Blick in den Druckfehler-Finder. Typische Ursachen sind Stringing, partielle Verstopfung, schlechte Kühlung, zu hohe Temperatur oder eine ungeeignete Nahtposition.
Typische Fehler beim Drucken von Miniaturfiguren im FDM
| Fehler | Typische Folge | Bessere Richtung |
|---|---|---|
| zu hohe Temperatur | weiche Details, schmierende Kanten, Stringing | schrittweise senken und Kühlung prüfen |
| zu wenig Kühlung | schlechte kleine Überhänge, weiche Spitzen | Lüfter-/Layer-Time-Verhalten kontrollieren |
| zu schnelle Außenwände | unsaubere Konturen, Detailverlust | sichtbare Wände gezielt langsamer fahren |
| schlechte Ausrichtung | Gesicht oder Frontseite voller Support-Spuren | Modell neu orientieren und Supportstrategie ändern |
| 0,2-mm-Düse mit altem Problemprofil | enttäuschender Qualitätsgewinn | Profil bewusst für Miniaturen anpassen statt nur die Düse zu wechseln |
| zu große Erwartungen | Frust gegenüber FDM | FDM als praxistaugliche, nicht als identische Resin-Alternative betrachten |
Lohnt sich 0,2 mm auch für den Alltag?
Für reine Funktionsteile eher nicht. Eine 0,2-mm-Düse ist vor allem dann interessant, wenn Detailqualität wichtiger als Druckzeit ist. Für große Gehäuse, Halter oder robuste Werkstattteile bleibt die 0,4-mm-Düse oft der bessere Standard. Viele Nutzer fahren deshalb zweigleisig: 0,4 mm für Alltag und 0,2 mm für Miniaturen, kleine Deko oder feine Sichtteile.
Praxisfazit: FDM-Miniaturen mit 0,2 mm sind sinnvoll – wenn die Erwartung passt
Eine 0,2-mm-Düse ist für Miniaturfiguren im FDM kein Gimmick, sondern oft eine echte Qualitätsstufe. Sie bringt sichtbar feinere Details, bessere Proportionen und sauberere Miniaturen – vorausgesetzt, Drucker, Slicer und Material spielen mit.
Wenn du bereits sauber FDM druckst und ohne Resin mehr aus Miniaturen herausholen willst, ist die Kombination aus 0,2-mm-Düse, kleiner Layerhöhe, guter Kühlung und bewusster Ausrichtung meistens der richtige Weg.
Quellen & aktuelle Einordnung
- OrcaSlicer Wiki – Linienbreite, Geschwindigkeiten, Kühlung und allgemeine Slicer-Logik
- Prusa Knowledge Base – allgemeine Hinweise zu Düsen, Layerhöhen, Kühlung und Druckqualität
- Bambu Lab Wiki – Slicing- und Qualitätsgrundlagen in Bambu Studio
Praxisstand: 31. August 2026. Je nach Slicer, Hotend, Material und Bauteilkühlung können die idealen Werte abweichen. Die genannten Bereiche sind bewusst als praxisnahe Startpunkte und nicht als starres Universalprofil gemeint.
Häufige Fragen
Lohnt sich für FDM-Miniaturen eine 0,2-mm-Düse?
Ja, in vielen Fällen. Eine 0,2-mm-Düse kann bei Miniaturfiguren sichtbar feinere Details, schärfere Konturen und bessere Proportionen liefern als eine typische 0,4-mm-Düse.
Ist FDM mit 0,2 mm dann so gut wie Resin?
Nein. Resin bleibt bei feinsten Details und sehr glatten Oberflächen meist überlegen. FDM mit 0,2 mm kann aber für viele Tabletop- oder Display-Miniaturen überraschend gute Ergebnisse liefern.
Welche Layerhöhe ist für 0,2-mm-Miniaturen sinnvoll?
Als praxisnahe Startpunkte funktionieren oft etwa 0,08 bis 0,12 mm. Kleinere Layerhöhen verbessern Details und Oberflächen, erhöhen aber die Druckzeit.
Welches Material eignet sich am besten für FDM-Miniaturen?
PLA oder PLA+ ist meist die einfachste und sauberste Wahl. PETG ist möglich, zeigt bei sehr kleinen Details aber häufiger Fäden und weichere Kanten.
Was ist neben der Düse noch wichtig für gute Miniaturen?
Sehr wichtig sind die richtige Ausrichtung, saubere Supports, hohe und stabile Kühlung für PLA, eine passende Temperatur sowie moderate Außenwandgeschwindigkeiten.