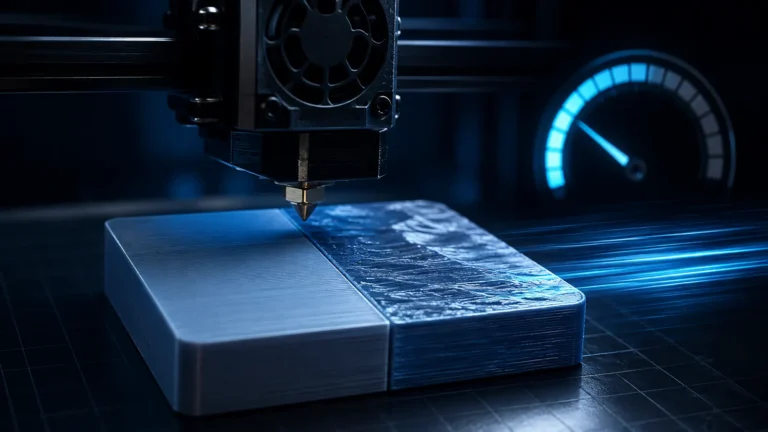
Eine einzelne horizontale Wulst an einer bestimmten Höhe ist nicht automatisch Z-Wobble, Überextrusion (Over-Extrusion) oder ein loser Riemen. Wenn die Linie genau dort auftaucht, wo sich Geometrie, Wandstärke (Wall Thickness), Infill, Top-Layer oder Layerzeit deutlich ändern, kann es sich um eine Hull Line handeln – bekannt vom 3DBenchy auch als Benchy Hull Line und bei Boxen häufig als Box Bulge Line.
Was ist eine Hull Line beim 3D-Druck?
Als Hull Line wird eine sichtbare horizontale Linie, Stufe oder leichte Wulst auf der Außenwand (Outer Wall) bezeichnet, die durch einen abrupten Wechsel der Druckbedingungen entstehen kann. Klassisch sieht man sie am 3DBenchy auf Höhe des Decks: Unterhalb und oberhalb dieser Zone unterscheiden sich Geometrie, Materialmenge pro Layer, Druckzeit und Abkühlverhalten deutlich.
Das Problem ist nicht auf Benchys beschränkt. Es tritt auch bei Boxen, Behältern, Gehäusen und funktionalen Teilen auf – zum Beispiel dort, wo ein massiver Boden in dünne Seitenwände übergeht, wo eine große Top-Surface endet oder wo sich der Anteil von Solid Infill stark ändert.
Warum entsteht die Wulst?
FDM-Kunststoff schrumpft beim Abkühlen. Solange aufeinanderfolgende Layer thermisch ähnlich behandelt werden, ist diese Schrumpfung relativ gleichmäßig und auf der Oberfläche kaum als einzelne Linie sichtbar. Ändert sich jedoch die Layerzeit oder thermische Masse abrupt, kann ein Layer während der Druckzeit stärker oder anders abkühlen als seine Nachbarn. Gleichzeitig halten bereits erstarrte Bereiche die Geometrie teilweise fest. Das erzeugt lokale Spannungen und eine sichtbare Konturänderung.
Genau deshalb wird die Hull Line in aktuellen Diskussionen und Slicer-Issues immer wieder mit Schrumpfung, internen Spannungen, Layerzeit-Spitzen und Übergängen von sparse zu solid infill bzw. Top-Layern in Verbindung gebracht.
1. Layerzeit springt plötzlich
Eine große Solid-Fläche oder ein Deck kann einen Layer wesentlich länger machen als die Schichten davor oder danach. Während dieser zusätzlichen Zeit kann der bereits gedruckte Kunststoff weiter abkühlen und schrumpfen. Der nächste Layer beginnt dann auf einer Geometrie, deren thermischer Zustand nicht mehr dem vorherigen Rhythmus entspricht.
2. Unterschiedliche thermische Masse
Ein massiver Boden enthält pro Höhe deutlich mehr Material als eine dünne Wand. Mehr heißer Kunststoff bedeutet mehr gespeicherte Wärme – und beim späteren Abkühlen auch mehr Schrumpfpotenzial. Ein abrupter Wechsel von massiv zu dünn kann deshalb die Außenwand beeinflussen, obwohl deren nominelle Kontur im CAD gerade bleibt.
3. Interne Spannungen wirken auf die Außenwand
Die sichtbare Linie muss nicht dort entstehen, weil die Außenwand selbst „falsch extrudiert“ wird. Innenliegende Solid-Layer, Top-Surfaces oder Geometriesprünge können beim Abkühlen Kräfte auf die bereits gedruckte Hülle übertragen. Dadurch kann sich die Außenkontur lokal nach außen oder innen verschieben.
4. Flow- und Druckdynamik können den Effekt verstärken
Wenn sich der Druckpfad und die Geschwindigkeit an derselben Höhe stark ändern, verändert sich auch die Extrusionsdynamik. Ein schlecht abgestimmter Flow oder Pressure Advance kann eine bestehende Hull Line sichtbarer machen. Das bedeutet aber nicht, dass Pressure Advance die eigentliche Grundursache jeder Hull Line ist.
So erkennst du eine echte Hull Line
| Merkmal | Hull Line | Eher anderes Problem |
|---|---|---|
| Position | eine oder wenige feste Höhen | regelmäßig über die gesamte Höhe → Z-Banding |
| Geometriebezug | oft genau bei Boden, Deck, Öffnung, Infill-/Solid-Wechsel | ohne Bezug zur Geometrie → Mechanik/Extrusion weiter prüfen |
| Form | umlaufende Linie oder leichte Wulst | seitlicher Sprung der ganzen Kontur → Layer Shift |
| Muster | einmaliger thermischer Übergang | Wellen nach Ecken → Ringing/Ghosting |
| Wandstärke | lokal verändert | überall zu dick → Flow/Überextrusion |
Der wichtigste Test: Slicer-Vorschau an genau dieser Höhe
Bevor du Hardware zerlegst, öffne die Vorschau in OrcaSlicer, Bambu Studio, PrusaSlicer oder deinem bevorzugten Slicer. Vergleiche direkt unter, auf und über der sichtbaren Linie:
- Layer Time: Gibt es einen deutlichen Sprung?
- Speed: Ändern sich Außenwand-, Solid-Infill- oder Top-Surface-Geschwindigkeiten stark?
- Fan Speed: Schaltet die Kühlung an dieser Stelle hoch oder herunter?
- Flow / Volumetric Flow: verändert sich der Materialdurchsatz deutlich?
- Feature Type: beginnt oder endet genau hier Top Surface, Bridge, Internal Solid Infill oder ein massiver Bereich?
Wenn sich die sichtbare Linie exakt mit einem dieser Übergänge deckt, ist das ein wesentlich stärkerer Hinweis auf Hull-Line-Verhalten als ein pauschaler Verdacht auf die Z-Achse.
Hull Line vs. Z-Wobble / Z-Banding
Z-Wobble bzw. mechanisch verursachtes Z-Banding wiederholt sich typischerweise. Eine verbogene Spindel, ein periodischer Lauf- oder Lagerfehler erzeugt ein Muster, das über mehrere Höhen erneut erscheint. Die Hull Line dagegen sitzt meist dort, wo das Modell selbst oder der Slicer den Druckablauf verändert.
Ein einfacher Testkörper mit konstantem Querschnitt ist deshalb sehr hilfreich. Ist er sauber, während das komplexe Modell an immer derselben Geometriehöhe eine Linie bekommt, spricht das gegen einen klassischen periodischen Z-Fehler.
Hull Line vs. Layer Shift
Bei einem Layer Shift ist die Kontur ab einem Layer seitlich versetzt. Eine Hull Line verändert dagegen eher lokal die Wandstärke bzw. Kontur, der Druck läuft oberhalb der Zone aber weiterhin an der korrekten XY-Position. Eine echte Kollision kann selbstverständlich zusätzlich einen Shift auslösen – deshalb ist die Form des Fehlers entscheidend.
Hull Line vs. Ringing / Ghosting
Ringing zeigt sich als wiederholte Wellen hinter Ecken, Löchern oder abrupten Richtungswechseln. Die Wellen verlaufen nicht einfach als einzelne umlaufende horizontale Linie. Wenn das Muster an jeder scharfen Ecke sichtbar wird, solltest du Mechanik, Beschleunigung und Input Shaping prüfen.
Hull Line vs. Überextrusion
Globale Überextrusion macht Außenwände, Topflächen und Ecken generell zu materialreich. Eine Hull Line ist dagegen höhenabhängig. Ein Flow-Test bleibt sinnvoll, aber reduziere den Extrusionsfaktor nicht nur deshalb, weil an genau einer Höhe eine Wulst sichtbar ist.
Welche Maßnahmen helfen wirklich?
Es gibt keine universelle „Hull-Line-Einstellung“, weil die Ursache aus Geometrie, Material, Temperatur, Layerzeit und Kühlung zusammenspielt. Sinnvoll ist deshalb eine geordnete Teststrategie.
1. Layerzeiten weniger abrupt wechseln lassen
Prüfe, ob einzelne Features extrem langsam gedruckt werden. Eine starke Geschwindigkeitsdifferenz zwischen Außenwand, Solid Infill und Top Surface kann den thermischen Rhythmus verändern. Ziel ist nicht zwangsläufig „alles gleich schnell“, sondern extreme Sprünge zu vermeiden.
Bei einem reproduzierbaren Test kannst du die Geschwindigkeit der betroffenen Solid-/Top-Zone moderat anpassen oder die Außenwandgeschwindigkeit angleichen. Danach denselben Bereich erneut drucken und vergleichen.
2. Kühlung konsistent halten
Starke Fan-Sprünge können das Problem verschärfen, besonders wenn ein Feature plötzlich als Bridge/Overhang behandelt wird. Prüfe in der Slicer-Vorschau, ob die Kühlung genau an der Hull-Line-Höhe wechselt. Bei PLA kann mehr kontrollierte Kühlung helfen, thermische Unterschiede schneller auszugleichen; bei ABS/ASA ist ein warmer, stabiler Bauraum meist wichtiger als aggressiver Lüftereinsatz.
3. Düsentemperatur nicht unnötig hoch wählen
Sehr hohe Temperaturen erhöhen die eingebrachte Wärme und können Schrumpfungsunterschiede vergrößern. Wenn Flow und Layerhaftung Reserve haben, lohnt ein kontrollierter Test mit leicht niedrigerer Temperatur. Dabei darfst du jedoch nicht so weit absenken, dass Volumenstrom oder Layerhaftung leiden.
4. Wandreihenfolge testen
Bei manchen Geometrien kann eine andere Wall Order die Außenfläche stabilisieren. Outer-first bzw. Inner/Outer/Inner wird in der Community häufig als mögliche Reduktionsmaßnahme genannt. Der Effekt ist modellabhängig und kann Overhangs oder Nahtqualität beeinflussen. Deshalb unbedingt per A/B-Test prüfen statt pauschal ins Standardprofil zu übernehmen.
5. Ausreichend Wände statt extrem dünner Hülle
Eine sehr dünne Außenhülle reagiert stärker auf Kräfte aus dem Inneren. Mehr Perimeter können die Wand steifer machen und die sichtbare Verformung reduzieren. Das ist jedoch kein Grund, jedes Modell massiv zu drucken – unnötig viel Material erhöht wiederum die thermische Masse.
6. Infill und Solid-Bereiche bewusst gestalten
Ein sehr hoher Infill-Anteil direkt unter einer dünnen Wand kann einen harten thermischen Übergang erzeugen. Prüfe, ob weniger Infill, ein anderes Muster oder eine konstruktiv gleichmäßigere Materialverteilung den Übergang entschärft. Wichtig ist dabei die Bauteilfunktion: Stabilität nicht für Oberflächenkosmetik opfern.
CAD kann stärker helfen als der Slicer
Bei selbst konstruierten Teilen ist die wirksamste Lösung oft, den abrupten Geometriesprung zu entschärfen. Ein massiver 6-mm-Boden, der plötzlich in eine 1,2-mm-Wand übergeht, erzeugt thermisch andere Bedingungen als ein konstruktiv sanfter Übergang.
- unnötig massive Böden vermeiden
- Wandstärken schrittweise statt abrupt ändern
- Radien oder Fasen an inneren Übergängen nutzen
- innere Strukturen nicht direkt starr an eine sichtbare Außenwand anbinden, wenn es konstruktiv nicht nötig ist
- lokale Verstärkungen gezielt statt als große Vollfläche einsetzen
Gerade bei Gehäusen und Boxen kann ein kleiner konstruktiver Abstand zwischen Außenwand und massiver Innenstruktur die sichtbare Übertragung von Schrumpfspannungen reduzieren. Ob das mechanisch zulässig ist, hängt vom Bauteil ab.
Material macht einen großen Unterschied
Materialien mit höherer thermischer Schrumpfung können Hull Lines stärker zeigen. ABS/ASA und manche technische Filamente reagieren empfindlicher auf ungleichmäßige Abkühlung als gut gekühltes PLA. Auch Silk- oder stark glänzende Filamente machen kleinste Kontur- und Glanzänderungen optisch auffälliger.
Deshalb solltest du einen A/B-Test möglichst mit derselben Spule, derselben Orientierung und denselben Umgebungsbedingungen durchführen. Ein Materialwechsel kann die Linie kaschieren, beweist aber nicht automatisch, dass das ursprüngliche Profil falsch war.
Ein reproduzierbarer Diagnose-Workflow
- Höhe messen: Wo sitzt die Linie in Millimetern?
- Slicer-Vorschau öffnen: Layer Time, Speed, Fan, Flow und Feature Type an dieser Höhe vergleichen.
- Geometrie prüfen: beginnt/endet dort Boden, Deck, Loch, Top Surface oder Solid Infill?
- Einfachen Testkörper drucken: konstante Geometrie mit demselben Profil.
- Nur eine Variable ändern: z. B. Layerzeit/Speed, Kühlung oder Temperatur.
- Erst danach CAD ändern: wenn der Fehler konstruktiv an derselben Stelle bleibt.
Was du nicht als Erstes tun solltest
- Z-Spindeln auf Verdacht zerlegen oder fetten
- Flow stark reduzieren, obwohl nur eine einzelne Höhe betroffen ist
- Pressure Advance komplett neu kalibrieren, ohne die Layerzeit zu prüfen
- mehrere Kühlungs-, Speed- und Temperaturwerte gleichzeitig ändern
- den Fehler als „normal“ akzeptieren, ohne die Slicer-Vorschau anzusehen
Lässt sich eine Hull Line vollständig beseitigen?
Manchmal ja, häufig lässt sie sich aber vor allem deutlich reduzieren. Bei komplexen Geometrien können thermische Spannungen nie vollständig verschwinden. Das Ziel ist deshalb ein kontrollierter Übergang, bei dem der Effekt optisch und funktional unkritisch wird.
Wenn die Linie nach mehreren reproduzierbaren Tests immer exakt an derselben CAD-Geometrie sitzt, ist ein konstruktiver Eingriff oft effizienter als immer neue Slicer-Experimente.
Fazit
Die Hull Line ist ein geometrisch-thermisches Druckartefakt und keine einzelne magische Slicer-Einstellung. Der schnellste Weg zur richtigen Diagnose führt über die betroffene Höhe: Slicer-Vorschau mit Layer Time, Speed, Fan und Feature Type prüfen, dann Hull Line gegen Z-Banding, Layer Shift, Ringing und globale Überextrusion abgrenzen.
Quellen & weiterführende Hinweise
- Factorian Designs – The Most Misdiagnosed Print Error: Hull / Shrink / Wall Lines
- PrusaSlicer Issue #9272 – Hull Line, Layer Time und Shrinkage
- Bambu Studio Issue #9027 – Hull line artifacts from infill-to-solid transitions
- Bambu Lab Community – Benchy Hull Line, cooling and layer-time discussion
Stand: August 2026. Community- und Issue-Quellen beschreiben reproduzierbare Beobachtungen und Lösungsansätze; sie sind keine universellen Herstellerprofile.
Häufige Fragen
Ist eine Hull Line dasselbe wie Z-Wobble?
Nein. Eine Hull Line tritt typischerweise an einer bestimmten Geometrie- oder Layerzeit-Höhe auf. Z-Wobble bzw. mechanisches Z-Banding zeigt häufiger ein periodisch wiederkehrendes Muster über mehrere Höhen.
Warum sieht man die Hull Line besonders beim 3DBenchy?
Am Benchy ändert sich auf Höhe des Decks der Druckpfad deutlich. Layerzeit, Solid-/Top-Bereiche und thermische Bedingungen wechseln, wodurch Schrumpfungsunterschiede sichtbar werden können.
Kann mehr Kühlung die Hull Line beseitigen?
Bei manchen Materialien und Geometrien kann gleichmäßigere Kühlung helfen. Mehr Lüfter ist aber keine Universalregel; ABS/ASA profitieren eher von stabiler warmer Umgebung als von aggressiver Bauteilkühlung.
Hilft Outer Wall First gegen Hull Lines?
Eine andere Wandreihenfolge kann den Effekt bei manchen Modellen reduzieren, verändert aber auch Overhang- und Nahtverhalten. Deshalb als kontrollierten A/B-Test verwenden, nicht pauschal als Standard.
Muss ich für eine Hull Line meine Z-Achse warten?
Nicht automatisch. Wenn die Linie exakt mit einer Geometrie- oder Layerzeitänderung zusammenfällt und ein einfacher Testkörper sauber ist, sollte zuerst der thermische und slicerbedingte Übergang geprüft werden.