Auto Bed Leveling klingt so, als würde der Drucker das Druckbett vollständig „automatisch einstellen“. Genau daraus entsteht eines der häufigsten Missverständnisse beim FDM-Druck: ABL bzw. Bed Mesh und Z-Offset lösen nicht dasselbe Problem.
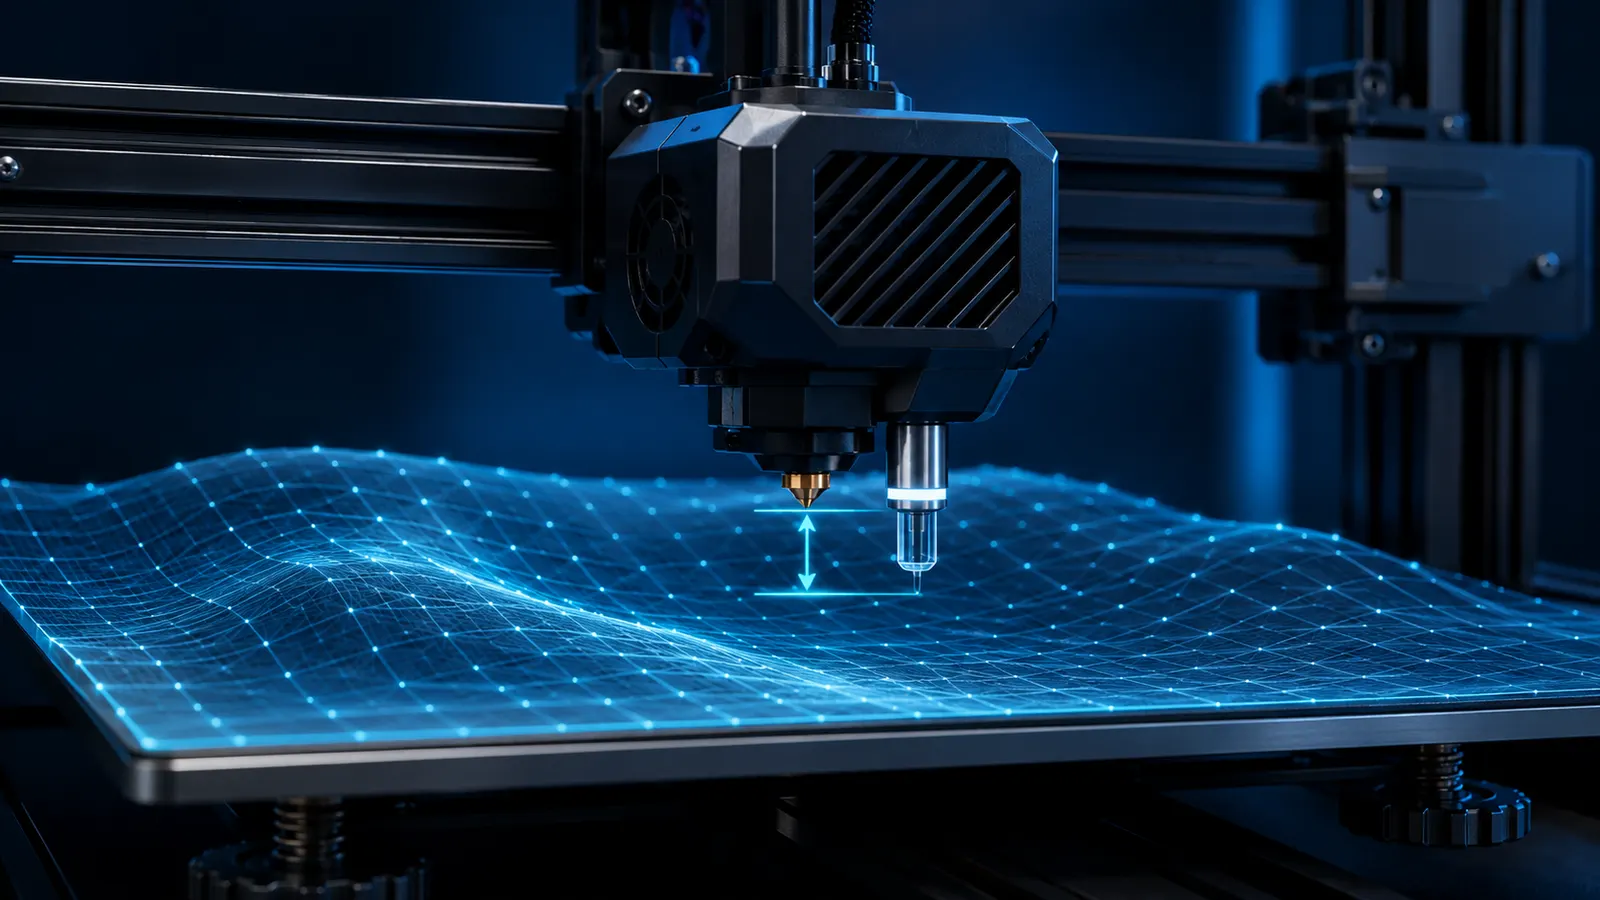
Ein Bed Mesh beschreibt, wie sich die Druckoberfläche über X und Y in der Höhe verändert. Der Z-Offset beziehungsweise Probe-Z-Offset legt dagegen fest, wie die reale Düse zur gemessenen Referenz steht. Ein perfektes Mesh kann deshalb trotzdem einen zu hohen oder zu tiefen First Layer liefern.
ABL, Bed Mesh und Z-Offset im Überblick
| Begriff | Aufgabe | Was er nicht repariert |
|---|---|---|
| ABL / Auto Bed Leveling | misst mehrere Punkte und erzeugt je nach Firmware eine Ebene oder ein Mesh | falschen Düsenabstand, lose Mechanik, unzuverlässige Probe |
| Bed Mesh | speichert relative Höhenabweichungen der Druckoberfläche und kompensiert sie während des Drucks | falschen Probe-Z-Offset oder einen mechanisch schiefen/losen Drucker |
| Z-Offset / Probe Z Offset | definiert die vertikale Beziehung zwischen Düse, Probe-Auslösepunkt und Druckoberfläche | lokale Unebenheiten über die gesamte Platte |
Was Auto Bed Leveling wirklich macht
Bei einem typischen ABL-Ablauf fährt der Drucker mehrere Messpunkte an. Aus diesen Messungen entsteht entweder eine mathematische Ebene oder eine Höhenkarte. Während des Drucks verändert die Firmware die Z-Position dann minimal, damit der Abstand zur realen Bettoberfläche möglichst konstant bleibt.
Marlin beschreibt für seine Mesh-Verfahren genau dieses Prinzip: Die gemessenen Z-Werte werden genutzt, um Höhenunterschiede der Oberfläche per Interpolation auszugleichen. Klipper weist zusätzlich ausdrücklich darauf hin, dass eine softwarebasierte Korrektur die Bettform nur annähern kann und keine mechanischen oder elektrischen Probleme repariert.
Das ist ein wichtiger Unterschied zu „Bett gerade machen“. ABL kann ein leicht unebenes Bett kompensieren – es richtet aber keine lockeren Rollen, schiefen Gantries, verbogenen Halter oder unzuverlässigen Sensoren.
Was der Z-Offset wirklich macht
Der Z-Offset ist die Referenz, die dem Drucker sagt, wo sich die Düsenspitze im Verhältnis zum Probe-Auslösepunkt beziehungsweise zur Druckoberfläche befindet. Bei Klipper ist der Probe-z_offset ausdrücklich der Abstand zwischen Düse und Bett in dem Moment, in dem die Probe auslöst. Marlin beschreibt den Z-Probe-Offset ebenfalls als XYZ-Abstand zwischen Düse und Probe-Triggerpunkt.
Genau deshalb kann ein sauberes Bed Mesh trotzdem einen schlechten ersten Layer erzeugen:
- Z-Offset zu hoch: Linien liegen rund auf dem Bett, haften schlecht und haben Lücken.
- Z-Offset zu tief: Filament wird stark gequetscht, Bahnen bilden Grate, die Düse kann über die Oberfläche schaben.
- Z-Offset korrekt: die erste Schicht wird gleichmäßig leicht gequetscht und haftet reproduzierbar.
Prusa beschreibt die First-Layer-Kalibrierung entsprechend als Einstellung des realen Abstands zwischen Düsenspitze und Druckoberfläche. Das ist genau die Funktion, die ein Bed Mesh allein nicht übernimmt.
Warum ein perfektes Mesh den Z-Offset nicht ersetzt
Stell dir das Mesh als Form der Landschaft vor und den Z-Offset als absolute Höhe der Düse über dieser Landschaft. Das Mesh kann wissen, dass die rechte Bettseite 0,15 mm höher liegt als die linke. Wenn deine Düse insgesamt aber 0,20 mm zu hoch startet, bleibt der First Layer auf der ganzen Platte zu hoch.
Umgekehrt kann ein perfekter Z-Offset in der Mitte des Betts trotzdem einen ungleichmäßigen ersten Layer liefern, wenn die Druckoberfläche stark gewölbt ist und kein Mesh aktiv ist.
Probe Offset, Live Z, Babystepping und G-Code Offset: ähnliche Namen, unterschiedliche Ebenen
Je nach Drucker und Firmware tauchen verschiedene Begriffe auf. Sie sollten nicht blind miteinander gleichgesetzt werden.
- Probe Z Offset: physische Kalibrierung zwischen Probe-Auslösepunkt und Düsenspitze.
- Live Adjust Z / First Layer Calibration: herstellerabhängige Feineinstellung des realen First-Layer-Abstands.
- Babystepping: temporäre kleine Z-Korrektur während des Drucks; kann je nach Firmware optional gespeichert oder in einen Offset übernommen werden.
- SET_GCODE_OFFSET / G-Code Offset: zusätzliche Koordinatenverschiebung; nicht automatisch identisch mit der Probe-Kalibrierung.
Gerade bei Klipper sollte man einen falschen Probe-z_offset nicht dauerhaft mit einem beliebigen G-Code-Offset kaschieren. Erst die Referenz sauber kalibrieren, danach nur gezielt zusätzliche Offsets verwenden.
Die richtige Reihenfolge: Mechanik → Justage → Referenz → Mesh
Prüfe zuerst Befestigungen, mechanisches Spiel, Düse und korrekt eingesetzte Platte. Kontrolliere Probe-Wiederholbarkeit und temperaturabhängiges Verhalten nach der Anleitung des jeweiligen Systems. Führe eine nötige Bett-/Gantry-Justage nach dessen Kalibrierablauf aus.
Die Referenz muss nach der letzten relevanten Justage gültig sein. Klipper weist darauf hin, dass eine Änderung der Bettneigung bei einer Probe mit X/Y-Versatz die Probe-Z-Kalibrierung ungültig machen kann. Deshalb nicht erst Probe-Z kalibrieren, anschließend Bett/Gantry verändern und das alte Ergebnis ungeprüft übernehmen. Manche Justageabläufe setzen eine vorläufige Probe-Kalibrierung voraus; die abschließende Prüfung erfolgt danach.
Sind Mechanik und Referenz gültig, erst dann das Mesh neu erstellen und die reale erste Schicht prüfen. Eine ungültig gewordene Probe-Kalibrierung macht auch darauf beruhende Mesh-Daten unbrauchbar. Bei automatischer Düsenkontaktmessung den gerätespezifischen Ablauf verwenden; eine manuelle Probe-Kalibrierung ist kein universeller Pflichtschritt.
Wann du das Mesh neu erstellen solltest
Ein neues Mesh ist sinnvoll, wenn sich die Geometrie oder Messreferenz tatsächlich geändert hat, zum Beispiel nach:
- Wechsel oder Neu-Montage von Düse/Hotend,
- Umbau oder Versetzen der Probe,
- Änderungen an Bett, Federstahlplatte oder Magnetbasis,
- Gantry-/Z-Achsen-Justage,
- erkennbar veränderter Bettform nach Wartung oder Umbau.
Ein Mesh ständig neu zu messen, obwohl die eigentliche Ursache ein falscher Z-Offset oder eine verschmutzte Düse ist, kostet dagegen nur Zeit.
Wann du den Z-Offset neu prüfen solltest
Der Z-Offset ist besonders nach Änderungen relevant, die die reale Düsenspitze oder Probe-Referenz verschieben:
- Düsenwechsel oder Hotend-Arbeiten,
- Probe neu montiert oder Halter verändert,
- Druckkopf demontiert,
- Gantry/Z-Tilt deutlich verändert,
- First Layer ist plötzlich überall gleichmäßig zu hoch oder zu tief.
Bei nozzle-contact- oder load-cell-basierten Systemen ist zusätzlich die Düsenreinigung entscheidend. Ein Filamentrest an der Spitze kann die gemessene Referenz verschieben. Genau dieses Thema behandeln wir ausführlicher im Guide zu Nozzle Wiper, Auto-Z-Referenz und First Layer.
Typische Fehldiagnosen
| Symptom | Oft vermutet | Tatsächlich zuerst prüfen |
|---|---|---|
| First Layer überall zu hoch | Mesh schlecht | Z-Offset / Referenz |
| First Layer links gut, rechts schlecht | Z-Offset | Bed Tilt, Mesh, Mechanik |
| Mesh sieht extrem wellig aus | Bett ist defekt | Probe-Wiederholbarkeit, Schmutz, lose Platte, Temperatur |
| Nach Düsenwechsel passt gar nichts mehr | neues Slicer-Profil nötig | Probe-Z-Offset / First-Layer-Referenz neu kalibrieren |
| Eine Ecke bleibt schlecht trotz Mesh | mehr Probe-Punkte | lokale Platte, Schmutz, mechanische Ursache oder ungemessener Bereich |
Mehr Mesh-Punkte sind nicht automatisch besser
Ein dichteres Mesh beschreibt kleinere lokale Strukturen – aber nur dann, wenn der Sensor diese auch reproduzierbar messen kann. Ein verrauschtes 15×15-Mesh ist nicht automatisch besser als ein sauberes 7×7-Mesh.
Klipper weist außerdem darauf hin, dass Software-Kompensation nur eine Näherung ist. Die Qualität hängt deshalb stärker von wiederholbaren Messungen und einer stabilen Mechanik ab als von einer möglichst spektakulären Mesh-Grafik.
Mesh Fade: Warum die Korrektur nicht ewig laufen muss
Einige Firmware-Systeme können die Mesh-Korrektur über mehrere Millimeter langsam ausblenden. Marlin nennt das Fade Height; Klipper bietet ebenfalls fade_start und fade_end. Dadurch muss ein hoher Druck nicht bis zur letzten Schicht exakt die Form des Druckbetts „nachfahren“.
Das ist aber kein Ersatz für ein gutes Bett oder korrekte Referenzen. Eine stark verzogene Druckplatte sollte mechanisch beziehungsweise konstruktiv betrachtet werden, statt sie nur über viele Millimeter Software-Korrektur zu verstecken.
Praktischer Diagnose-Workflow für einen schlechten First Layer
Beginne mit der passenden Reinigung, sauberer Düse, korrekt eingesetzter Platte und stabilem Materialprofil. Vergleiche dieselbe kleine First-Layer-Datei an mehreren Positionen. Halte Temperatur, Layerhöhe, Flow und Startablauf konstant; protokolliere jede einzelne Änderung.
| Beobachtung | Als Nächstes prüfen | Was sie nicht beweist |
|---|---|---|
| Linien überall ähnlich rund oder aufgerieben | Düsenreferenz und reale Layerhöhe; zusätzlich Extrusion/Flow prüfen. | Ein globales Muster beweist keinen falschen Z-Offset. |
| Fehler ändert sich mit X/Y | Plattensitz, Schmutz darunter, Tilt, aktives Mesh und Messwiederholbarkeit. | Mehr Mesh-Punkte sind nicht automatisch die Lösung. |
| Bahnen sehen plausibel aus, lösen sich aber | Material-/Plattenkompatibilität, Rückstände, Temperatur und Trennschicht. | Mehr Anpressung ersetzt keine geeignete Oberfläche. |
| Ergebnis wechselt zwischen gleichen Versuchen | Temperaturzustand, Düse, Probe und Mechanik. | Ein gespeichertes Mesh garantiert keine reproduzierbare Referenz. |
Gespeichert ist nicht automatisch aktiv
Prüfe den tatsächlich ausgeführten Start-G-Code bzw. das START_PRINT-Makro. In Klipper wird das Profil default nicht mehr automatisch beim Start geladen. Ein passendes gespeichertes Profil muss im vorgesehenen Startablauf geladen werden, oder der Ablauf erzeugt ein neues Mesh.
Wenn BED_MESH_CALIBRATE bereits ein frisches Mesh erzeugt, danach nicht pauschal ein altes Profil laden: Das kann die neue Messung ersetzen. Adaptive Meshes sind auf den jeweiligen Druckbereich bezogen und sollen nicht für andere Dateien wiederverwendet werden. Diese Hinweise sind Klipper-spezifisch, keine Befehlsvorlage für andere Firmwares.
Abbrechen und Ursache klären: bei Düsenkratzen, instabiler Messung oder sichtbar beschädigter Platte. Erst nach einer stabilen Referenz und passender Oberfläche jeweils eine Slicer-Einstellung ändern. Abschnitt geprüft am 13. Oktober 2026. Für die Symptome hilft auch der Druckfehler-Finder.
Klipper, Marlin und Prusa: gleiche Physik, andere Bedienung
Die Grundlogik ist firmwareübergreifend gleich, die Werkzeuge unterscheiden sich aber:
- Klipper:
PROBE_CALIBRATEfür den Probe-Z-Offset,BED_MESH_CALIBRATEfür die Höhenkarte. - Marlin: Probe-Offset z. B. über
M851; Bed-Leveling je nach aktivierter Methode überG29undM420. - Prusa: First Layer Calibration / Live Adjust Z gilt für die entsprechenden Modelle, etwa MINI/MINI+. Systeme mit automatischer Düsenkontaktmessung haben einen anderen Ablauf; die Anleitung des konkreten Modells entscheidet.
Deshalb sollte man Werte oder Vorzeichen nicht blind zwischen verschiedenen Druckern und Firmwares kopieren.
Fazit
Auto Bed Leveling ersetzt den Z-Offset nicht. Ein Bed Mesh beschreibt die Form und relative Höhe des Druckbetts; der Z-Offset beziehungsweise Probe-Z-Offset definiert die reale Referenz zwischen Düse und Messsystem. Erst wenn Mechanik, Referenz und Mesh zusammenpassen, wird der erste Layer über die ganze Platte gleichmäßig.
Wenn dein Drucker trotz „perfektem Mesh“ überall zu hoch oder zu tief startet, solltest du deshalb nicht noch mehr Probe-Punkte hinzufügen – sondern zuerst die Z-Referenz prüfen.
Quellen & Dokumentation
- Klipper Documentation – Bed Mesh
- Klipper Documentation – Probe calibration / z_offset
- Marlin – M851 XYZ Probe Offset
- Marlin – Unified Bed Leveling
- Prusa Knowledge Base – Kalibrierung der ersten Schicht
Recherchestand: 1. September 2026. Menübezeichnungen und konkrete Befehle hängen von Firmware, Drucker und Probe-System ab.
Häufige Fragen
Ersetzt Auto Bed Leveling den Z-Offset?
Nein. ABL beziehungsweise Bed Mesh kompensiert relative Höhenunterschiede der Druckoberfläche. Der Z-Offset legt die vertikale Referenz zwischen Düse, Probe und Bett fest.
Warum ist mein First Layer trotz gutem Bed Mesh überall zu hoch?
Wenn der Fehler über die gesamte Fläche ähnlich ist, ist der Z-Offset beziehungsweise die Z-Referenz wahrscheinlicher als die Mesh-Form.
Muss ich nach einem Düsenwechsel den Z-Offset neu kalibrieren?
Oft ja, besonders wenn sich die reale Düsenposition im Hotend verändert hat. Bei probe-basierten Systemen sollte die Referenz danach geprüft werden.
Brauche ich möglichst viele Mesh-Punkte?
Nein. Mehr Punkte helfen nur, wenn Probe und Mechanik reproduzierbar sind. Ein dichteres, verrauschtes Mesh ist nicht automatisch genauer.
Was sollte ich zuerst kalibrieren: Z-Offset oder Bed Mesh?
Zuerst Mechanik und Probe-Referenz beziehungsweise Z-Offset, danach Gantry/Bed-Tilt und anschließend das Bed Mesh.