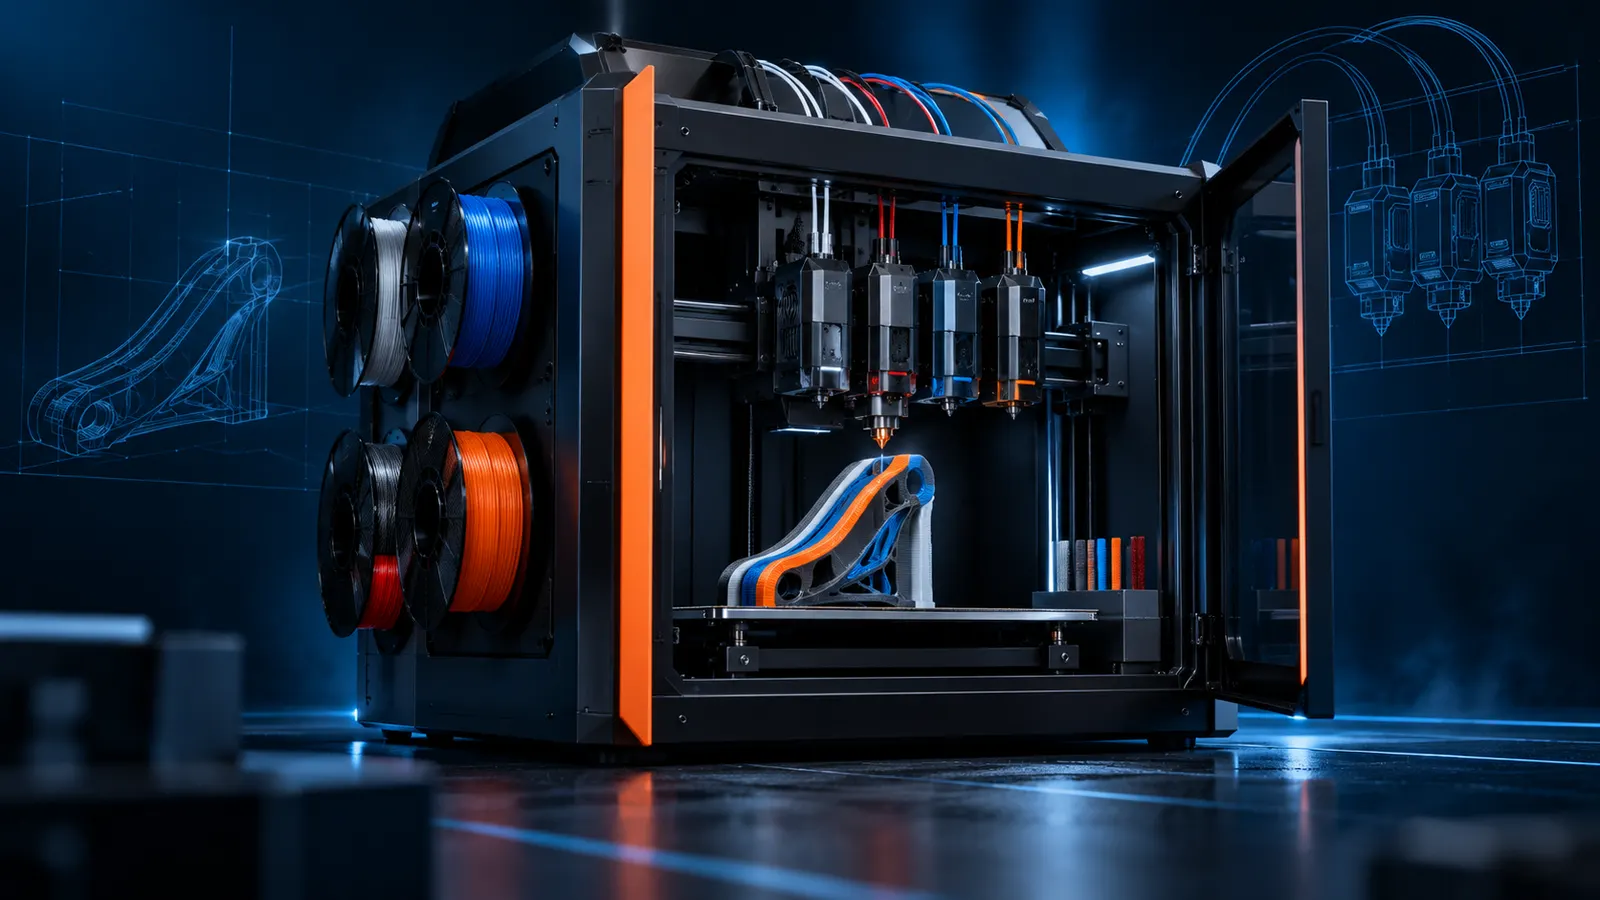
Bondtech INDX gehört zu einer neuen Klasse von Multi-Material-Systemen: Statt mehrere Filamente nacheinander durch dieselbe Düse zu drücken, stehen mehrere komplette Werkzeuge bereit. Das verändert den Workflow grundlegend. Farben, unterschiedliche Materialien und sogar verschiedene Düsendurchmesser (Nozzle Diameter) können innerhalb eines Druckjobs gewechselt werden, ohne jedes Mal einen langen Filamentwechsel durch ein einziges Hotend durchführen zu müssen.
Besonders sichtbar wurde INDX 2026 durch die Zusammenarbeit mit Prusa. Für den CORE One / CORE One+ gibt es Umrüstsätze mit vier oder acht Werkzeugen, und Prusa bietet den CORE One+ (Gen 2) inzwischen auch direkt als komplette INDX-Version an. Gleichzeitig ist wichtig, Marketingbegriffe wie „kein Purge Tower“ richtig einzuordnen: Toolchanger allgemein benötigen nicht zwangsläufig gar kein Priming. Beim INDX wird das Werkzeug vor dem Wiedereinstieg außerhalb des Druckbereichs gezielt vorgefüllt; dadurch kann der klassische Prime-/Waste-Tower entfallen.
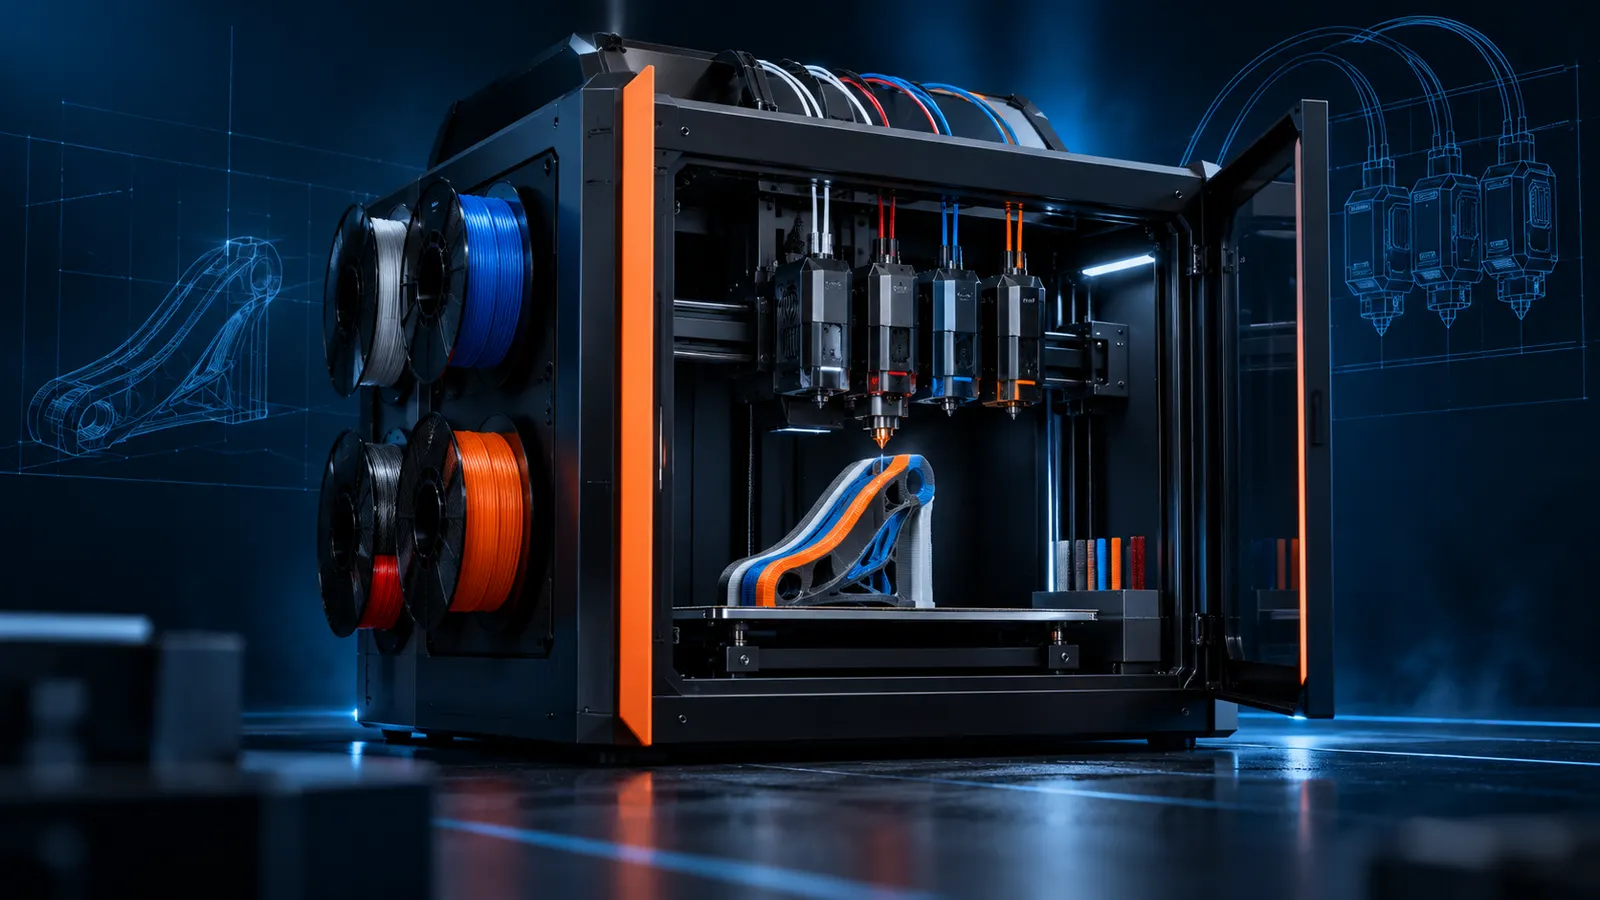
Was ist Bondtech INDX?
INDX ist ein modulares Toolchanger-System von Bondtech. Ein beweglicher Smart Toolhead nimmt jeweils das benötigte Werkzeug auf, während weitere Werkzeuge geparkt bleiben. Jedes Werkzeug kann bereits mit einem eigenen Filament und einer eigenen Düse vorbereitet sein.
Dadurch lassen sich typische Aufgaben eines Multi-Material-Drucks anders lösen als bei AMS-, MMU- oder ähnlichen Single-Nozzle-Systemen:
- mehrere Farben ohne kompletten Filamentwechsel in derselben Düse,
- starre und flexible Materialien im selben Job,
- lösliche oder leicht lösbare Support-Interfaces,
- verschiedene Düsendurchmesser im selben Modell,
- weniger Purge-Material, weil die vorherige Farbe nicht aus derselben Schmelzzone gespült werden muss.
Das Grundprinzip ähnelt anderen Toolchangern, unterscheidet sich aber deutlich von IDEX: Bei IDEX bewegen sich zwei Extruder unabhängig auf derselben Achse. INDX verwaltet mehrere geparkte Werkzeuge, von denen jeweils eines aufgenommen wird.
Wie funktioniert der Werkzeugwechsel?
Beim Wechsel fährt der Druckkopf zur Werkzeugstation, legt das aktive Werkzeug ab und nimmt das nächste auf. Das neue Werkzeug muss anschließend reproduzierbar an derselben Position sitzen, thermisch bereit sein und direkt mit stabilem Materialfluss weiterdrucken können.
Prusa nennt für die aktuelle CORE-One+-Integration einen echten Material-zu-Material-Toolchange von ungefähr 12 Sekunden, gemessen vom letzten Extrusionspunkt des alten Materials bis zur ersten Extrusion des neuen Materials direkt am Modell. Ein wichtiger Bestandteil ist die schnelle Temperaturregelung mit Induktionsheizung und einer massearmen Düse.
Warum INDX so wenig Purge benötigt
Bei einem klassischen Single-Nozzle-Multicolor-System verbleibt Material A in der Schmelzzone. Für Material B muss diese Schmelzzone erst freigespült werden. Je stärker sich Farbe, Materialtyp oder Temperatur unterscheiden, desto mehr Material kann dabei anfallen.
Beim Toolchanger bleibt Material A dagegen in seinem eigenen Werkzeug. Material B befindet sich bereits im nächsten Werkzeug. Genau deshalb muss die Düse nicht mehrere Zentimeter Filament durchspülen, um die alte Farbe vollständig zu verdrängen.
Für andere Toolchanger gilt diese Aussage nicht automatisch. Je nach System, Slicer und Material kann eine kleine Prime-/Wipe-Struktur weiterhin sinnvoll sein. Der Vorteil besteht vor allem darin, dass die große Farbspülung einer gemeinsamen Düse entfällt.
Vier oder acht Werkzeuge: Was bringt das in der Praxis?
| Anwendung | Warum mehrere Werkzeuge helfen |
|---|---|
| Mehrfarbdruck | Jede Farbe bleibt dauerhaft in einem eigenen Werkzeug geladen. |
| PLA + PETG Support Interface | Support-Material muss nicht durch dasselbe Hotend gewechselt werden; Materialtrennung wird einfacher. |
| PLA + TPU | Ein flexibles Material kann in einem speziell dafür vorbereiteten Werkzeug bleiben. |
| 0,4 + 0,8 mm Düse | Außenflächen können fein, Infill oder große innere Bereiche mit größerer Düse gedruckt werden. |
| löslicher Support | PVA/BVOH kann separat gehalten werden, ohne ständig lange Wechselwege durchzuführen. |
Unterschiedliche Düsen in einem Druckjob
Einer der spannendsten Punkte ist der Wechsel zwischen verschiedenen Düsendurchmessern. Eine kleine Düse kann sichtbare Konturen oder feine Details übernehmen, während eine größere Düse dicke Innenwände oder Infill schneller erzeugt. Das ist technisch interessanter als reiner Farbwechsel, weil damit Qualität und Druckzeit innerhalb desselben Bauteils unterschiedlich priorisiert werden können.
Allerdings muss der Slicer die Werkzeuge sauber verwalten. Linienbreite (Line Width), Layerhöhe, Flow, Temperatur und MVS gehören weiterhin zum jeweiligen Werkzeug. Unterschiedliche Düsen sind kein kostenloser Geschwindigkeitsboost – sie brauchen passende Profile und genügend Platz für saubere Werkzeugwechsel.
Hilfreich für die grundsätzliche Abstimmung sind unser Nozzle-, Layer- & Speed-Planer und der Guide zu Max Volumetric Speed.
Tool-Offsets und Kalibrierung
Mehrere Werkzeuge müssen geometrisch exakt aufeinander abgestimmt sein. Bereits kleine X-/Y-/Z-Abweichungen werden bei Farbgrenzen oder Materialübergängen sichtbar. INDX nutzt in der Prusa-Integration unter anderem Loadcell-Messung und eine automatische Offset-Kalibrierung per Eddy-Current-Verfahren.
Das ist ein zentraler Punkt bei jedem Toolchanger: Nicht nur das Andocken muss zuverlässig funktionieren, sondern auch die Wiederholgenauigkeit nach hunderten Werkzeugwechseln. Bei Problemen zeigen sich sonst typische Fehler:
- sichtbarer Versatz zwischen Farben,
- unterschiedliche Layerhöhe zwischen Werkzeugen,
- unsaubere Übergänge an Support-Interfaces,
- Collision-Risiko, wenn eine Düse relativ zu den anderen zu tief steht.
INDX vs. AMS/MMU vs. IDEX
| System | Stärke | Typischer Nachteil |
|---|---|---|
| Single-Nozzle AMS/MMU | kompakt, ein Hotend, viele Farben | Filamentwechsel und Purge-Aufwand |
| INDX / Toolchanger | separate Werkzeuge, Materialien und Düsen | höhere mechanische und kalibriertechnische Komplexität |
| IDEX | zwei unabhängige Extruder, Copy/Mirror möglich | meist auf zwei Werkzeuge begrenzt, größerer bewegter Aufbau |
Unser IDEX-Guide erklärt die zweite Architektur ausführlicher. Den Begriff Toolchanger findest du zusätzlich kompakt im LayerKompass-Lexikon.
Support Interface: besonders sinnvoller Anwendungsfall
Für funktionale Drucke ist Multi-Material nicht nur eine Farbfrage. Ein zweites Material kann gezielt als Support Interface eingesetzt werden. PLA und PETG haften beispielsweise nur begrenzt aneinander und können – richtig eingestellt – saubere Trennflächen ermöglichen.
Bei einer gemeinsamen Düse kostet jeder Materialwechsel Zeit und Purge-Material. Ein Toolchanger hält beide Materialien getrennt und reduziert damit genau diesen Nachteil. Mehr dazu im Guide PLA/PETG als Support Interface.
Die aktuelle Düsensituation: „hardened“ war nicht wirklich hardened
Ein wichtiger Qualitäts- und Transparenzpunkt betrifft die ausgelieferten INDX-Düsen. Bondtech hatte die Düsen der Founders Edition und der ersten CORE-One+-Conversion-Kits als gehärtet und für abrasive Materialien geeignet beschrieben. Ende Juli 2026 stellte Bondtech klar, dass diese Beschreibung so nicht korrekt war.
Die ausgelieferten Düsen bestehen laut Bondtech aus nitrocarburiertem Stahl und wurden bei etwa 30–32 HRC gemessen. Bondtech nennt für „wirklich gehärtete“ Düsen ungefähr 55–60 HRC. Normale PLA-, PETG-, ABS-, ASA-, TPU- und viele weitere nicht abrasive Materialien sind davon nicht betroffen; Carbon-, Glasfaser-, Glow-in-the-dark- oder metallgefüllte Filamente können die aktuellen Düsen jedoch deutlich schneller verschleißen.
Aktueller Stand im September 2026
Die Founders Edition ist bereits bei Nutzern. Seit August 2026 werden die ersten regulären Conversion-Kits für CORE One / CORE One+ ausgeliefert. Prusa bietet den CORE One+ (Gen 2) mit vier oder acht INDX-Werkzeugen als Bausatz und fertig montiert an. Ende August kamen außerdem Bestelloptionen für CORE One L+ INDX hinzu.
Parallel bietet Bondtech einen Development-Kit-Pfad für eigene bzw. offene Druckerplattformen an und nennt unter anderem Klipper, Kalico und RepRapFirmware als unterstützte Umgebungen. Für Selbstbau-Systeme ist INDX damit langfristig ebenfalls interessant, allerdings ist die Integration dort wesentlich stärker ein Engineering-Projekt als beim fertigen Prusa-Paket.
Wo liegen die Grenzen?
- Mehr Mechanik: Docks, Werkzeuge, Sensorik und Kalibrierung schaffen zusätzliche Fehlerquellen.
- Mehr Profile: Jede Material-/Düsenkombination braucht weiterhin saubere Einstellungen.
- Toolchange ist nicht kostenlos: 12 Sekunden sind schnell, summieren sich bei tausenden Wechseln aber trotzdem.
- Prime ist nicht komplett verschwunden: INDX verschiebt das Priming nur aus dem klassischen Tower in einen effizienteren Off-Bed-Prozess.
- Abrasive Filamente: die aktuell ausgelieferten Düsen sind nicht mit echten gehärteten Düsen gleichzusetzen.
- Kosten: mehrere komplette Werkzeuge sind technisch aufwendiger als ein einzelnes Hotend mit Filamentwechsler.
Für wen ist INDX besonders interessant?
INDX ist vor allem interessant, wenn Multi-Material nicht nur gelegentliches Farbspiel ist, sondern ein echter Bestandteil des Workflows:
- häufige Multicolor-Drucke mit vielen Wechseln,
- funktionale Teile mit Support-Interface,
- flexible und starre Materialien in einem Modell,
- verschiedene Düsendurchmesser in einem Druck,
- Nutzer, die Purge-Abfall und lange Filamentwechsel reduzieren möchten.
Wer dagegen nur selten zwei Farben druckt, bekommt mit einem klassischen Filamentwechsler oft die einfachere und günstigere Lösung.
Fazit
Bondtech INDX ist weniger ein „besseres AMS“ als eine andere Architektur. Statt Material immer wieder durch ein einzelnes Hotend zu wechseln, werden komplette Werkzeuge vorbereitet und gewechselt. Genau dadurch entstehen die Vorteile bei Multi-Material, Support-Interfaces und unterschiedlichen Düsendurchmessern.
Die interessanteste technische Leistung ist dabei nicht das Marketingversprechen „kein Purge Tower“, sondern die Kombination aus reproduzierbarem Toolchange, schneller thermischer Reaktion, automatischer Offset-Kalibrierung und einem sehr kleinen Off-Bed-Priming. Gleichzeitig bleibt das System komplexer als ein Single-Nozzle-Setup und die aktuelle Düsensituation bei abrasiven Materialien muss transparent berücksichtigt werden.
Quellen & aktueller Stand
- Bondtech – INDX Produkt- und Technikübersicht
- Prusa – CORE One+ Gen 2 INDX, Versandstart und aktueller Funktionsstand
- Prusa – State of INDX, Juli 2026
- Bondtech – INDX Hardened Nozzles Update, 29. Juli 2026
Recherchestand: 7. September 2026. Verfügbarkeit, Firmware, Profile, Düsenoptionen und technische Details können sich bei einem jungen System noch ändern.
Häufige Fragen
Braucht Bondtech INDX einen Purge Tower?
In der aktuellen Prusa-Integration wird das Werkzeug außerhalb des Druckbereichs gezielt vorgeprimt, sodass kein klassischer Waste-/Prime-Tower benötigt wird. Das ist jedoch eine Eigenschaft dieser Implementierung und keine allgemeine Regel für jeden Toolchanger.
Wie schnell wechselt INDX das Werkzeug?
Prusa nennt für die aktuelle CORE-One+-Integration ungefähr 12 Sekunden vom letzten Extrusionspunkt eines Materials bis zur ersten Extrusion des nächsten Materials am Modell.
Kann INDX verschiedene Düsendurchmesser in einem Druck verwenden?
Ja. Mehrere Werkzeuge können mit unterschiedlichen Düsen vorbereitet werden, sodass beispielsweise feine Außenbereiche und gröbere Infill-Bereiche mit verschiedenen Düsen gedruckt werden können.
Sind die aktuellen INDX-Düsen für Carbon- oder Glasfaserfilamente geeignet?
Die zuerst ausgelieferten Düsen sind nitrocarburierter Stahl, aber nicht im üblichen Sinn voll gehärtet. Bondtech warnt bei abrasiven CF/GF-, Glow- oder metallgefüllten Filamenten vor beschleunigtem Verschleiß.
Was ist der Unterschied zwischen INDX und IDEX?
IDEX nutzt typischerweise zwei unabhängig bewegliche Extruder. INDX ist ein Toolchanger mit mehreren geparkten Werkzeugen, von denen jeweils eines vom Smart Toolhead aufgenommen wird.