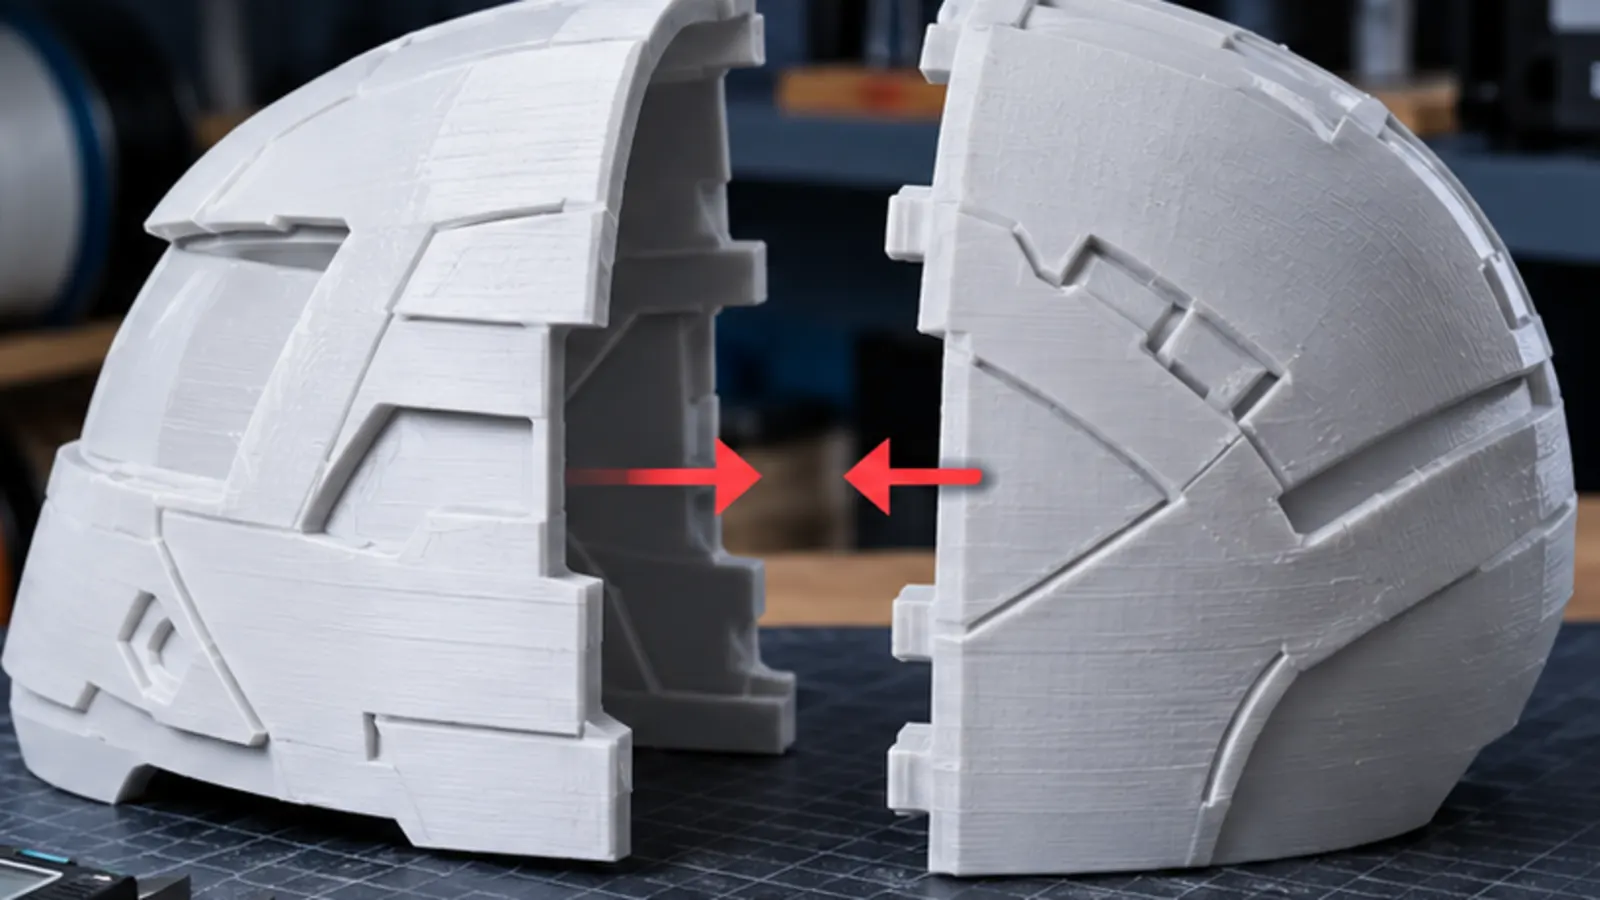
Im Slicer sieht alles perfekt aus: Du schneidest einen Helm, eine große Figur oder ein Gehäuse in mehrere Teile, die Schnittflächen liegen exakt aufeinander und Pins oder Steckverbinder sitzen sauber. Nach dem Druck entsteht dann plötzlich ein Spalt, die Kanten stehen gegeneinander, ein Pin passt nicht in sein Loch oder zwei große Segmente lassen sich nur mit Kraft zusammendrücken.
Das bedeutet nicht automatisch, dass der Schnitt im Slicer falsch war. Zwischen mathematisch perfekter Geometrie und einem realen FDM-Druck liegen First Layer, Extrusion, Schrumpfung, Warping, Druckorientierung und Fertigungstoleranzen. Gerade bei großen Bauteilen wie Helmen können sich kleine Abweichungen über viele Zentimeter sichtbar aufsummieren.

Warum zwei Teile im Slicer passen – aber gedruckt nicht
Der Slicer arbeitet mit idealer Geometrie. Eine plane Schnittfläche ist exakt plan, ein 6-mm-Pin kann exakt 6,00 mm groß sein und ein dazugehöriges 6-mm-Loch ebenfalls. Der Drucker erzeugt diese Geometrie aber nicht verlustfrei. Kunststoff wird heiß extrudiert, auf das Bett gedrückt, kühlt ab und kann sich je nach Material und Bauteilgeometrie unterschiedlich verformen.
Deshalb sollte man zwei Arten von Fehlern unterscheiden:
| Fehlerart | Typisches Bild | Wahrscheinliche Richtung |
|---|---|---|
| lokaler Fehler | nur unten, nur an einer Ecke oder nur an Supportflächen | Elefantenfuß, Warping, Support, Z-Naht (Z Seam) |
| konstanter Maßfehler | Fuge überall ähnlich falsch, Außenmaß generell zu groß/klein | Flow, XY-Kompensation, Schrumpfung, Kalibrierung |
| Passungsfehler | Pin steckt nicht, Loch zu klein, Nut zu eng | fehlendes Spiel, Hole/Contour Compensation, Elephant Foot |
| Formfehler | Teile sind gebogen oder gegeneinander verdreht | Warping, Orientierung, Temperatur/Kühlung |
1. Elefantenfuß gezielt prüfen: Unterkante oder ganze Passung?
Elefantenfuß ist eine verbreiterte Kontur im unteren Bereich des Drucks. Bei einer auf dem Bett liegenden Fügefläche kann schon dieser lokale Rand verhindern, dass ansonsten passende Teile zusammengehen. Prüfe die abgekühlten Teile: Blockiert nur die Unterkante, oder klemmt die gesamte Höhe? Eine breite Gesamtkontur kann auch auf Spiel im CAD, Skalierung oder andere Maßabweichungen zurückgehen.
| Beobachtung | Nächste Prüfung | Ungeeignete Abkürzung |
|---|---|---|
| Nur der bettseitige Rand blockiert | Erste Schicht und Kontur oberhalb getrennt ansehen. | Das ganze Bauteil kleiner skalieren. |
| Erste Bahnen rau, stark verdrängt oder Düse kratzt | Z-Referenz und Plattenprofil nach Geräteanleitung prüfen; bei Kratzen abbrechen. | Mit großer Konturkompensation weiterdrucken. |
| Mehrere untere Layer verbreitert, darüber plausibel | Thermische Bedingungen und tatsächlichen betroffenen Höhenbereich prüfen. | Nur einen universellen First-Layer-Wert übernehmen. |
| Passung über die ganze Höhe zu eng | Konstruktionsspiel, Innen-/Außenmaße und Materialprozess prüfen. | Jeden Maßfehler als Elefantenfuß behandeln. |
Prüfreihenfolge: Zuerst die erste Schicht und Referenz stabilisieren. Bett- und Düsentemperatur innerhalb der Material-/Plattenfreigabe beurteilen. Danach einen kleinen Ausschnitt der echten Fügegeometrie bei unveränderter Orientierung drucken. Erst eine verbleibende lokale Aufweitung mit kleiner, gezielter Elephant-Foot-Kompensation oder einer konstruktiven Fase behandeln.
Die Slicer unterscheiden sich: PrusaSlicer beschreibt eine adaptive Korrektur der ersten Schicht; OrcaSlicer bietet zusätzlich die Zahl der kompensierten Layer. Prüfe die Vorschau, dünne Stege und den Brim-Anschluss nach jeder Änderung. Das Ziel ist eine passende Unterkante bei weiterhin zuverlässiger Haftung, keine maximal verkleinerte Standfläche.
Vergleich akzeptieren: Die abgekühlte Unterkante lässt sich ohne Gewalt fügen, die übrige Kontur passt weiter, und Haftung sowie dünne Details verschlechtern sich nicht. Werden die unteren Bahnen beschädigt oder löst sich der Test, zuerst den Prozess prüfen. Eine Fase ist eine konstruktive Änderung und darf benötigte Anlageflächen nicht entfernen. Abschnitt geprüft am 13. Oktober 2026.
2. Falscher Flow kann Passungen verschlechtern – ist aber kein universeller Maßregler
Zu viel Material kann Außenkonturen aufbauen, kleine Spalte schließen und Steckverbindungen enger machen. Deshalb gehört eine plausible Flow Ratio zur Basis jeder Maßhaltigkeitsprüfung (Dimensional Accuracy). Gleichzeitig ist es ein Fehler, jeden Maßfehler einfach mit Flow zu korrigieren.
Wenn ein 100-mm-Bauteil proportional zu klein wird oder Bohrungen systematisch anders reagieren als Außenkonturen, sind Shrinkage sowie X-Y Hole/Contour Compensation die passendere Ebene. OrcaSlicer trennt diese Korrekturen ausdrücklich voneinander und bietet zusätzlich einen Toleranztest für die jeweilige Drucker-/Filament-Kombination.
Für die Kalibrier-Reihenfolge siehe Filament in OrcaSlicer systematisch kalibrieren.
3. Materialschrumpfung: bei großen Helmsegmenten wird ein kleiner Prozentsatz sichtbar
Beim Abkühlen schrumpft Kunststoff. Wie stark das in der Praxis wirkt, hängt von Material, Bauteil, Temperaturführung und Drucker ab. OrcaSlicer bietet deshalb getrennte Shrinkage-Werte für XY und Z. Das ist besonders bei großen Teilen relevant: Ein kleiner prozentualer Fehler, der an einem 20-mm-Testteil kaum auffällt, kann über 200 oder 300 mm zu einem sichtbaren Versatz werden.
Wichtig ist, Schrumpfung nicht aus einer einzigen kleinen Messung abzuleiten. Messe möglichst große Referenzstrecken und wiederhole den Test. Wenn X und Y deutlich unterschiedlich abweichen, solltest du zusätzlich Mechanik, Skew und Warping prüfen.
Unser Maßhaltigkeits- & Schrumpfungsrechner hilft, proportionale Schrumpfung von lokalen Loch-/Konturproblemen zu trennen.
4. Warping: die Schnittfläche ist nicht mehr wirklich plan
Bei einem großen Helmsegment kann die Außenkontur maßlich fast stimmen und trotzdem nicht sauber an das Nachbarteil passen. Der Grund: Schon leichtes Warping verdreht oder wölbt die Schnittfläche. Zwei Segmente können dann oben zusammenliegen und unten einen Spalt zeigen – oder umgekehrt.
Typische Hinweise:
- Spalt ist an einer Ecke deutlich größer als an der anderen.
- Das Teil kippelt auf einer wirklich ebenen Fläche.
- Die Fuge lässt sich mit Handkraft schließen und springt danach wieder auf.
- Ein Segment wirkt leicht „bananenförmig“ oder verdreht.
Dann bringt mehr XY-Kompensation wenig. Prüfe Bett-Haftung, Bauteilorientierung, Materialtemperatur, Gehäuse/Umgebung und ob beide Segmente unter vergleichbaren Bedingungen gedruckt wurden.
5. Unterschiedliche Orientierung kann zwei identische Schnittflächen unterschiedlich verformen
Wenn ein Teil mit der Fügefläche nach unten und das Gegenstück hochkant gedruckt wird, erleben beide Schnittflächen völlig unterschiedliche Bedingungen. Eine Fläche bekommt First-Layer-Kompression, die andere Z-Layer-Stufen oder Supportkontakt. Auch Schrumpfung und innere Spannungen können unterschiedlich wirken.
Für große zusammengehörige Segmente ist es deshalb sinnvoll, die Druckorientierung möglichst bewusst zu planen. Nicht jede Hälfte muss identisch stehen – aber du solltest wissen, welche Passfläche dadurch welchem Fehler ausgesetzt wird.
6. Supportflächen sind selten perfekte Fügeflächen
Eine im Slicer plane Fläche kann nach Supportkontakt rau, leicht wellig oder lokal eingesunken sein. Bei einer sichtbaren Klebefuge reicht schon eine kleine Erhebung, um das Gegenstück auf Abstand zu halten.
- kritische Fügeflächen möglichst supportfrei orientieren,
- Support-Z-Abstand und Interface sauber abstimmen,
- Kontaktfläche nach dem Druck auf einzelne hohe Punkte prüfen,
- bei Klebeverbindungen plan schleifen – aber nicht blind die gesamte Geometrie wegschleifen.
7. Z-Naht, Blobs und lokale Überextrusion (Over-Extrusion) können wie ein Maßfehler wirken
Eine einzelne Z-Naht direkt auf der Fügefläche kann zwei ansonsten korrekte Teile gegeneinander auf Abstand halten. Das Gleiche gilt für kleine Blobs, Stringing-Reste oder eine schlecht gereinigte Supportkante.
Bevor du ein komplettes Modell neu skalierst, halte die beiden Teile einmal gegen Licht und markiere die Stellen, an denen sie zuerst Kontakt bekommen. Häufig ist der reale Störpunkt deutlich lokaler als der sichtbare Spalt vermuten lässt.
8. Pins, Dübel und Steckverbinder brauchen konstruktives Spiel
Ein 6,00-mm-Pin in einem 6,00-mm-Loch ist im CAD geometrisch passend, für einen realen FDM-Druck aber meist keine robuste Steckpassung. Drucker, Material und Geometrie brauchen ein bewusst gewähltes Spiel.
OrcaSlicer liefert dafür einen praktischen Toleranztest mit mehreren Abstufungen von 0,0 bis 0,4 mm. Das ist kein universeller Sollwert, zeigt aber sehr gut das Prinzip: Die passende Toleranz muss für die konkrete Drucker-/Filament-Kombination getestet werden.
Bei Steckverbindern solltest du außerdem Außenkontur und Loch getrennt betrachten. OrcaSlicer bietet dafür separate X-Y Hole Compensation und X-Y Contour Compensation.
9. Warum „einfach alles auf 100,5 % skalieren“ oft die falsche Lösung ist
Globales Skalieren verändert alles gleichzeitig: Außenmaße, Löcher, Wandstärken (Wall Thickness), Pin-Abstände und die komplette Form. Wenn nur ein Loch zu klein oder nur der erste Layer zu breit ist, verschlimmert eine globale Skalierung andere Bereiche.
Skalierung ist dann sinnvoll, wenn du tatsächlich einen proportionalen globalen Maßfehler nachgewiesen hast. Für lokale Passungsprobleme sind konstruktives Spiel, Hole/Contour Compensation oder Elephant-Foot-Kompensation gezielter.
10. Der schnellste Diagnose-Workflow
| Was du siehst | Zuerst prüfen |
|---|---|
| Fuge überall ungefähr gleich breit | globale Maßhaltigkeit, Shrinkage, Flow/Kalibrierung |
| nur unten blockiert es | Elefantenfuß, First Layer, Fase |
| Spalt wird zu einer Ecke hin größer | Warping / verdrehte Schnittfläche |
| nur Pins oder Löcher passen nicht | konstruktives Spiel, Hole/Contour Compensation |
| nur Supportseite passt schlecht | Supportkontakt, Nachbearbeitung, Orientierung |
| ein kleiner Punkt hält die ganze Fuge offen | Z-Naht, Blob, Supportrest, Grat |
| Teile aus verschiedenen Druckjobs passen unterschiedlich | Profil, Materialzustand, Temperatur, Druckerzustand |
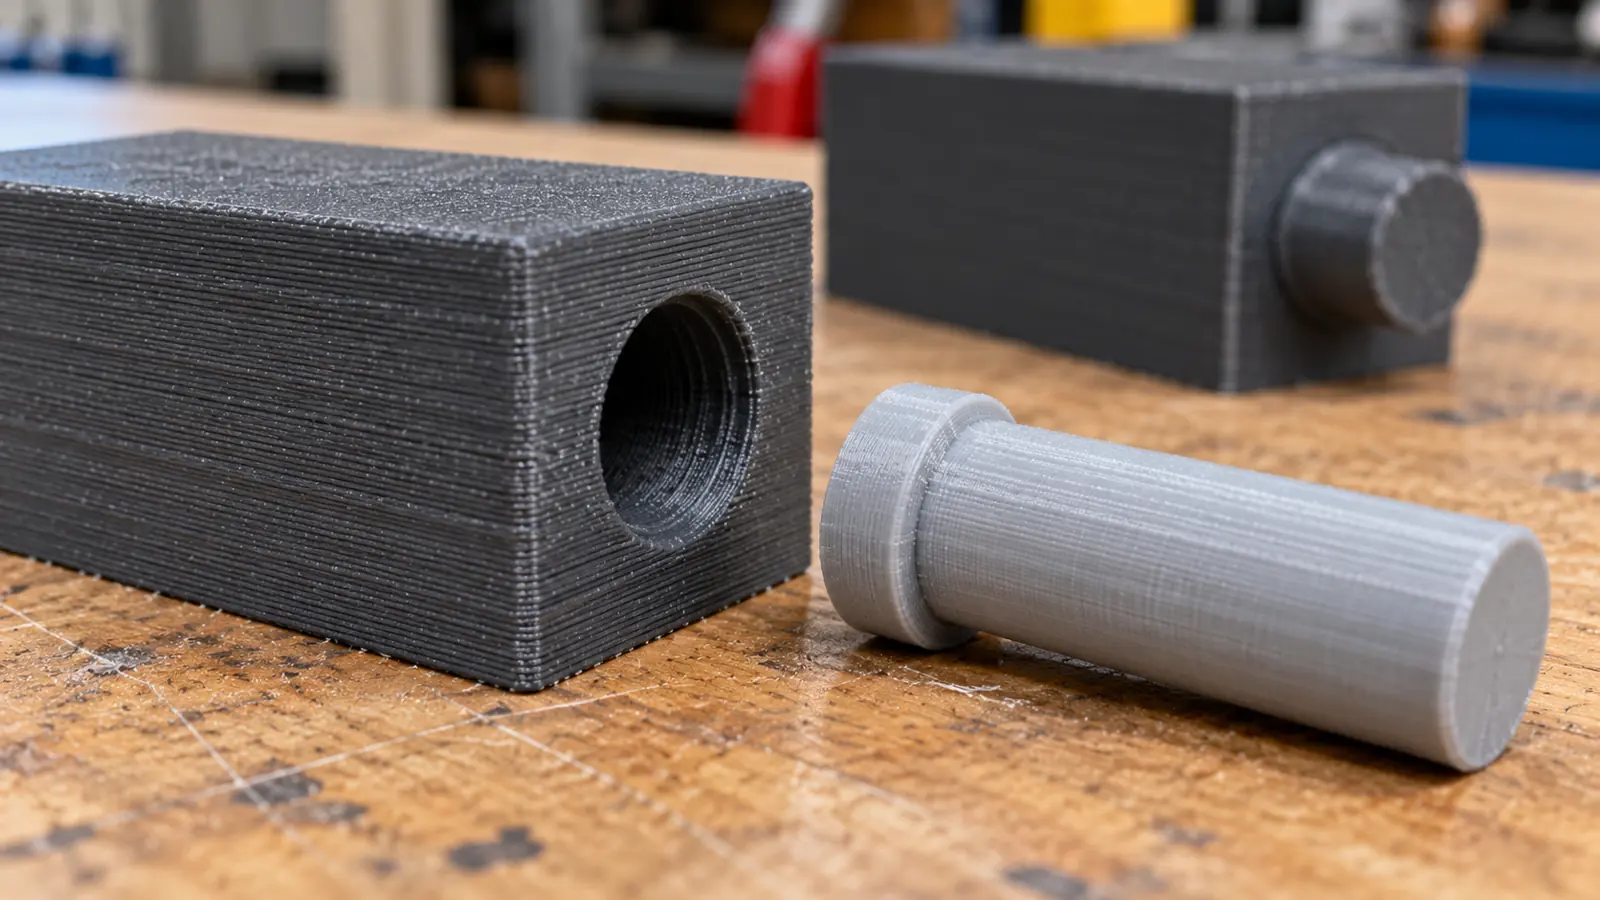
11. Ein Fit-Coupon, der den wirklichen Fehler trennt
Lege die vollständig abgekühlten Segmente zuerst ohne herausnehmbare Pins aneinander. Bei fest integrierten Verbindern nicht mit Kraft zusammenpressen: Sie können den Flächenkontakt verdecken. Prüfe diese Verbindung zunächst an einem Ausschnitt oder einer separaten Variante.
| Beobachtung | Was der nächste Test trennt |
|---|---|
| Flächen liegen ohne Pins sauber an | Jeden Pin einzeln in jede Tasche prüfen: Durchmesser, Tiefe und Zuordnung. |
| Pin sitzt, aber Fuge bleibt offen | Taschentiefe und Stiftlänge prüfen; der Pin kann am Boden anschlagen. |
| Fuge passt nur unter Druck | Planheit und Verzug kontrollieren, statt mehr Spiel an Pins einzustellen. |
| Nur der Taschenanfang blockiert | Unterkante, Fase, Grat und erste Schichten prüfen. |
Entnimm für den Coupon eine kleine Zone der tatsächlichen Verbindung. Behalte Wandstärke, Orientierung, Schichthöhe, Material und Profil bei. Eine beliebige Testbohrung in anderer Orientierung kann zu einem anderen Ergebnis führen. Orcas dokumentierter Toleranztest hilft bei der Grundeinstellung; er ersetzt nicht automatisch den Test einer anderen Verbindergeometrie.
- Ersten Coupon unverändert drucken und vollständig abkühlen lassen.
- Pin und Tasche getrennt prüfen und die blockierende Stelle notieren.
- Nur die dafür relevante Größe ändern: Spiel, Tiefe oder lokale Unterkante.
- Mit demselben Profil erneut drucken; nicht gleichzeitig Flow und Skalierung verändern.
- Die erfolgreiche Variante dokumentieren, bevor große Segmente neu gedruckt werden.
Rechenbeispiel: Ein 6,00-mm-Pin und eine 6,20-mm-Tasche besitzen geometrisch 0,20 mm Durchmesserdifferenz, also 0,10 mm pro Seite. Das ist keine Empfehlung für den Druck. Prüfe, ob ein Slicer-Feld Radius, Durchmesser, prozentuale Toleranz oder Konturversatz beschreibt. Orca unterscheidet Loch- und Außenkonturkompensation; deshalb einen ermittelten Abstand nicht blind in irgendein Feld übernehmen.
12. Sinnvolle Reihenfolge zum Beheben
- Schnittgeometrie kontrollieren: Sind Pins, Nuten und Flächen im Modell wirklich korrekt?
- First Layer prüfen: Kein übermäßiger Elefantenfuß.
- Filament kalibrieren: Temperatur, Flow Ratio und Pressure Advance plausibel.
- Große Referenzmaße messen: X/Y/Z nicht nur an einem 20-mm-Würfel beurteilen.
- Passungen separat testen: Löcher und Außenkonturen nicht in einen Topf werfen.
- Warping ausschließen: Fügefläche auf Planheit prüfen.
- Support-/Nahtreste entfernen: lokale Kontaktpunkte suchen.
- Fit-Coupon drucken: erst danach den großen Helm oder das Gehäuse neu starten.
Fazit
Wenn geteilte 3D-Druckteile nach dem Druck nicht zusammenpassen, ist der Slicer-Schnitt nur selten die einzige Erklärung. Häufiger kommen mehrere kleine Fertigungseffekte zusammen: Elefantenfuß, Flow, Schrumpfung, Warping, Druckorientierung und zu knappes konstruktives Spiel.
Der wichtigste Schritt ist deshalb, den Fehler räumlich einzugrenzen. Ein gleichmäßiger Maßfehler braucht eine andere Korrektur als eine einzelne aufgewölbte Ecke oder ein zu enges Pin-Loch. Genau dadurch vermeidest du, mit globalem Scaling oder zufälligen Slicer-Reglern neue Probleme zu erzeugen.
Wenn das Fehlerbild noch nicht klar ist, nutze zusätzlich den Druckfehler-Finder und den Maßhaltigkeits- & Schrumpfungsrechner.
Quellen & aktueller Stand
- OrcaSlicer Wiki – Precision: X-Y Compensation & Elephant Foot Compensation
- OrcaSlicer Wiki – Filament Tolerance Calibration
- OrcaSlicer Wiki – Shrinkage (XY/Z)
- Prusa Knowledge Base – Elefantenfußkompensation
Recherchestand: 10. September 2026. Passung und notwendiges Spiel hängen immer von Drucker, Material, Geometrie und gewünschter Verbindung ab.
Häufige Fragen
Warum passen im Slicer geschnittene Teile nach dem Druck nicht zusammen?
Der Slicer zeigt ideale Geometrie. Der reale Druck kann durch Elefantenfuß, Flow, Schrumpfung, Warping, Supportflächen und zu geringe Verbindungstoleranz abweichen.
Soll ich das ganze Modell größer oder kleiner skalieren?
Nur wenn ein reproduzierbarer proportionaler Maßfehler nachgewiesen ist. Lokale Loch-, Kontur- oder First-Layer-Probleme sollten gezielter korrigiert werden.
Warum passen Pins und Löcher mit gleichem CAD-Maß nicht?
Eine reale FDM-Steckpassung braucht konstruktives Spiel. Zusätzlich reagieren Innen- und Außenkonturen unterschiedlich auf Prozessfehler und Slicer-Kompensation.
Kann zu hoher Flow dafür sorgen, dass Teile nicht passen?
Ja, Überextrusion kann Konturen aufbauen und enge Passungen verschlechtern. Flow sollte aber korrekt kalibriert und nicht als Ersatz für Shrinkage oder XY-Kompensation verwendet werden.
Wie teste ich eine Helm-Verbindung ohne den ganzen Helm neu zu drucken?
Schneide einen kleinen Bereich der echten Fügegeometrie als Testcoupon heraus und drucke nur diesen. So lassen sich Toleranz und Materialverhalten mit wenig Zeit und Filament prüfen.