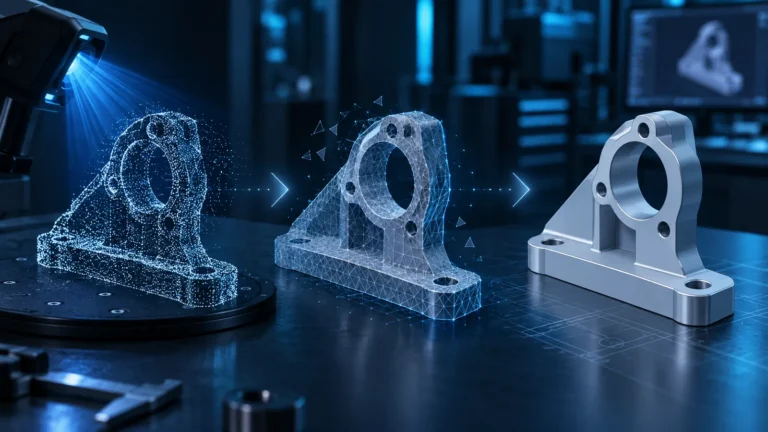
Scan → STL → Slicer → Druck kann hervorragend funktionieren, wenn das Ziel tatsächlich eine Kopie der erfassten Oberfläche ist. Für technische Ersatzteile ist das aber nicht automatisch der beste Weg.
Fünf Prüfungen vor dem Slicer
- Skalierung und Referenzmaß prüfen.
- Ungewollte offene Kanten schließen.
- Normalen kontrollieren.
- Wandstärken (Wall Thickness) bewerten.
- Inseln und Selbstüberschneidungen entfernen.
Warum Scanner-Meshes oft unnötig schwer sind
Ein Scan kann Millionen Punkte enthalten. Ein FDM-Drucker mit 0,4-mm-Düse kann diese Oberflächenfrequenz nicht beliebig wiedergeben. Kontrollierte Decimation spart Rechenleistung, ohne sichtbare Geometrie zu verlieren.
Einheiten und Maßstab
STL speichert keine feste physische Einheit. Falsche Interpretation kann Faktoren wie 25,4 oder 1000 verursachen. Miss deshalb im Slicer eine bekannte Distanz nach.
Wandstärke ist nicht automatisch vorhanden
Scanner erfassen Oberflächen. Bei dünnen Blechen oder Schalen kann das Mesh offen oder inkonsistent sein. Für einen druckbaren Körper muss klar sein, wie Innen- und Außenfläche zusammengehören.
Druckorientierung neu entscheiden
Die Orientierung beim Scannen ist nicht die optimale Druckorientierung. Überhänge, Layerlinien, Festigkeitsrichtung, Support und Auflagefläche gelten auch bei perfekten Scans.
Wann Direktdruck sinnvoll ist
- Figuren und Skulpturen
- ergonomische Formen
- Passproben ohne präzise Mechanik
- historische oder organische Oberflächen
- Modelle, bei denen die reale Oberfläche selbst das Ziel ist
Wann CAD besser ist
- Schraubverbindungen
- Lager- und Dichtsitze
- Clips und Schnapphaken
- planare Montageflächen
- später parametrisch änderbare Teile
FDM oder Resin?
Resin kann feinere Oberflächendetails wiedergeben; FDM ist für große Funktionsmodelle oft robuster und günstiger. Die Scanauflösung sollte zur realen Druckauflösung passen, statt nur maximale Polygonzahl zu erzeugen.
Mesh-Fehler, die der Slicer nicht immer sinnvoll meldet
Moderne Slicer reparieren kleinere Defekte automatisch. Das ist komfortabel, kann aber Probleme verstecken. Wenn eine Öffnung ungewollt geschlossen oder eine dünne Wand entfernt wird, ist das Ergebnis geometrisch zwar druckbar, aber nicht mehr korrekt. Kritische Scanmodelle sollten deshalb vor dem Slicer in einer Mesh-Software geprüft werden.
Skalierung mit einem realen Referenzmaß absichern
Am zuverlässigsten ist ein gut messbares Maß am Originalteil, beispielsweise Lochabstand oder Außenbreite. Nach dem Import in den Slicer sollte genau dieses Maß kontrolliert werden. Bei großen Teilen sind zwei oder drei weit auseinanderliegende Referenzen besser, weil damit auch globale Verzerrung auffällt.
Wandstärke bei offenen Scans erzeugen
Wurde nur eine Seite einer Oberfläche gescannt, kann aus dem Mesh eine mathematisch dünne Haut entstehen. Für den Druck muss je nach Ziel eine definierte Wandstärke hinzugefügt werden. Bei organischen Modellen kann ein Shell-/Solidify-Werkzeug genügen; bei technischen Teilen ist CAD meist kontrollierbarer.
Mesh-Auflösung an den Drucker anpassen
Eine hochauflösende Resinfigur profitiert von mehr Oberflächendetail als ein großer FDM-Prototyp. Es ist ineffizient, ein 50-Millionen-Dreiecke-Mesh in einen FDM-Slicer zu laden, wenn die reale Linienbreite (Line Width) und Layerhöhe diese Details ohnehin nicht abbilden.
Passungen brauchen Designzugabe
Ein gescanntes Originalteil enthält seine reale Geometrie, aber ein FDM-Druck benötigt häufig konstruktive Toleranzen. Wenn ein Clip exakt aus dem Scan kopiert wird, kann er aufgrund Materialschrumpfung, Layeranisotropie und Druckertoleranz zu stramm sein. Für funktionale Reproduktionen ist deshalb oft ein CAD-Schritt sinnvoll.
Scan-to-Print für organische Formen
Bei Skulpturen, Körperteilen, ergonomischen Griffen oder historischen Oberflächen ist der direkte Mesh-Workflow besonders stark. Dort wäre eine parametrische Rekonstruktion unnötig aufwendig und könnte sogar charakteristische Details verlieren.
Testdruck statt Vollmodell
Bei großen gescannten Teilen lohnt ein kleiner Ausschnitt oder eine geschnittene Passprobe. So lassen sich Skalierung, Kontaktflächen und Drucktoleranz prüfen, bevor viele Stunden und viel Filament in das komplette Modell gehen.
Scan-to-Print beginnt mit der Frage: Oberfläche kopieren oder Funktion rekonstruieren?
Bei einer Skulptur, einem Griff oder einer organischen Form ist die gescannte Oberfläche oft genau das gewünschte Ergebnis. Bei einem Ersatzteil mit Schrauben, Lagern oder Clips ist sie nur die Ausgangslage. Diese Entscheidung sollte vor der Mesh-Reparatur fallen, weil sie bestimmt, ob Löcher geschlossen, Flächen geglättet oder Geometrie in CAD neu aufgebaut werden sollte.
Crealitys direkter Scan-to-Print-Workflow richtig einordnen
Die aktuelle Creality-Wiki beschreibt einen klaren Ablauf aus Fusion, Meshing, Watertight/Hole Filling, STL-Export und Slicer. Für organische und dekorative Modelle ist das ein sehr brauchbarer Standardweg. Creality empfiehlt beim Meshing für diesen Zweck häufig ungefähr 0,2 bis 1 Million Dreiecke – genug Detail, ohne den Slicer mit unnötigen Daten zu überlasten.
Bei technischen Teilen gilt jedoch: Ein automatisch geschlossenes Loch kann genauso gut eine tatsächlich offene Geometrie gewesen sein. Deshalb müssen kritische Bereiche vor „Watertight“ beurteilt werden.
Maßhaltigkeit (Dimensional Accuracy): mindestens zwei Referenzen prüfen
Kontrolliere nach dem Export nicht nur ein Maß. Ein lokaler Lochabstand und ein möglichst großes Gesamtmaß helfen, sowohl Skalierungsfehler als auch globale Drift zu erkennen. Bei längeren Objekten können mehrere Referenzmaße entlang verschiedener Achsen sinnvoll sein.
Vom Scan zur druckbaren Wand
Eine gescannte Oberfläche hat nicht automatisch eine fertigungsgerechte Wandstärke. Bei Abdeckungen oder Verkleidungen muss entschieden werden, ob die Innenfläche ebenfalls gescannt, per CAD konstruiert oder per Shell/Solidify erzeugt wird. Eine pauschale Wandstärke kann bei engen Passungen zu Kollisionen führen.
FDM-spezifische Anpassungen
- Layerlinien und Belastungsrichtung neu bewerten.
- Bohrungen und Clips häufig konstruktiv nachkalibrieren.
- Support nicht aus der Scanorientierung ableiten.
- kleine Oberflächendetails unterhalb realistischer Linienbreite nicht künstlich erhalten.
- bei großen Scans Mesh-Dichte reduzieren, bevor der Slicer unnötig langsam wird.
Resin-spezifische Anpassungen
Resin kann feinere Scanoberflächen darstellen, benötigt aber eigene Überlegungen zu Hohlraum, Drainage, Saugkräften und Supportkontakt. Ein wasserdichtes Mesh ist nicht automatisch ein gut druckbares Resinmodell. Bei massiven Scans kann ein kontrolliertes Hollowing erheblich Material sparen.
Passprobe statt vollständigem Druck
Bei einem 300-mm-Ersatzteil zuerst nur den kritischen Anschlussbereich auszuschneiden und zu drucken ist fast immer effizienter als ein kompletter Testdruck. So können Lochabstände, Clips und Konturen bewertet werden, bevor Stunden und Material investiert werden.
Ein sinnvoller End-to-End-Workflow
- Scan auf Vollständigkeit und Trackingfehler prüfen.
- Fusion mit zur Objektgröße passender Auflösung.
- Mesh nur so dicht wie nötig erzeugen.
- kritische Löcher und offene Bereiche manuell bewerten.
- Maßstab mit realen Referenzen prüfen.
- bei Funktionsgeometrie gegebenenfalls in CAD wechseln.
- Druckorientierung, Toleranzen und Material neu festlegen.
- kritische Bereiche als Teiltest drucken.
- erst danach das vollständige Modell produzieren.
Watertight ist Voraussetzung für viele Slicer – aber kein Qualitätsbeweis
Creality empfiehlt für den direkten Druck, offene Bereiche zu schließen beziehungsweise ein watertight Mesh zu erzeugen. Das ist technisch sinnvoll, weil Slicer einen geschlossenen Körper eindeutig als Volumen interpretieren können. Trotzdem darf „keine offenen Kanten“ nicht mit „korrekte Geometrie“ verwechselt werden. Automatisch rekonstruierte Flächen müssen an funktionalen Stellen geprüft werden.
Scanauflösung und reale Druckauflösung zusammen denken
Ein Scanner kann Details erfassen, die ein 0,4-mm-FDM-Prozess niemals reproduziert. Umgekehrt kann ein Resinprozess feinere Oberflächeninformation sinnvoll nutzen. Deshalb sollte die finale Mesh-Dichte nicht aus Prestige maximal bleiben, sondern zur Düse, Layerhöhe, Modellgröße und zum Ziel passen.
Ein kompletter Scan-to-Print-Test braucht eine Referenz
Für reproduzierbare Ergebnisse empfiehlt sich ein kleines Referenzobjekt oder ein bekanntes Maß im Projekt. Nach Fusion, Mesh-Export und Slicer-Import wird dieses Maß erneut geprüft. So erkennt man, ob ein Fehler beim Scan, bei der Verarbeitung oder beim Import entstanden ist.
Fazit
Direkter Scan-to-Print ist am stärksten, wenn das Mesh selbst das Produkt ist. Sobald Sollmaße und Editierbarkeit wichtig werden, sollte der Scan eher als Referenz für CAD dienen.
Quellen & aktueller Stand
- Creality Wiki
- Creality Wiki
- Creality Wiki – 3D Scanner Support Center
- Payo / Tensile Creator – 3D-Scanning & Reverse-Engineering-Praxis
- Autodesk – Scan to CAD workflow
- Creality CR-Scan Otter – official product data
Stand: August 2026.
Häufige Fragen
Kann ich jedes Scanner-STL direkt slicen?
Nein. Offene Kanten, Selbstüberschneidungen, falsche Skalierung oder zu dünne Bereiche können Probleme verursachen.
Muss ich einen Scan glätten?
Nicht zwingend. Leichtes Messrauschen ist oft weniger schlimm als zu starkes Smoothing, das Details und Maße verändert.
Wann ist CAD besser?
Wenn Passmaße, Bohrungen, Clips, planare Flächen oder spätere Änderungen wichtig sind.